Kalıp bakımı: pres parçasındaki çatlaklar ne söylüyor?
Tek bir çatlak bir ıskartadır. Aynı yerde tekrarlayan çatlaklar ise bir mesajdır.
Tek bir çatlak bir ıskartadır. Aynı yerde tekrarlayan çatlaklar ise bir mesajdır.
Pres atölyesinde kalıp bakımı ile kalite kontrol genellikle ayrı masalarda oturur. Kalite, parçayı kabul ya da ret eder. Bakım, kalıbı planlı aralıklarla ya da bir sorun çıktığında söker, bakar ve bileyler. Oysa iki ekibin baktığı şey çoğu zaman aynı hikâyenin iki ucudur: pres parçasındaki çatlak ya da sapma, kalıpta veya süreçte olan bir değişimin dışarıya yansıyan izi olabilir.
Bu yazı kusuru "yakalayıp ayırmak"tan bir adım öteye bakıyor. Görsel denetimin ürettiği kayıt bakım ekibine neyi söyleyebilir, neyi söyleyemez? Ve bu kaydı iki ekibin ortak diline çevirmek için hangi küçük alışkanlıklar yeterlidir?
Pres parçası neden tam o noktadan çatlar?
Pres parçası, malzemenin en çok zorlandığı yerden çatlar: büküm yarıçapının dış tarafından ve delik kenarlarından. Bu noktadaki ince çatlağın ya da sapmanın arkasında kalıp aşınması, kalıp boşluğu, yağlama, malzeme partisi veya ayar kayması olabilir. Hangisinin geçerli olduğunu kamera değil, sahayı bilen ekip söyler.
Bir braketi ya da bükümlü bir parçayı düşünün. Pres her vuruşta sacı keser, deler ve büker. Bu noktalardaki ince çatlak ya da delik çevresindeki sapma birçok sebepten doğabilir:
- Kalıp kenarlarının ya da zımbanın zamanla aşınması,
- Bükme yarıçapında veya kalıp boşluğunda oluşan değişim,
- Yağlamanın yetersiz kalması,
- Gelen sacın kalınlık, sertlik ya da yüzey özelliklerindeki parti farkları,
- Kalıbın ayarında ya da bağlantısındaki kayma.
Bunlardan hangisinin geçerli olduğunu bir kamera söyleyemez. Bunu kalıpçı, malzeme ve süreç bilgisiyle bakım ekibi söyler. Ama kameranın verebileceği çok değerli bir şey vardır: ne zaman, nerede ve ne sıklıkla.
Tek parçaya bakmak ile bin parçaya bakmak: çatlakları hat üstünde izlemek
Bir operatör tek bir parçada çatlağı çoğu zaman görür; asıl zor olan, sorunun tek seferlik mi yoksa tekrarlayan mı olduğunu anlamaktır. Bunun cevabı ancak her parçayı aynı dikkatle izleyip kaydetmekle bulunur. Hat üstü görsel denetim tam olarak bunu yapar: her parçaya bakar ve her kararı zamanıyla kaydeder.
Bir operatör hattan bir parçayı alıp büküm yanındaki ince çizgiyi gördüğünde iki soru sorar: Bu çatlak mı? Ve bu tek seferlik mi? İlk sorunun cevabını göz çoğu zaman verir. İkincisi için çok sayıda parçayı aynı dikkatle izlemek gerekir ve bunu vardiya boyunca sürdürmek zordur. Tekdüze izleme görevlerinde dikkatin ilk yarım saatten itibaren belirgin biçimde düştüğü, Mackworth'ün 1948'deki çalışmasından beri biliniyor. Üstelik pres hattı hızlıdır; kontrol genellikle örneklemeyle yapılır ve iki örnek arasında olan biten görünmez kalır.
Gözün sınırını sayıyla gösteren bir çalışma da var. Sandia Ulusal Laboratuvarları'nda 82 deneyimli muayeneci, nükleer silah sistemleri için üretilen 140 hassas parçayı sekiz kusur tipi için inceledi (See, Human Factors, 2015). Kontrollü koşullarda bile kusurlu parçaların %85'i yakalandı; yazar bu oranın, sektör için bildirdiği %80 civarındaki ortalamadan çok da yüksek olmadığını vurgular. Yani tipik bir gözle muayenede kabaca her beş kusurdan biri geçip gider. Bu çalışmada yüksek yakalama oranına, kabul edilebilir parçaların %35'inin de reddedildiği bir ıskarta oranı pahasına ulaşıldı; yazara göre bu, görsel muayenede tipik bir tablo değildir. Pres hattı için ders şudur: gözle daha sıkı bakmak kaçağı azaltabilir, ama bedeli sağlam braketlerin hurdaya gitmesi olabilir.
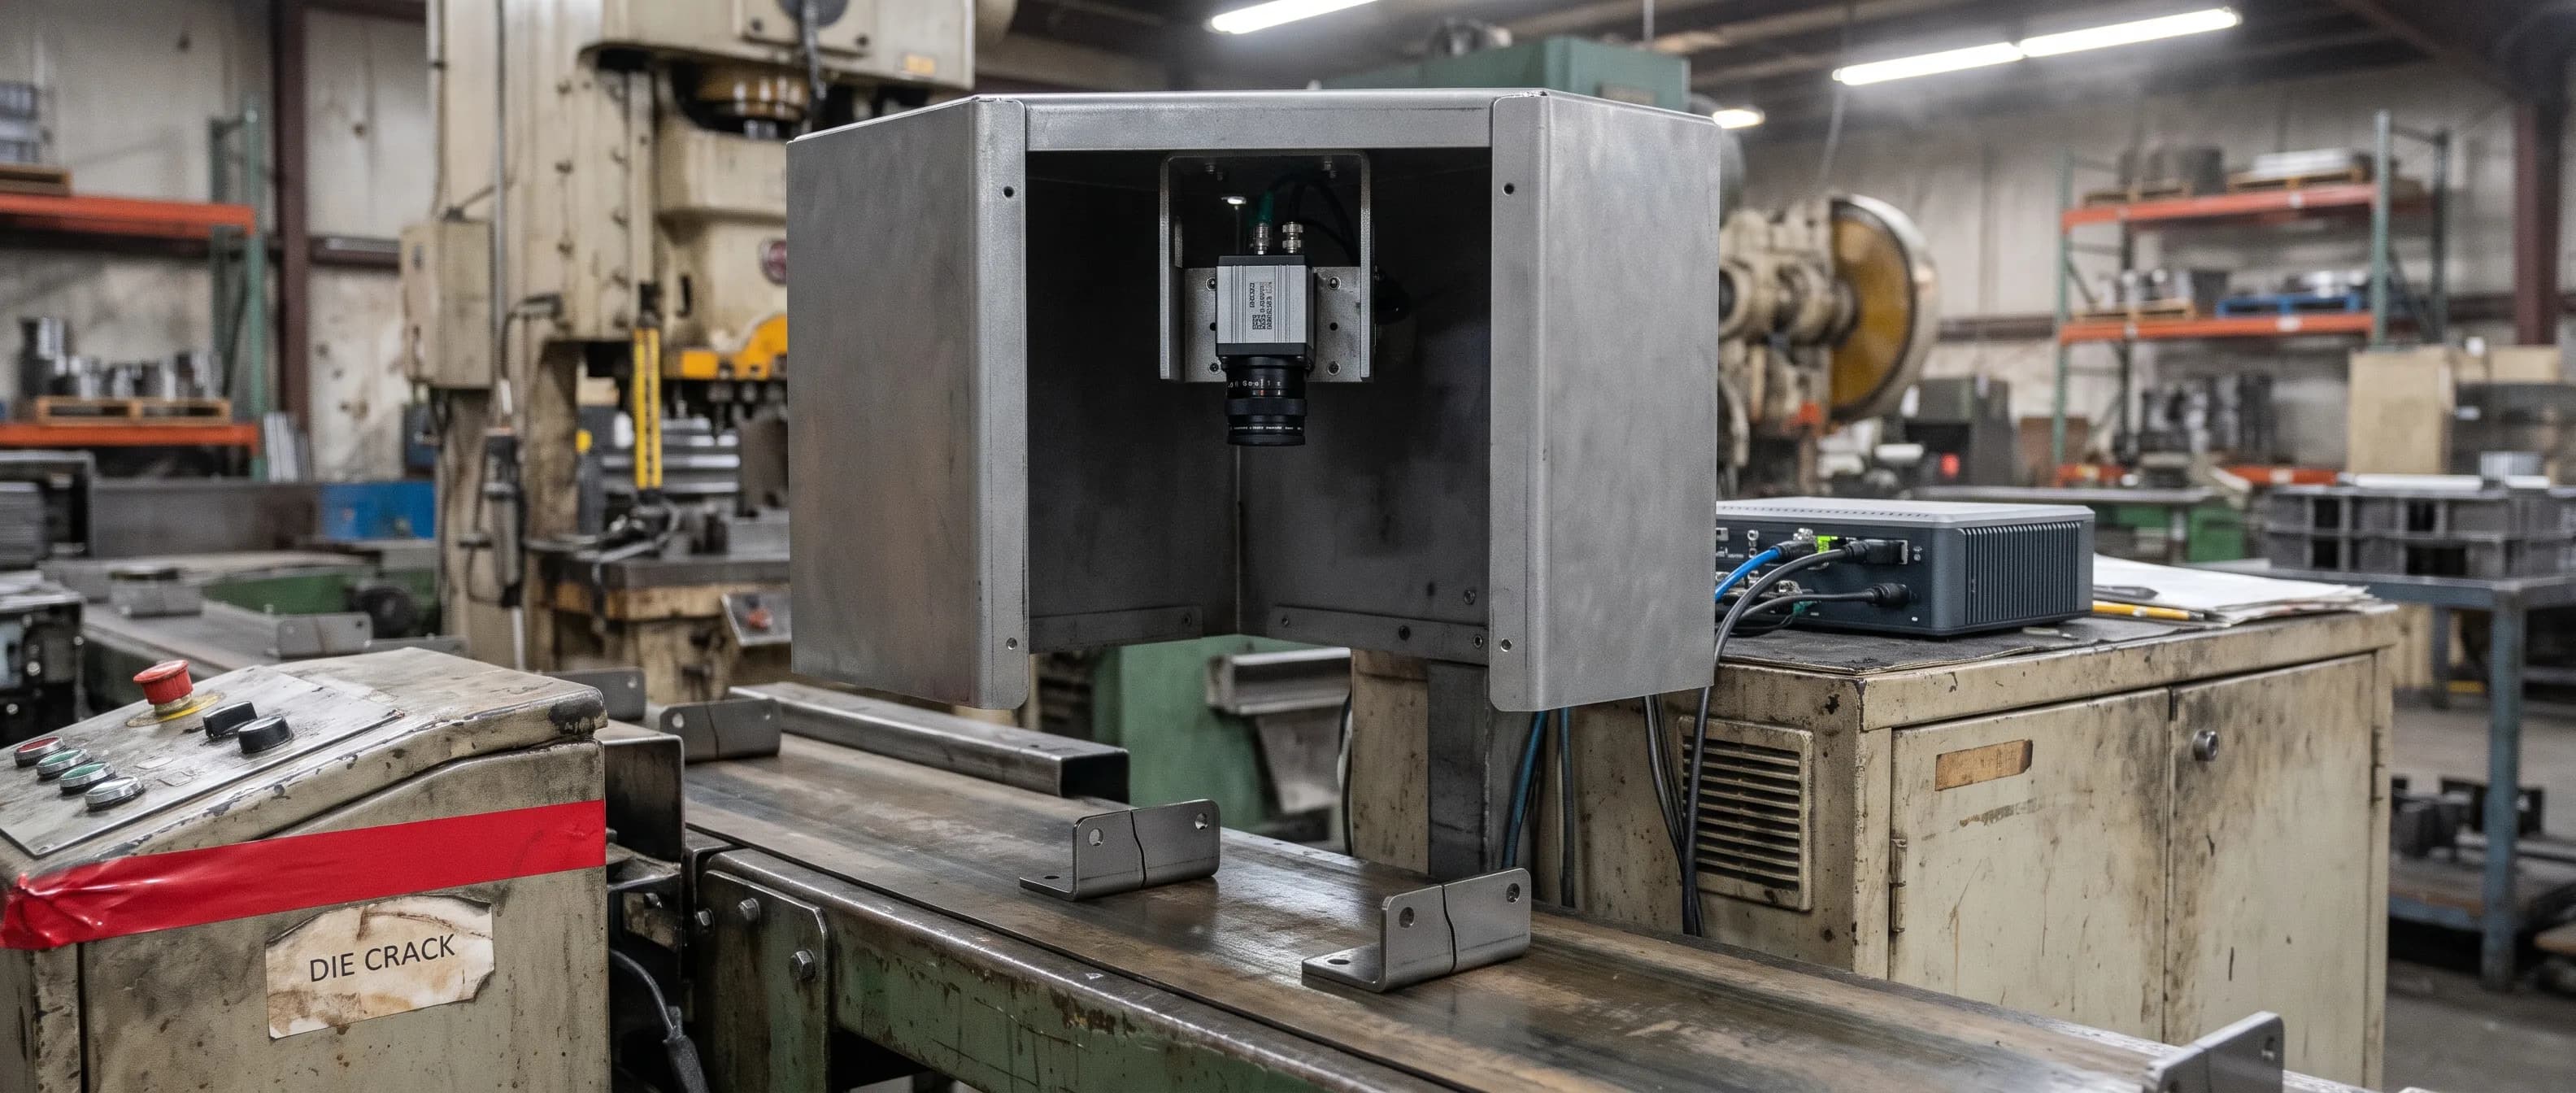
Hat üzerindeki bir görsel denetim sistemi ise numuneyle değil, %100 denetim yapar. Sahada bu, ISEE Vision'ın pres hattı kalite kontrol istasyonuyla kurulur: presin çıkışında, konveyörün üzerine oturan kapalı, ışık yalıtımlı bir kutu. Kontrollü aydınlatma sayesinde parlak sac yüzeyindeki yansıma kararı etkilemez. Konveyörde ilerleyen her braket OK ya da NG olarak işaretlenir ve bu karar zaman bilgisiyle, ayrık üretimde ise kaçıncı sıradaki parça olduğuyla birlikte kayda geçer. Bu kurgunun sahadaki uygulamalarından biri ERFURT PDE-1600 pres hattıdır.
Burada kullanılan yaklaşım, sağlam parçayı öğrenip ondan sapanı işaretleyen anomali tespitidir. ISEE Vision'ın yapay zekâ destekli görsel denetim sistemine her çatlak tipini tek tek tanıtmanız gerekmez; sağlam braket "kusursuz referans" kabul edilir ve ondan farklı görünen bölge anomali ısı haritasında öne çıkar, karara sayısal bir güven skoru eşlik eder. Kabarma, yırtık, çizik, ezik, leke, yabancı madde ve form sapması bu istasyonun yakaladığı tipik kusurlardır. Yaklaşımın genel mantığını anomali tespiti ve endüstriyel uygulamalar yazımızda anlattık.
Görünüş farkının yanında ölçü de önemliyse, yani delik konumu, delik çapı ya da büküm açısı toleransta mı sorusu soruluyorsa, bu ayrı bir ölçüm adımıdır. Metal sektörü için anomali tespiti istasyonu bu ölçüsel kontrolleri de tanımlı toleranslara göre yürütür.
Kusur kayıtları kalıp bakımına ne söyler?
Kayıtların asıl değeri tek tek NG kararlarında değil, zaman içindeki dağılımlarındadır. Kusurun hep aynı bölgede çıkması, sıklığının artması, belli bir partiden sonra başlaması ya da bakımdan sonra azalması, bakım ekibine nereye bakacağını söyler. Bunlar teşhis değildir ama iyi sorulara kapı açar.
ISEE Vision Anomali Tespiti sisteminde her NG kararı zaman damgalı görsel kayıt olarak saklanır: orijinal görüntü, ısı haritası ve güven skoru birlikte. Kusurlar türüne göre (çatlak, çizik, ezik, çapak gibi) sınıflandırılır ve kayıtlar ürün koduyla eşleşir. Web tabanlı yönetim panelinde günlük, haftalık ve aylık raporlar alınabilir; zaman damgası sayesinde kayıtlar vardiya ve sac partisiyle de eşleştirilebilir. Bu dağılımlara bakınca bazı desenler görünür hâle gelir.
Kusur hep aynı bölgede mi çıkıyor?
Isı haritası, sapmanın parçanın neresinde olduğunu gösterir. Çatlak her seferinde aynı büküm köşesinde ya da aynı deliğin kenarında beliriyorsa, bu rastgele bir malzeme hatasından çok, o bölgeyi şekillendiren kalıp kısmına bakmak için bir sebeptir.
Sıklık zamanla artıyor mu?
Bir hafta önce vardiyada birkaç tane görülen sapma bu hafta her saat çıkıyorsa, bir şey değişiyordur. Kademeli bir artış, ani bir kırılmadan farklı bir hikâye anlatır. Bakım ekibi bu eğilimi gördüğünde planlı bakımı öne çekip çekmemeyi tartışabilir.
Belli bir partiden sonra mı başladı?
Sorun yeni bir sac partisiyle başladıysa, bakılacak ilk yer kalıp değil, malzeme olabilir. Kayıtları parti değişim zamanıyla yan yana koymak bu ayrımı yapmayı kolaylaştırır.
Bakımdan sonra ne oldu?
Kalıp bilendi, ayar yapıldı. Kusur sıklığı düştü mü, aynı mı kaldı? Bakımın etkisini sezgiyle değil, kayıtla görmek, bir sonraki bakımın zamanlamasını konuşmak için sağlam bir zemin sağlar.
| Kayıtta görülen desen | Olası anlamı | Bakım ekibinin bakacağı ilk yer |
|---|---|---|
| Çatlak hep aynı büküm köşesinde | O bölgeyi şekillendiren kalıp kısmında değişim | Büküm yarıçapı, kalıp boşluğu, o bölgedeki aşınma |
| Delik kenarında tekrarlayan çapak ya da yırtık | Zımba veya matris kenarı aşınıyor | Zımba ve matris kenarları, bileme durumu |
| Sapma sıklığı haftalar içinde kademeli artıyor | Aşınma gibi yavaş ilerleyen bir değişim | Planlı bakım takvimi, öne çekme ihtiyacı |
| Kusur yeni sac partisiyle aniden başladı | Malzeme kaynaklı fark | Parti sertifikası, kalınlık ve sertlik |
| Belli bir vardiyada yoğunlaşıyor | Ayar, yağlama ya da uygulama farkı | Vardiya başı ayar ve yağlama alışkanlıkları |
| Bakımdan sonra sıklık düşmedi | Kök neden başka yerde | Malzeme, ayar ve bağlantı elemanları |
Burada dürüst olmak gerekir. Sistem kalıbın aşındığını ölçmez ya da bir arızayı tahmin etmez. Yaptığı şey, parçaların sağlam örnekten ne zaman ve nerede sapmaya başladığını görünür kılmaktır. Bu bilgiyi kalıba, makineye ya da malzemeye bağlamak, sahayı bilen insanların işidir.
Kalite ve bakım arasında köprüyü nasıl kurarsınız?
Kayıtları bakıma taşımak için büyük bir organizasyon değişikliği gerekmez. Haftalık ortak bir bakış, doğru kişiye giden uyarı, bakım notlarının kusur kayıtlarıyla aynı takvimde tutulması ve aksiyon kurallarının baştan netleştirilmesi yeterlidir.
- Haftalık kısa bir bakış: Kalite ve bakım sorumlusu panelde son haftanın NG dağılımına birlikte bakar. Hangi ürün, hangi bölge, hangi vardiya?
- Uyarıyı doğru yere yönlendirmek: Sistem kusur gördüğünde siren, ışık kulesi ya da ekran bildirimiyle haber verir. Panelde operatör ve yönetici için ayrı erişim seviyeleri vardır; bakım sorumlusunun da raporlara erişmesi, sorunu daha erken masaya getirir.
- Bakım kaydını kusur kaydının yanına koymak: Kalıp ne zaman söküldü, ne yapıldı? Bu notları panel raporlarıyla aynı takvim üzerinde görmek, ilişkiyi kurmayı kolaylaştırır.
- Aksiyonu ve kararı ayırmak: Sistemin bir NG gördüğünde ne yapacağı müşteriye göre ayarlanır: yalnızca uyarı, uyarı ile birlikte hat durdurma ya da röle/PLC üzerinden otomatik ayıklama. NG işaretli parçanın ıskartaya mı, yeniden işlemeye mi gideceği ya da kabul edilip edilmeyeceği ise yine sizin kararınızdır. Hangi sapmanın NG sayılacağı da operatörün yorumuna değil, ürün bazında tanımlı bir eşiğe bağlanır.
Pres atölyelerinde sık karşılaşılan bir başka durum ürün çeşitliliğidir; aynı pres gün içinde farklı braketler basabilir. ISEE Vision Anomali Tespiti sisteminde yeni bir ürün, sağlam örnekleriyle birkaç dakika içinde tanıtılır. Kaydedilen profil ürün koduyla saklanır ve panelden tek dokunuşla geri çağrılır; ürün değişiminde mekanik ayar ya da yeniden kurulum gerekmez. İşleme cihaz üzerinde yapılır, bulut bağlantısı gerekmez ve görüntüler tesiste kalır.
Aynı kayıtlar müşteri şikâyetine cevap verirken de işe yarar. Otomotiv yan sanayinde bir şikâyetin 8D raporuna nasıl dönüştüğünü ve görsel kayıtların bu rapora ne kattığını otomotiv yan sanayi kalite kontrol ve 8D raporu yazımızda anlattık.
Sık sorulan sorular
Görsel denetim kalıp aşınmasını ölçer mi?
Hayır. Sistem kalıbı ölçmez ve arıza tahmini yapmaz; parçaların sağlam referanstan ne zaman, nerede ve ne sıklıkla saptığını kaydeder. Bu eğilimi kalıp aşınmasına bağlamak bakım ekibinin işidir.
Pres hattında hangi kusurlar yakalanır?
Pres hattı istasyonu kabarma, yırtık, çizik, ezik, leke, yabancı madde ve form sapması gibi kusurları işaretler. Delik konumu, çap ve büküm açısı gibi ölçüsel kontroller metal hattı istasyonunda tolerans bazında yapılır.
Sistem hattı kendisi durdurur mu?
İsterseniz evet. Hat durdurma ve otomatik ayıklama röle veya PLC çıkışıyla yapılır; yalnızca uyarı da seçilebilir. Hangi seçeneğin kullanılacağına ve işaretlenen parçanın akıbetine siz karar verirsiniz.
Ürün değişiminde yeniden kurulum gerekir mi?
Hayır. Her ürünün profili ürün koduyla saklanır ve panelden tek dokunuşla seçilir. Yeni bir ürün, sağlam örnekleriyle birkaç dakika içinde tanıtılır.
Son bir düşünce: kusurun dilini okumak
- Kalıp bakımı açısından pres parçasındaki çatlak kaydı, tek tek ret kararlarından çok, kusurun zaman ve konum içindeki dağılımıyla değerlidir.
- Aynı noktada tekrarlayan, zamanla artan ya da parti değişimiyle başlayan kusur, bakım ekibine nereye bakacağını söyler.
- Sistem kalıbı ölçmez ve arıza tahmin etmez; ne zaman, nerede ve ne sıklıkla sorusunu kayıtla cevaplar.
- Aksiyon (uyarı, hat durdurma, otomatik ayıklama) size göre ayarlanır; ıskarta, yeniden işleme ya da kabul kararı ekibinizde kalır.
Pres hattında kusur yakalamak önemlidir. Ama kusurun dilini okumak, yani hangi parçada, hangi noktada, hangi hızla arttığını görmek, bir sonraki kusuru önlemeye yaklaştırır. Kamera bu dilin kaydını tutar; okumak ise sizin ekibinizin işidir.
Elinizde büküm yanında çatlak ya da delik çevresinde sapma görülen birkaç parça varsa, yanına birkaç sağlam parça ekleyip bize getirin. Bizimle iletişime geçin; ücretsiz bir denemede ısı haritalarına ve kayıtlara birlikte bakalım.
İletişim: info@isee-vision.com · +90 216 455 95 44