Dolum hattında görsel denetim: kalite müdürlerinin sorduğu 8 soru
Kapak, şişe ve dolum hattında yapay zekâ ile denetimi konuşurken masaya hep aynı sorular geliyor. Burada onları, işin içinden ve abartmadan cevaplıyoruz.
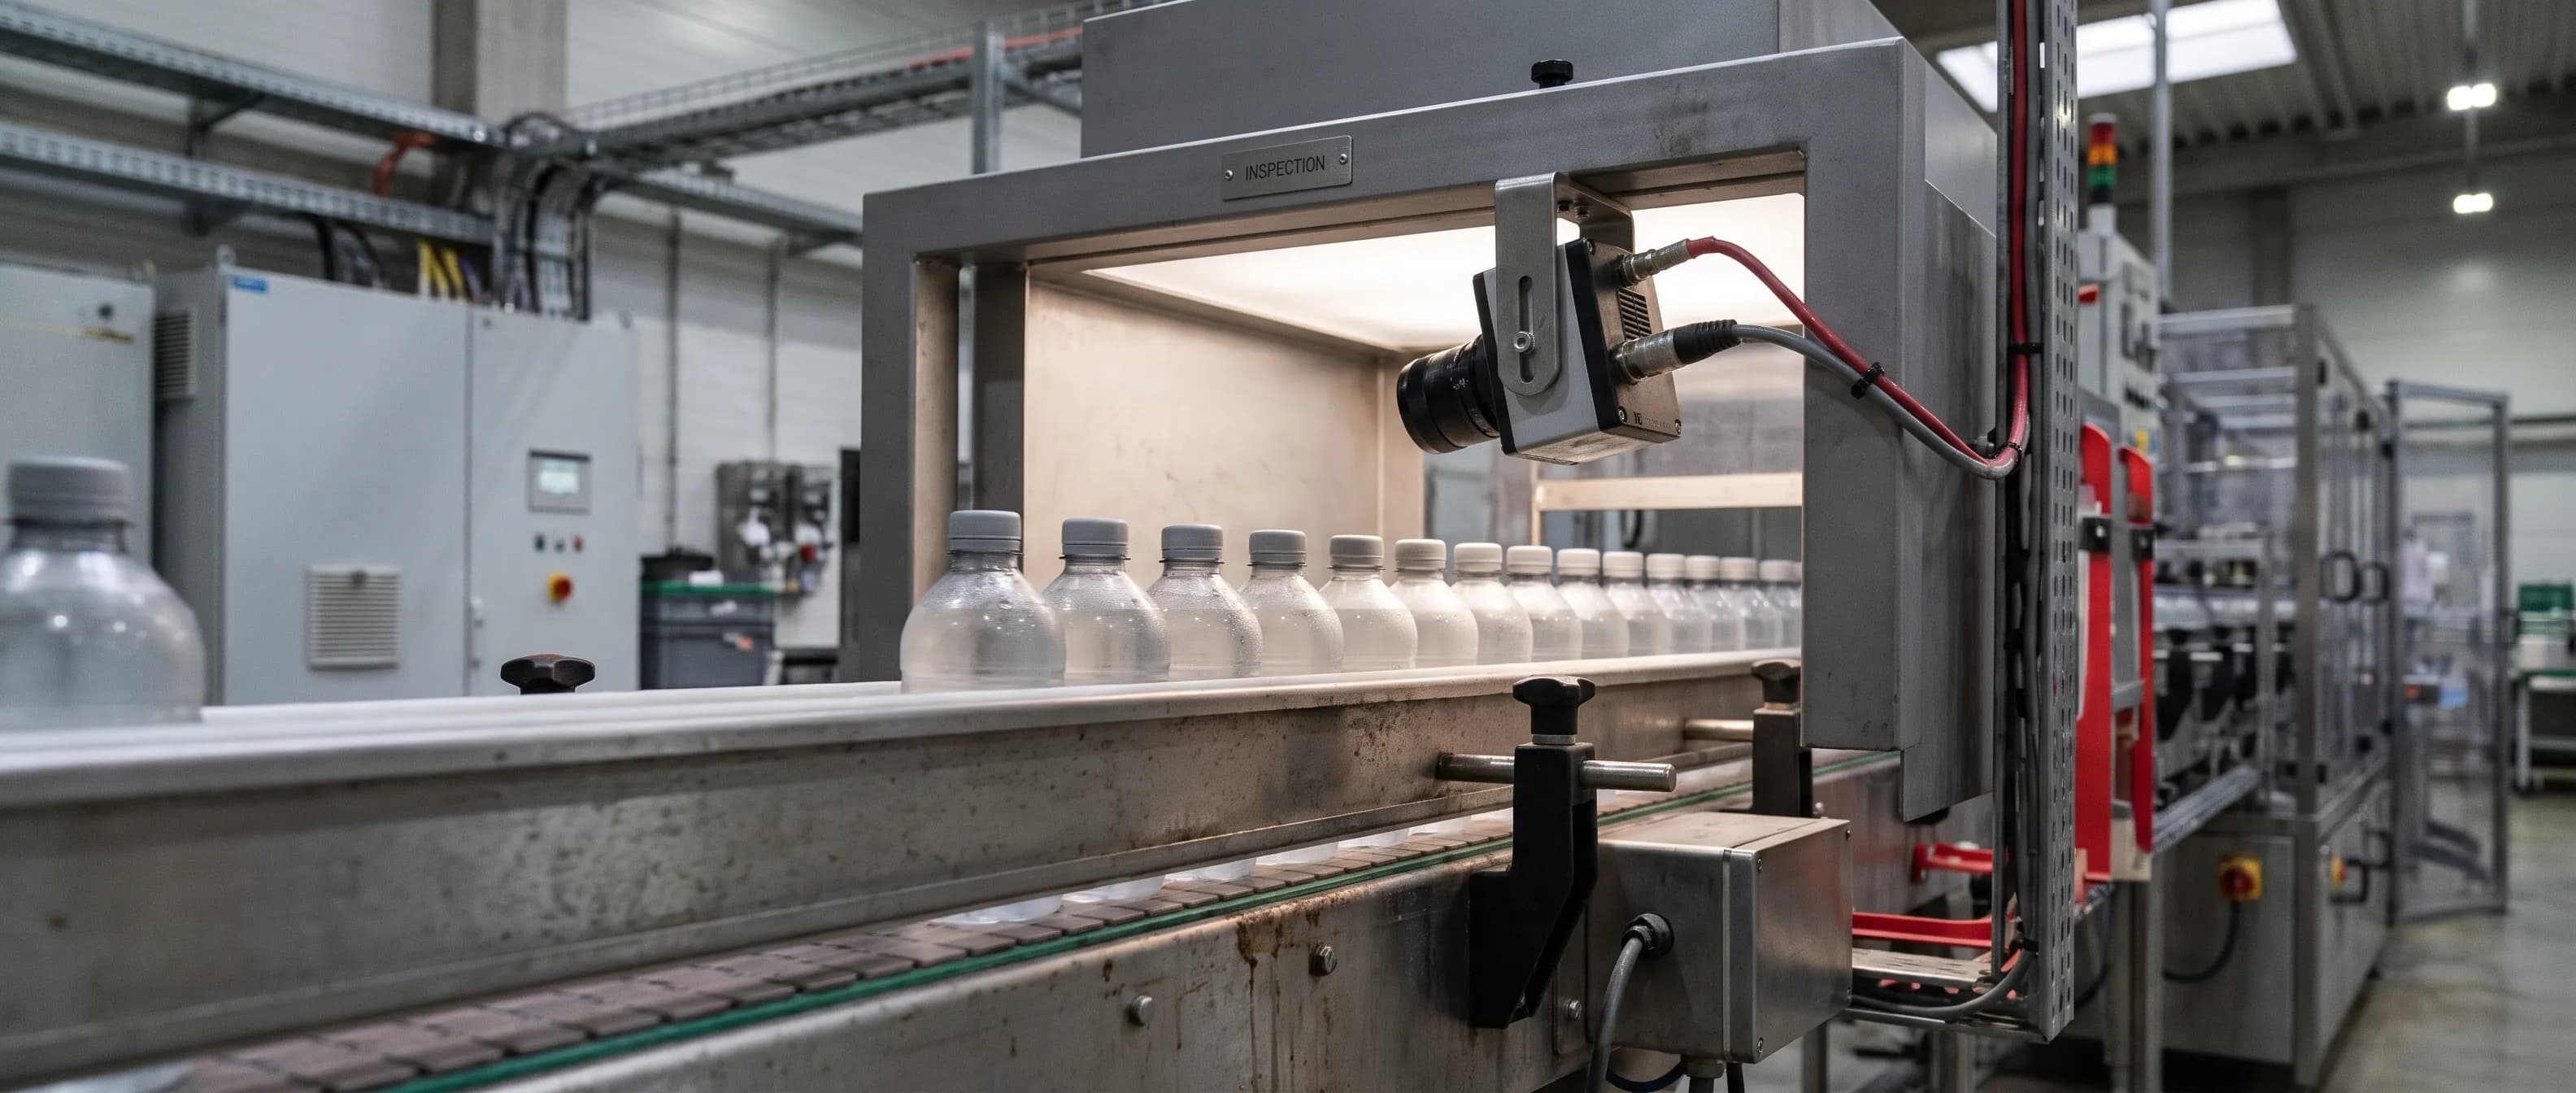
Kapak, şişe ve dolum hattında yapay zekâ ile denetimi konuşurken masaya hep aynı sorular geliyor. Burada onları, işin içinden ve abartmadan cevaplıyoruz.
Dolum hattında görsel denetim için kamera koymayı düşünen ekiplerle konuştuğumuzda ilk toplantı genellikle teknik bir sunumla değil, sorularla geçiyor. Hepsi de yerinde sorular: hat hızlı, ürün çeşidi çok, geçmişte denenmiş ve rafa kalkmış bir sistem çoğu zaman var. Bu yazıda en sık gelen sekiz soruyu topladık. Cevapları verirken sistemin ne yaptığını olduğu kadar, neyi yapmadığını da söylemeye çalıştık.
Dolum hattında görsel denetim neden yalnızca hat sonundaki göze kalmamalı?
Hat sonundaki operatör değerlidir, ama tek başına yetmez. Saniyede birkaç şişenin geçtiği bir konveyörde her kapağın kenarına ve her şişenin omzuna ayrı ayrı bakmak insan gözüyle mümkün değildir. Kamera bu tekrarlı işi üstlenir, operatör de şüpheli ürüne bakan ikinci göz olur.
1. "Zaten hat sonunda bir operatör bakıyor. Neden yetmiyor?"
Operatör yetersiz olduğu için değil, iş insan gözüne göre tasarlanmadığı için. Bakılsa bile dikkat zamanla düşer. Bu, 1940'lardan beri bilinen bir durum: Mackworth'un radar operatörleriyle yaptığı deneyler, tekdüze bir izleme görevinde dikkatin ilk yarım saatten itibaren belirgin biçimde düştüğünü göstermişti.
Daha yakın tarihli bir çalışma tabloyu tamamlıyor. Sandia Ulusal Laboratuvarları'nda 82 deneyimli muayenecinin, nükleer silahlar için üretilmiş 140 hassas parçayı sekiz kusur tipi açısından incelediği kontrollü çalışmada (See, Human Factors, 2015) kusurlu parçaların %85'i doğru şekilde reddedildi. Yazar bu oranın, sektör için bildirdiği %80 civarındaki ortalamadan çok yüksek olmadığını vurguluyor; yani tipik bir görsel muayenede kabaca her beş kusurdan biri geçebiliyor. Bu çalışmada yüksek yakalama oranı, sağlam parçaların %35'inin de reddedilmesi pahasına elde edildi ve yazara göre bu kadar yüksek ıskarta görsel muayenede alışılmış bir durum değil. Kısacası en deneyimli göz bile, kontrollü koşullarda kusurların bir kısmını kaçırır.
Ambalajda bu daha da belirgindir, çünkü kusurların çoğu "görünür ama göze batmaz" türdendir. Kapaktaki saç teli inceliğinde bir yarık, şişe dışarıdan bakınca kusursuz görünürken kapamanın tutmamasına yol açabilir. Bu tür kusurlar genellikle sevkiyattan sonra, müşterinin deposunda sızdıran bir koli olarak fark edilir.
Dolum hattında görsel denetim hangi kusurları yakalar?
Referans tabanlı görüntü işleme ile kalite kontrol, önceden tanımlanmış bir kusur listesine bakmaz; sağlam ürünün nasıl göründüğünü öğrenir ve ondan sapan her şeyi işaretler. Kapak yarığı, eğik kapak, şişe ezilmesi, eksik dolum, eğik etiket ya da daha önce hiç görülmemiş bir sapma, sağlam üründen farklıysa öne çıkar.
2. "Sistem hangi kusurları buluyor? Listesini verebilir misiniz?"
Bu soruya alışılmadık bir cevap veriyoruz: kapalı bir liste yok, çünkü sistem kusurları değil sağlam ürünü öğreniyor.
Klasik görüntü işleme sistemlerinde her kusur tipini tek tek tarif etmeniz gerekir: şu boyuttan büyük leke, şu açıdan fazla eğrilik gibi. Tarif etmediğiniz kusur geçer. Anomali tespiti tersinden çalışır. Kusursuz kapağın, kusursuz şişenin nasıl göründüğünü öğrenir ve her yeni görüntüyü bu referansla karşılaştırır. Referanstan sapan bölge bir anomali ısı haritasında işaretlenir ve sapmanın büyüklüğü sayısal bir güven skoruyla verilir. Bu yaklaşımı genel hatlarıyla anomali tespiti ve endüstriyel uygulamaları yazımızda anlatmıştık.
ISEE Vision'ın gıda ve ambalaj kalite kontrol için geliştirdiği görsel denetim sistemi bu karşılaştırmayı hattın üzerinde, her üründe yapar; numune almaz, %100 denetler. Pratikte en sık konuştuğumuz kusurlar şunlar:
| Kusur | Olası kaynak | Görüntüde nasıl ayrışır |
|---|---|---|
| Kapak yarığı veya çapağı | Kapak üretimi, kapama sırasındaki zorlanma | Kapak kenarında sağlam referansta olmayan ince çizgi veya taşma |
| Eğik, eksik ya da tam oturmamış kapak | Kapama makinesi ayarı, besleme sorunu | Kapağın konumu ve silueti referanstan farklı |
| Eksik veya fazla dolum | Dolum valfi ya da nozul sorunu | Sıvı çizgisi referansın ve tanımlı toleransın dışında |
| Şişe omzunda ezilme, gövde deformasyonu | Taşıma, sıkışma, şişirme kusuru | Yansıma ve kontur deseni sağlam şişeden farklı |
| Eksik veya eğik etiket | Etiketleme makinesi, yapıştırıcı | Etiketin konumu, açısı veya varlığı referanstan farklı |
| Okunamayan barkod, silik SKT baskısı | Yazıcı kafası, mürekkep, hız | Baskı bölgesinde eksik veya bozuk karakter |
| Damacana içinde yabancı madde | Yıkama, dolum ortamı | Sıvı hacminde sağlamda olmayan partikül |
3. "Kapağın üzerinde logo, kabartma, desen var. Bunları kusur sanmaz mı?"
Sanmaz, çünkü onlar sağlam ürünün parçası olarak öğrenilir. Bir içecek kutusu kapağını düşünün: üzerinde yazılar, kabartmalar ve açma halkası var. Sistem bunların hepsini "normal" olarak tanır. Açma halkasının çevresinde biçim bozulduğunda ise ısı haritasında yalnızca o bölge öne çıkar.
Burada dürüst olmak gerekirse: sağlam ürünün kendisi çok değişkense (örneğin her partide farklı baskı yapılıyorsa) her varyant için ayrı bir referans öğretmek gerekir. Bu bir engel değil, ama kurulumda konuşulması gereken bir konu.
Saydam şişe ve dolum seviyesi: kamera neyi söyler, neyi söylemez?
Saydam ve parlak PET şişe doğru aydınlatmayla denetlenebilir; belirleyici olan çoğu zaman yazılımdan çok ışıktır. Dolum seviyesi de görüntüden, sağlam referansa ve sizin belirlediğiniz toleransa göre kontrol edilir. Yasal metrolojinin sertifikalı ölçüm istediği yerde ise mevcut ölçüm ekipmanınız yerinde kalır.
4. "PET şişe saydam ve parlak. Kamera bunu görebilir mi?"
Saydam ve yansıtıcı yüzeyler görsel denetimin en zor konularından biridir ve bu konuda sihirli bir cevap yoktur. Doğru açıdan, doğru tipte ışıkla çekilmiş bir görüntüde şişenin omzundaki ezilme ya da gövdedeki deformasyon belirgin hale gelir. Yanlış ışıkla çekilmiş görüntüde ise en iyi model de zorlanır.
Bu yüzden denetim istasyonu ışık yalıtımlı, kapalı bir kutu olarak kurulur. Fabrikanın tavan ışığı, pencereden gelen güneş ya da yandaki makinenin lambası görüntüyü etkilemez. Kamera sayısı, lens, ışık açısı ve çalışma mesafesi her hat için ayrıca belirlenir; standart tek bir kutu yoktur.
Bizim numune çalışmalarımızda PET şişenin kapak ve omuz bölgesi tek görüntüde denetlenebildi ve ezilen bölge ısı haritasında ayrıştı. Ama sizin şişenizin, sizin hattınızdaki koşullarda nasıl davranacağını söylemenin tek yolu denemek.
5. "Dolum seviyesini de kontrol ediyor mu?"
Evet, ama neyi kontrol ettiğini doğru tarif etmek gerekiyor. Sistem doğru dolmuş şişenin görüntüsünü referans alır ve her şişedeki sıvı çizgisini bu referansa ve sizin tanımladığınız toleransa göre değerlendirir. Eksik ya da fazla dolmuş şişe toleransın dışında kaldığı için NG olarak işaretlenir; doğru olanlar OK olarak geçer. Bunu aynı istasyonda kapak, gövde ve etiket kontrolüyle birlikte yapar.
Bir sınırı da açıkça söyleyelim. Hazır ambalajlı ürünlerde net miktara ilişkin yasal metroloji kuralları gibi, sertifikalı bir ölçümün ve onun kaydının istendiği yerlerde mevcut tartım kontrol cihazınızı (checkweigher) ya da seviye ölçerinizi koruyun. Görsel denetim o yasal kaydın yerine geçmez; onu, her şişeye bakan ve sapmayı görüntüsüyle gösteren ikinci bir katman olarak tamamlar.
Görsel denetimde kusur bulununca ne olur?
Ne olacağına siz karar verirsiniz. Sistem müşterinin seçtiği biçimde tepki verecek şekilde kurulur: yalnızca uyarı, uyarı ile birlikte hat durdurma ya da ayırıcıya sinyal gönderen tam otomasyon. Her tespit görüntüsü, ısı haritası ve zaman damgasıyla kayda geçer.
6. "Kusurlu şişeyi bulunca ne oluyor? Hattı mı durduruyor?"
İsterseniz durdurur, istemezseniz durdurmaz. Bildirim ve aksiyon hattınıza göre ayarlanır:
- Operatöre ekranda bildirim, ışık kulesi ya da sirenle uyarı,
- Sorumlu kişilere e-posta bildirimi,
- Röle veya PLC üzerinden hat durdurma sinyali,
- Ayırıcı bir mekanizma varsa PLC ya da röle üzerinden reddetme sinyali; kusurlu şişe hattan alınır, diğerleri akmaya devam eder.
Karar eşiği de sizindir. Hassasiyet ve kabul sınırı her ürün için ayrı ayarlanır; böylece "bu kusur mu?" sorusu operatörün o anki yorumuna değil, tanımlı bir eşiğe bağlanır. Önemli olan şu: sistem ürünün akıbetine karar vermez, kararı kanıtıyla önünüze koyar. Hangi sapmanın ıskarta, hangisinin yeniden işleme, hangisinin kabul edilebilir olduğunu kalite ekibiniz belirler.
7. "Müşteri bir parti için şikâyet ettiğinde elimizde ne olacak?"
Bu, çoğu ekibin ilk başta sormadığı ama sistem çalışmaya başladıktan sonra en çok değer verdiği konu. Her tespitin orijinal görüntüsü, ısı haritası, güven skoru ve zaman damgası saklanır. Web tabanlı yönetim panelinden parti, vardiya, ürün ya da kusur tipine göre filtreleyip geçmişe bakabilirsiniz; operatör ve yönetici için ayrı erişim seviyeleri vardır. Günlük, haftalık ve aylık raporlar da aynı kayıtlardan çıkar.
Böylece bir şikâyet geldiğinde "kontrol ediyoruz" demek yerine, o partide kaç şişenin neden ayrıldığını görüntüsüyle gösterebilirsiniz. Aynı kayıtlar iç tarafta da işe yarar: belirli bir vardiyada kapak yarığı artıyorsa, kapama makinesine bakmanın zamanı gelmiş demektir. BRCGS veya IFS denetimlerinde bu kayıtlar dokümantasyonunuzu destekler; ama denetimi kendi başına geçirmez, uyumu garanti etmez.
Bunun maliyet tarafı da var. Kalite literatüründe sık anılan 1-10-100 kuralına göre (Labovitz, Chang ve Rosansky, Making Quality Work, 1992) bir hatayı kaynağında önlemenin maliyeti 1 ise, üretimde düzeltmenin maliyeti 10, müşteriye ulaştıktan sonra düzeltmenin maliyeti 100'dür. Rakamlar sembolik, bir büyüklük sırası; ama yön nettir: sızdıran şişe hatta kaldığında bir şişedir, müşterinin deposunda bir partidir.
Ürün değişimi ve veri: işletme tarafındaki iki soru
Ürün değişimi mühendis çağırmayı gerektirmez: yeni ürün sağlam örneklerle birkaç dakikada tanıtılır, kayıtlı ürünler panelden tek dokunuşla çağrılır. Veri tarafında ise denetim istasyonun kendisinde yapılır; görüntülerin buluta gönderilmesi gerekmez.
8. "Ürün değiştirdiğimizde her seferinde mühendis mi çağıracağız?"
Hayır. Yeni bir ürün için yapılması gereken şey, sisteme o ürünün sağlam örneklerini göstermek; bu birkaç dakika içinde tamamlanır. Kusur örneği toplamanız ya da kural yazmanız gerekmez. Tanıtılan her ürün, ürün koduna göre bir profil olarak saklanır. Aynı ürüne geri döndüğünüzde profil panelden tek dokunuşla çağrılır; mekanik ayar ya da yeniden kurulum gerekmez.
Gerçekçi olmak adına şunu ekleyelim: istasyon, kurulumda konuştuğumuz ürün yelpazesine göre tasarlanır. İleride çok farklı boyda ya da biçimde bir ambalaja geçmeyi planlıyorsanız bunu baştan söyleyin; optik yapı ona göre kurgulanır. Yazılım tarafı hızlıdır; fiziksel kurulum ise hattın kendisine bağlıdır.
Bir de sorulmayan soru: veri nereye gidiyor?
Bunu genellikle bilgi işlem ekibi sorar. ISEE Vision'ın yapay zekâ destekli görsel denetim sistemi işlemeyi uçta, yani istasyonun kendisinde yapar. Ağ bağlantısı kesilse bile denetim durmaz, gecikme düşük kalır ve görüntüleriniz tesisten çıkmaz. Bu mimarinin genel mantığını uçta yapay zekâ ile bulut sistemleri karşılaştırdığımız yazıda anlattık. Yazılımın tamamı kendi geliştirmemizdir; bu da hattınıza özel ihtiyaçlarda değişiklik yapabilmemizi kolaylaştırır.
Sık sorulan sorular
Görsel denetim tartım kontrol cihazının yerini alır mı?
Hayır. Tartım kontrol cihazı ağırlığı ölçer ve yasal miktar kontrolünde sertifikalı kayıt üretir. Görsel denetim ise kapak, gövde, etiket ve dolum çizgisini görüntüden kontrol eder; iki sistem birbirini tamamlar.
Hangi hat hızlarında çalışır?
ISEE Vision Anomali Tespiti'nin gıda ve ambalaj hattı 250 m/dk'ya kadar hat hızlarında çalışacak şekilde kurgulanır. Gerçek kapasiteyi ürün boyutu, ürünler arası mesafe ve denetlenecek bölge sayısı belirler; bu yüzden pilot öncesinde hattınızda birlikte değerlendiririz.
Damacana içindeki yabancı madde görülebilir mi?
Evet. Damacananın iç hacmindeki yabancı madde görüntüden tespit edilir ve partiküller boyut ve özelliklerine göre ayırt edilir. Gıdada bu konunun ayrıntılarını gıdada yabancı madde tespiti yazımızda ele aldık.
Etiket, barkod ve son kullanma tarihi kontrol ediliyor mu?
Evet. Eksik ya da eğik etiket, barkodun okunurluğu ve SKT baskısı aynı denetim istasyonunda kontrol edilebilir. Hangi kontrollerin bir arada yapılacağı, ürününüze ve kamera yerleşimine göre kurulumda belirlenir.
Nereden başlamalı?
Bu soruların çoğunun en dürüst cevabı aynı: "Sizin ürününüzde görelim." Kapak, şişe ya da dolum hattında en çok canınızı sıkan kusuru seçin; sağlam ve kusurlu birkaç numuneyle gelin. Sistemi önce numune üzerinde çalıştırır, sonucu birlikte değerlendiririz. İşe yarıyorsa hattınızda kısa bir pilotla devam ederiz; yaramıyorsa bunu da açıkça söyleriz.
Özetle:
- Dolum hattında görsel denetimde kamera, operatörün yapamayacağı tekrarlı işi üstlenir; operatör şüpheli ürüne bakan ikinci göz olur.
- Sistem kusur listesine değil sağlam ürüne bakar; kapak, gövde, dolum çizgisi ve etiket aynı istasyonda denetlenir.
- Dolum seviyesi görüntüden referansa ve toleransa göre kontrol edilir; yasal ölçüm gereken yerde sertifikalı cihazınız kalır.
- Hat durdurma, uyarı ya da otomatik reddetme sizin seçiminizdir; ürünün akıbetine kalite ekibiniz karar verir.
ISEE Vision'ın tüm hat tiplerini Anomali Tespiti ürün sayfasında inceleyebilirsiniz. Kapak ya da şişe numunenizle ücretsiz bir deneme için bize yazın.
İletişim: info@isee-vision.com · +90 216 455 95 44