Hat görüntüsü
GİRİŞ · HAM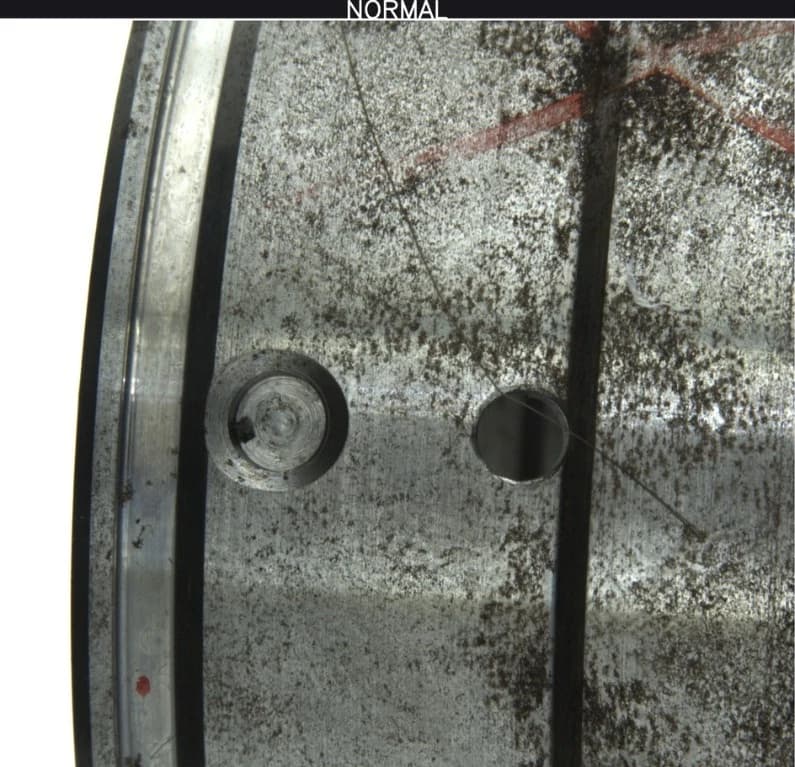
Hattan geçen parçanın işlenmemiş kamera görüntüsü.
Üretimdeki şase, sac, iç aksam, dış donanım, aksesuar, motor ve şanzıman parçaları; robot kol, pres makinesi ve seri üretim hatlarıyla entegre çalışan kapalı kutu edge sistem tarafından gerçek zamanlı denetlenir. Çapak, gaga, boya, çatlak, çizik, kıvrılma, açı ve ölçü kusurları yakalanır; tespit edilen anomalinin kaçıncı sayıdaki parça olduğu kayıt altına alınır.
 CANLI · HAT 01DENETİM AKTİFPRES ÇIKIŞI · KONVEYÖR
Teknik Özellikler
| Kurulum | Konveyör, robot kol veya pres hattı üstü kapalı kutu istasyon |
|---|---|
| Denetlenen parçalar | Şase · sac · iç aksam · dış donanım · aksesuar · motor · şanzıman |
| Hat entegrasyonu | Robot kol, pres makinesi ve seri üretim hatlarıyla entegre yapı |
| Denetim yöntemi | Kusursuz referans parça ile gerçek zamanlı karşılaştırma |
| Tespit edilen kusurlar | Çapak, gaga, boya, çatlak, çizik, kıvrılma, açı ve ölçü sapması |
| Varlık – yokluk | Eksik, bozuk ve hatalı parça algılama |
| Parça izleme | Tespit edilen anomalinin kaçıncı sayıdaki parça olduğu belirlenir |
| Saha uygulaması | ERFURT PDE-1600 · edge / cihaz üstü işleme · referans yüklü denetim |
| Hassasiyet | Optik konfigürasyona bağlı olarak 6 mikrona kadar |
| Hat hızı | 250 m/dk'ya kadar |
| İşleme | Uçta / cihaz üstü — bulut bağlantısı gerekmez |
| Anomali eşiği | Ürün bazında ayarlanabilir hassasiyet ve kabul sınırı |
| Kusur sınıflandırma | Tür bazlı etiketleme ve kusur tipine göre raporlama |
| Çoklu ürün profili | Ürün kodu bazlı profil kaydı; kontrol panelinden tek dokunuşla geçiş |
| Konumlandırma | Encoder ile metre bazında; parça bazlı üretimde sıra numarası ile kayıt |
| Aksiyon çıktıları | Hat durdurma · sesli uyarı · ışıklı uyarı · PLC / röle · ekran · e-posta |
| Kayıt & raporlama | Zaman damgalı görsel kayıt · günlük / haftalık / aylık rapor |
| Görsel kanıt | Orijinal görüntü + anomali ısı haritası + güven skoru |
| Entegrasyon | Mevcut pres / montaj hattına bağımsız muayene istasyonu olarak eklenir |
Referans · Karşılaştırma
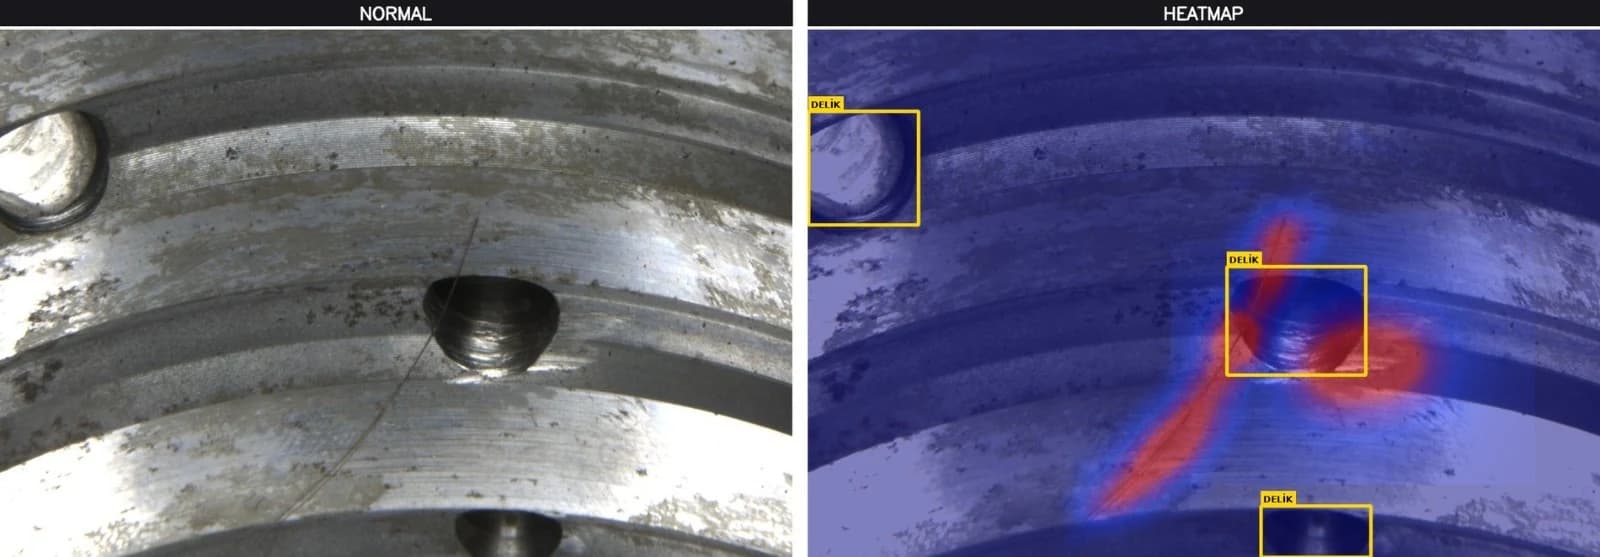
Sisteme önce kabul kriterlerini karşılayan bir referans parça tanıtılır. Bu referans; parçanın yüzey dokusunu, kenar ve kıvrım geometrisini, delik düzenini ve boya yüzeyini içerir. Hattan geçen her parça bu profille karşılaştırılır; sapmalar anomali ısı haritasında işaretlenir ve sayısal bir güven skoruna dönüştürülür. Kabul kararı, operatör yorumuna değil tanımlı bir eşiğe bağlanır.
Hattan geçen parçanın işlenmemiş kamera görüntüsü.
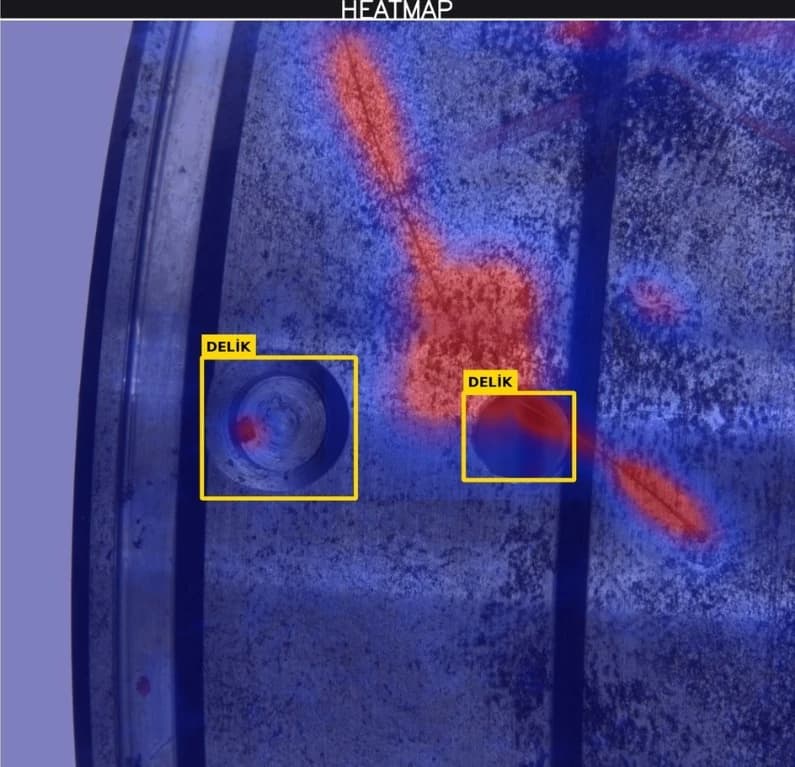
Referanstan sapan bölge işaretlenir ve skor kabul eşiğiyle karşılaştırılır.
Temel Özellikler
Kusursuz parça öğretilir; her üründeki sapmalar bu referansa göre bulunur.
Robot kol, pres makinesi ve seri üretim hatlarıyla doğrudan entegre çalışır.
Araç donanım parçalarında eksik, bozuk ve hatalı parça tespit edilir.
Tespit edilen anomalinin kaçıncı sayıdaki parça olduğu belirlenir ve raporlanır.
Kabul sınırı ve hassasiyet her ürün için ayrı tanımlanır; eşik aşıldığında aksiyon üretilir.
Analiz cihaz üzerinde çalışır; bulut bağlantısı gerekmez, gecikme düşük kalır ve veri sahada kalır.
Encoder entegrasyonu ile anomalinin hat üzerindeki konumu metre bazında, parça bazlı üretimde sıra numarası ile kaydedilir.
Orijinal görüntü, anomali ısı haritası ve güven skoru birlikte saklanır.
Günlük, haftalık ve aylık kalite raporları otomatik olarak üretilir.
Mevcut hatta bağımsız bir muayene istasyonu olarak eklenir; üretim akışı değişmez.
Anomali Tespiti
Üretim hattında manuel kontrol yöntemleri; zaman alıcı, insan hatasına açık ve sürdürülebilir olmayan bir yapıya sahiptir. Görsel kalite sorunları erken tespit edilmediğinde maliyet büyür, ürün güvenliği ve marka itibarı risk altına girer.
İade, yeniden işleme ve prestij kaybı
Vardiyadan vardiyaya değişen kalite seviyesi
İş gücü verimsizliği ve dikkat kaybı
İzlenebilirlik ve denetim eksikliği
Hatalı ürünün sahaya çıkma riski
Anomali tespiti, kalite kontrolü otomatik, ölçülebilir ve tekrarlanabilir hale getirir.
Çalışma Prensibi
ISEE Vision yapay zekâ destekli kalite kontrol sisteminde görüntüler endüstriyel global shutter kameralarla alınır; analiz işlemi saha içindeki mini NVIDIA server üzerinde, gerçek zamanlı olarak gerçekleştirilir.
Kusursuz parçanın yüzey, delik, boya ve form profili ürün koduyla kaydedilir.
Her parça kapalı kutu içinde kontrollü aydınlatma altında görüntülenir.
Sapmalar anomali ısı haritasında işaretlenir ve sayısal güven skoruna dönüştürülür.
Güven skoru tanımlı eşiği aştığında uyarı üretilir veya hat durdurulur; kusur zaman damgasıyla kayıt altına alınır ve raporlanır.
Kusursuz ürünün yüzey, form ve ölçü profili ürün koduyla kaydedilir
Endüstriyel global shutter kamera ile yüksek hızlı görüntü alma
Sapmalar ısı haritasında işaretlenip güven skoruna dönüştürülür
Skor → uyarı → çıktı tetikleme
Kusurlu bölge gösterimi ve arşivlenmesi
Alarm, durdurma sinyali, raporlama
Analiz cihaz üzerinde çalışır, bulut bağımlılığı yoktur
Her hatalı durum için verilecek tepki, sahaya özel senaryo ile önceden tanımlanır.
Sistem Mimarisi
Kamera sistemi, endüstriyel LED ışıklarla beraber hat üzerine monte edilen kapalı bir kutunun içine montajlanır. Bu yapı; sistemi dış etkenlerden, ortam ışığından, tozdan ve darbelerden korur. Denetim, gün içi ve vardiyalar arası koşullardan bağımsız olarak aynı doğrulukta çalışır.
Global shutter yapısıyla hareketli ürünün yüzeyinin bulanıklık oluşmadan algılanması
Mini NVIDIA sunucu; hattın akış hızına uyumlu anlık analiz ve kayıt
Dış ortam ışığından bağımsız, kararlı ve tekrarlanabilir görüntüleme
Endüstriyel saha koşullarına dayanıklı kapalı mekanik yapı
Kamera ile senkron çalışan endüstriyel LED aydınlatma
Mevcut hatta müdahale gerektirmeden muayene istasyonu olarak eklenir
Konveyör üstü, ekstrüzyon hattı veya sabit kontrol hücresi
Hatalı bölgelerin görsel kaydı, arşivlenmesi ve süreç takibi
Aynı kutu sisteminin içerisinde, daha önce sisteme öğretilen farklı ürünler de kontrol edilebilir.
Teknik Performans
6 µm
Uygun optik konfigürasyonla 6 mikrona kadar yüzey kusuru tespiti
250 m/dk
Sürekli üretim hatlarında hız düşürmeden kesintisiz denetim
360°
Çok kameralı kurulumla ürün yüzeyinin tam açılımı
%100
Numune alma değil; üretilen her ürünün tek tek kontrolü
Kurulum esnekliği Konveyör, ekstrüzyon hattı veya sabit kontrol hücresi
Uçta işleme Analiz cihaz üzerinde çalışır, bulut bağlantısı gerekmez
Çoklu ürün profili Tek istasyonda sınırsız sayıda ürün tanımı
Nihai değerler; ürün, hat hızı, kabul kriterleri ve saha koşullarına göre projelendirilir.
Kapsam
Model, farklı sektörlerde ve üretim hatlarında karşılaşılan birçok kusur türünü algılayabilecek şekilde özelleştirilebilir. Eğitim süreci ürün ve senaryo bazlı yapılır.
Çizik, çatlak, kabarma, yırtık, ezik, leke, gözenek
Eksik delik, vida, kapak, conta, etiket veya bileşen
Uzunluk, genişlik, çap, açı ve kalınlık toleransı dışına çıkma
Yanlış montaj yönü, ters parça, eksen ve hiza kayması
Deformasyon, eğilme, çarpılma ve geometrik sapmalar
Dolum seviyesi, kapama bütünlüğü ve boşluk kontrolü
Renk sapması, boya akması, baskı kayması, ton farkı
Ürün içinde veya yüzeyinde istenmeyen cisimler
Kısaca: tanımlanan standardın dışına taşan her türlü hata görülebilir.
Sahadan · Tespitler
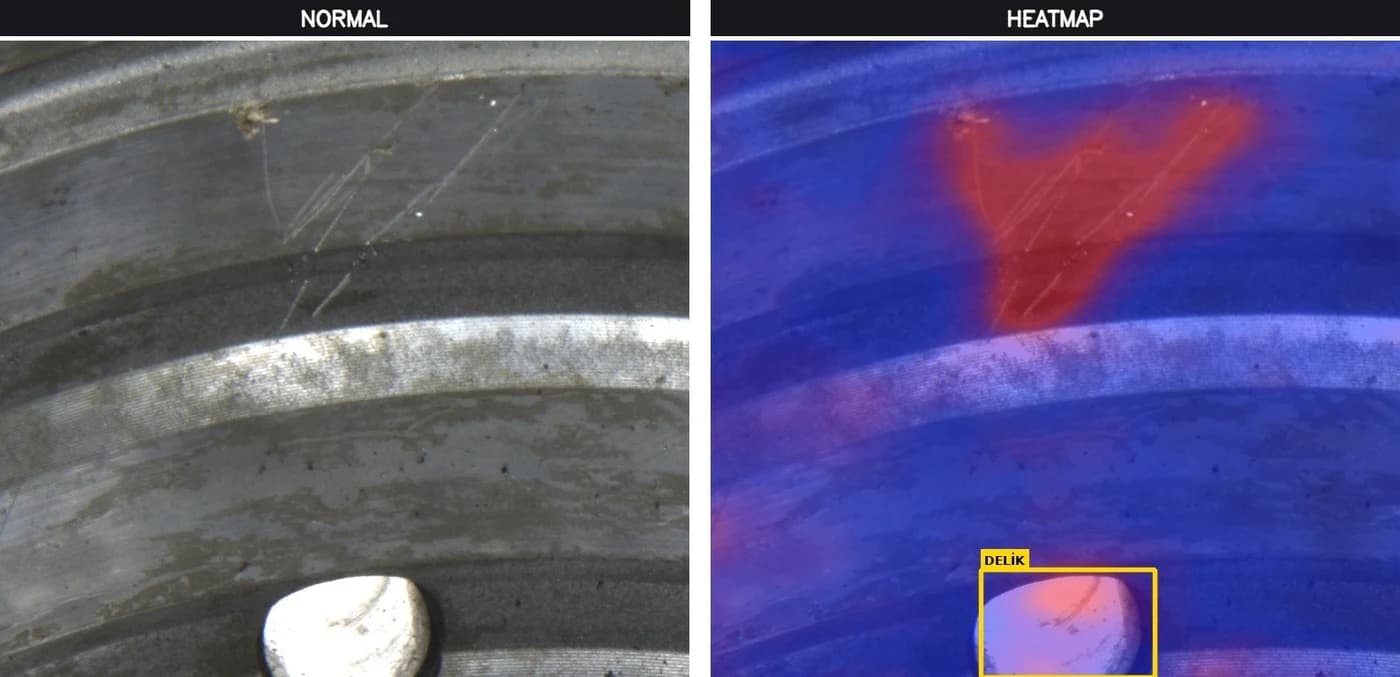
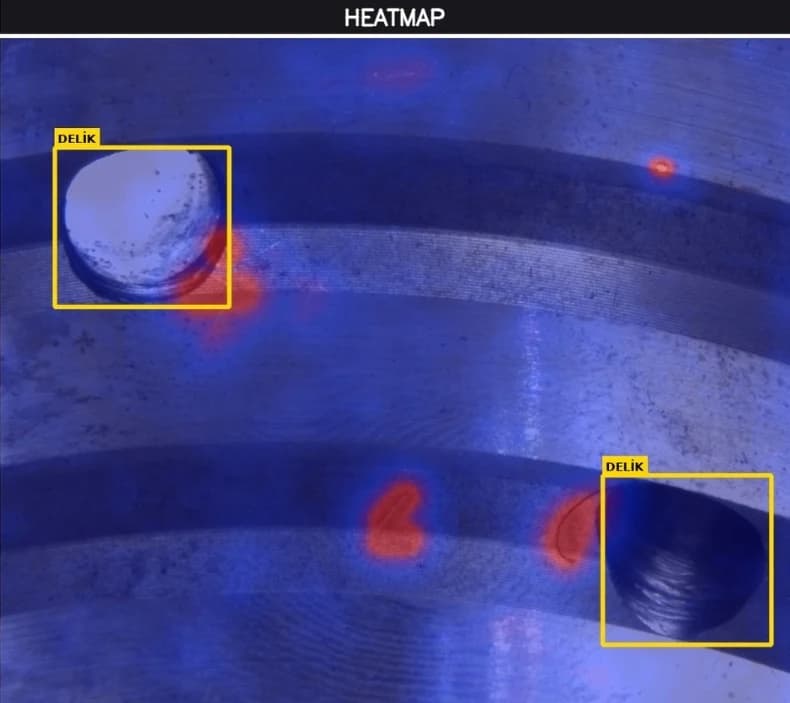
Aşağıdaki örnekler, sahada çalışan sistemin ürettiği anomali ısı haritalarıdır.
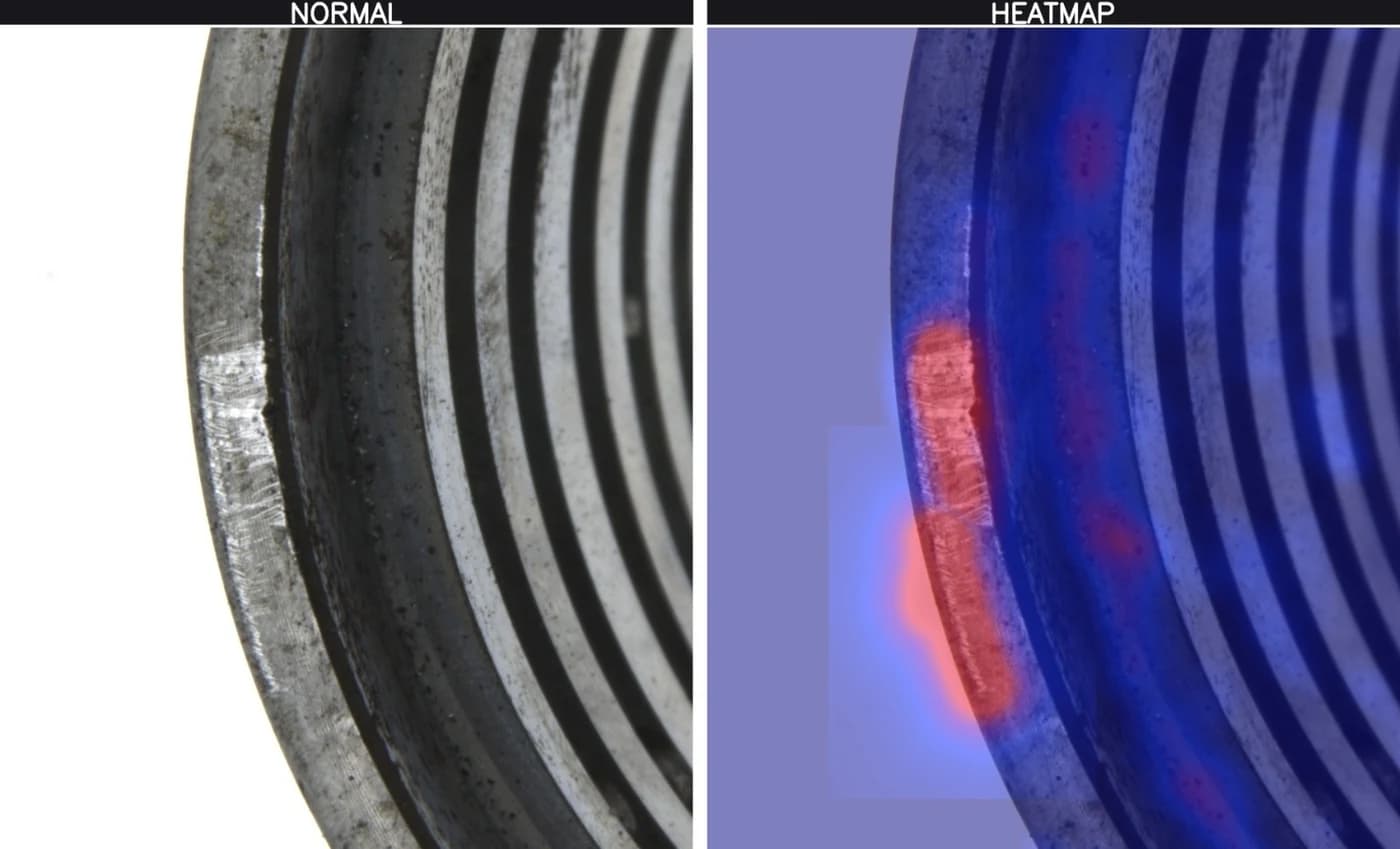
ORIGINAL + HEATMAP
Kenar çapağı — kesim kenarında malzeme taşması ve düzensizlik.
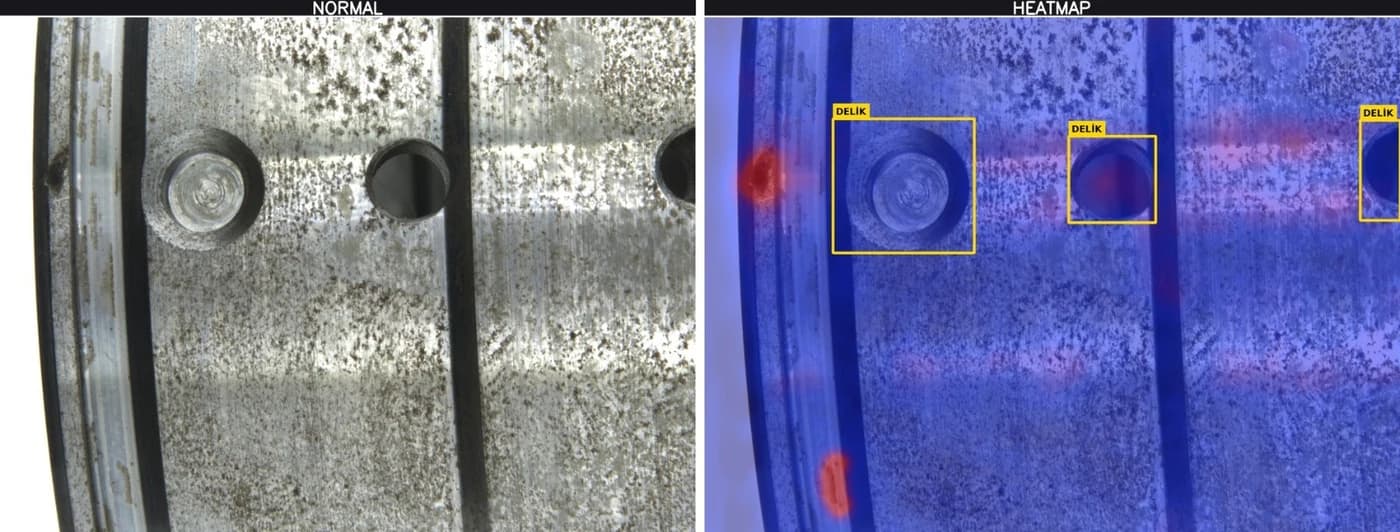
ORIGINAL + HEATMAP
Yüzey çiziği — işlenmiş yüzeyde lokal iz ve doku sapması.
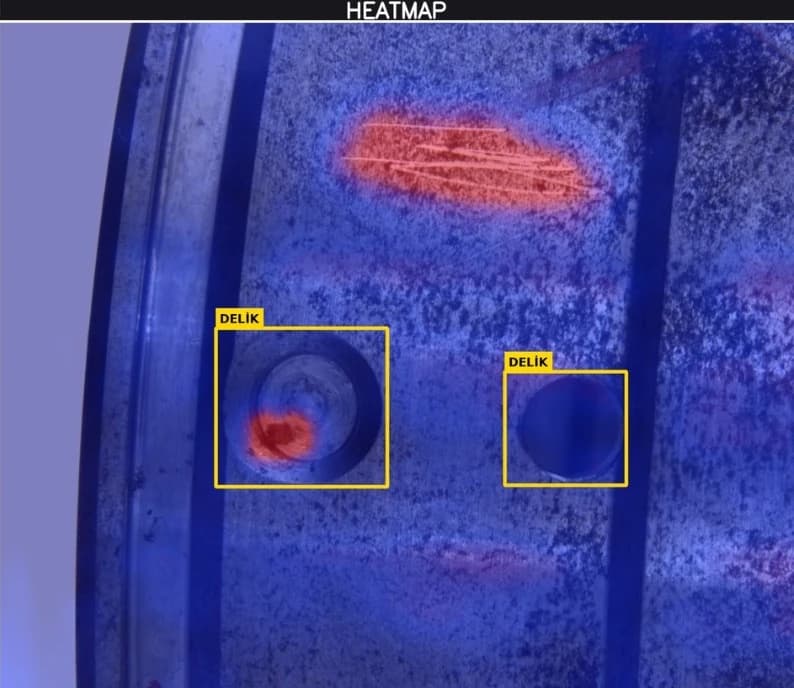
ORIGINAL + HEATMAP
Delik denetimi — varlık ve konumun referans eksene göre doğrulanması.
Tespit Edilen Anomaliler
Yüzey, form ve ölçü; üçü de aynı geçişte, aynı referansa göre denetlenir.
Çizik, çatlak, boya akması ve yüzey bütünlüğünü bozan sapmalar.
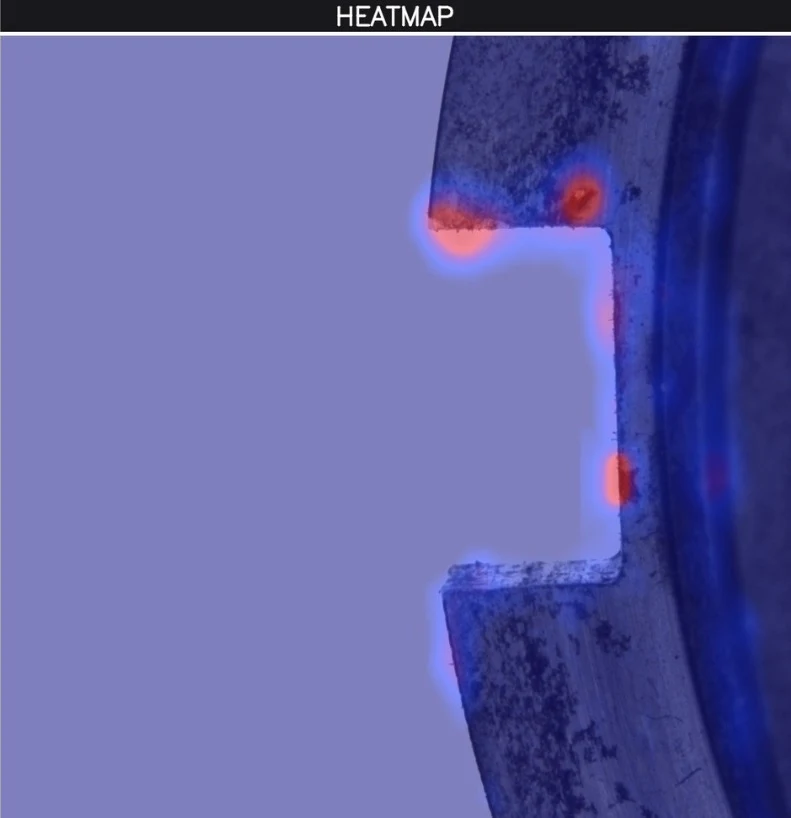
Çapak, gaga, kıvrılma, deformasyon ve kesim kenarında oluşan düzensizlikler.
Eksik, bozuk veya hatalı parça ile açı ve ölçü toleransı dışına çıkan geometri.
Gerçek Zamanlı Müdahale
Sistem yalnızca tespit etmekle kalmaz; sahadaki ekipman ve ekiplerle doğrudan haberleşerek müdahale üretir. Bu hizmetlerin tamamı tek tek veya birlikte sağlanabilir.
Röle / PLC entegrasyonuyla hatalı üründe hat otomatik olarak durdurulur.
Anomali anında siren veya alarm ile operatör bilgilendirilir.
Lamba veya kule ışığı ile sahada görsel ikaz üretilir.
Operatör ekranında anlık bildirim ve kusur görseli gösterilir.
Yetkili kişilere görselli anlık ihlal bildirimi gönderilir.
Mevcut otomasyon altyapısına doğrudan bağlanabilir çıkış sağlanır.
Çıktılar, sahanın ihtiyacına göre tek tek veya birlikte devreye alınabilir.
İzlenebilirlik
Tespit edilen her anomali; anlık bir uyarı olmakla kalmaz, kalıcı ve sorgulanabilir bir kalite kaydı olarak sisteme işlenir.
Encoder ile anomalinin hattın kaçıncı metresinde oluştuğu; parça bazlı üretimde ise kaçıncı sıradaki parça olduğu kayıt altına alınır
Orijinal görüntü, anomali ısı haritası ve güven skoru birlikte saklanır
Günlük, haftalık ve aylık kalite raporları otomatik olarak üretilir
Kusur tipi, ürün kodu ve vardiya bazında dağılım analizi
Tespit görselleri arşivlenir ve talep hâlinde raporlara eklenir
Biriken veriler kök neden analizi ve hat optimizasyonunda kullanılır
Elde edilen veriler, kalite kontrol süreçlerinde izlenebilirlik ve süreç iyileştirme amacıyla kullanılır.
Kurulum
Ürünün bir konveyör ya da ekstrüzyon makinesi gibi bir hattan geçmesi ya da sabit bir hücre içerisinde kontrol edilmesi, denetimin doğruluğunu değiştirmez.
Ürünler hat üzerinde hareket hâlindeyken denetlenir. İstasyon; pres çıkışı, montaj sonrası veya paketleme öncesi noktalara konumlandırılır. Hatalı üründe hat durdurma ve ayrıştırma sinyali üretilir.
Kablo, boru, profil, levha ve kumaş gibi sürekli üretilen ürünlerde metre bazında kesintisiz yüzey denetimi yapılır. Encoder ile hatanın hat üzerindeki konumu kaydedilir.
Ürünün istasyona getirildiği senaryolarda, kapalı hücre içinde tek veya çok açılı tam denetim gerçekleştirilir. Numune kontrolü ve son kalite doğrulaması için uygundur.
Sistem, mevcut üretim akışını değiştirmeden bağımsız bir muayene istasyonu olarak eklenir.
Operasyon
Aynı kutu sisteminin içerisinde, daha önce sisteme öğretilip tanıtılan ürünler de kontrol edilebilir. Kontrol panelinden anlık olarak hangi ürünün veya ürün numarasının kontrolünün gerçekleştirilmek istendiği seçilmesi yeterlidir. Ürün değişiminde mekanik ayar veya yeniden kurulum gerekmez.
Her ürün, kendi referans ve eşik değerleriyle sistemde saklanır
Operatör panelinden ürün seçilir, denetim anında devreye girer
Hassasiyet ve tolerans her ürün için ayrı tanımlanır
Yeni ürünler, kusursuz numune ile sahada sisteme eklenir
Kalite geçmişi ürün kodu ve vardiya bazında raporlanır
Tek istasyon, sınırsız sayıda ürün profili: hat değişiminde yeniden kurulum maliyeti oluşmaz.
Hatta Entegrasyon
Kapalı kutu, mevcut pres / montaj hattı üzerine yerleştirilir; üretim akışı değişmez.
Farklı ürünler ürün koduyla kaydedilip kontrol panelinden hızla çağrılır.
Dış ortam ışığından bağımsız, kararlı ve tekrarlanabilir görüntü elde edilir.
PLC / röle çıkışları ve ayrıştırma sinyalleri mevcut altyapıya bağlanır.
Proje Süreci
Her hat kendine özgüdür. Sistem, standart bir ürün olarak değil; ürününüze, hat hızınıza ve kabul kriterlerinize göre projelendirilerek sahaya uygulanır.
Ürün, hat hızı, kabul kriterleri ve mevcut otomasyon altyapısı yerinde incelenir.
Ürüne uygun kamera, lens, aydınlatma ve kutu konfigürasyonu belirlenir.
Kusursuz ürün numuneleri sahada öğretilir, eşik değerleri kalibre edilir.
PLC, röle, ikaz ve raporlama çıkışları mevcut altyapıya bağlanır.
Operatör eğitimi verilir, model üretim verisiyle geliştirilmeye devam eder.
Ürününüzü, hat hızınızı ve kabul kriterlerinizi paylaşın; sahanıza uygun kurgu birlikte belirlenir.
Neden Çözüm Makina
Sunduğumuz her sistem, gerçek saha problemlerinden beslenerek geliştirilir. Çözüm Makina, sadece teknoloji değil; uygulanabilirlik ve sürdürülebilirlik sunar. Donanım, yazılım ve algoritma tek yapıda tasarlanır ve sahaya birlikte uygulanır.
Konveyör, ekstrüzyon hattı veya sabit kontrol hücresi — üretim akışınız hangi biçimde olursa olsun denetim aynı doğrulukla yürütülür. Yüzey kusuru, varlık – yokluk, ölçü, açı, biçim, doluluk ve renk; tanımlanan kabul kriterinin dışına çıkan her sapma tespit edilir, kayıt altına alınır ve raporlanır.
Elde edilen veriler, kalite kontrol süreçlerinde izlenebilirlik ve süreç iyileştirme amacıyla kullanılır.
Hattınıza özel kurgu
Parçanızı, hat hızınızı ve kabul kriterlerinizi paylaşın; ortamınıza uygun kurulum, eşik ve aksiyon senaryosunu birlikte belirleyelim.
İlgili sektör çözümleri