Hat görüntüsü
GİRİŞ · HAM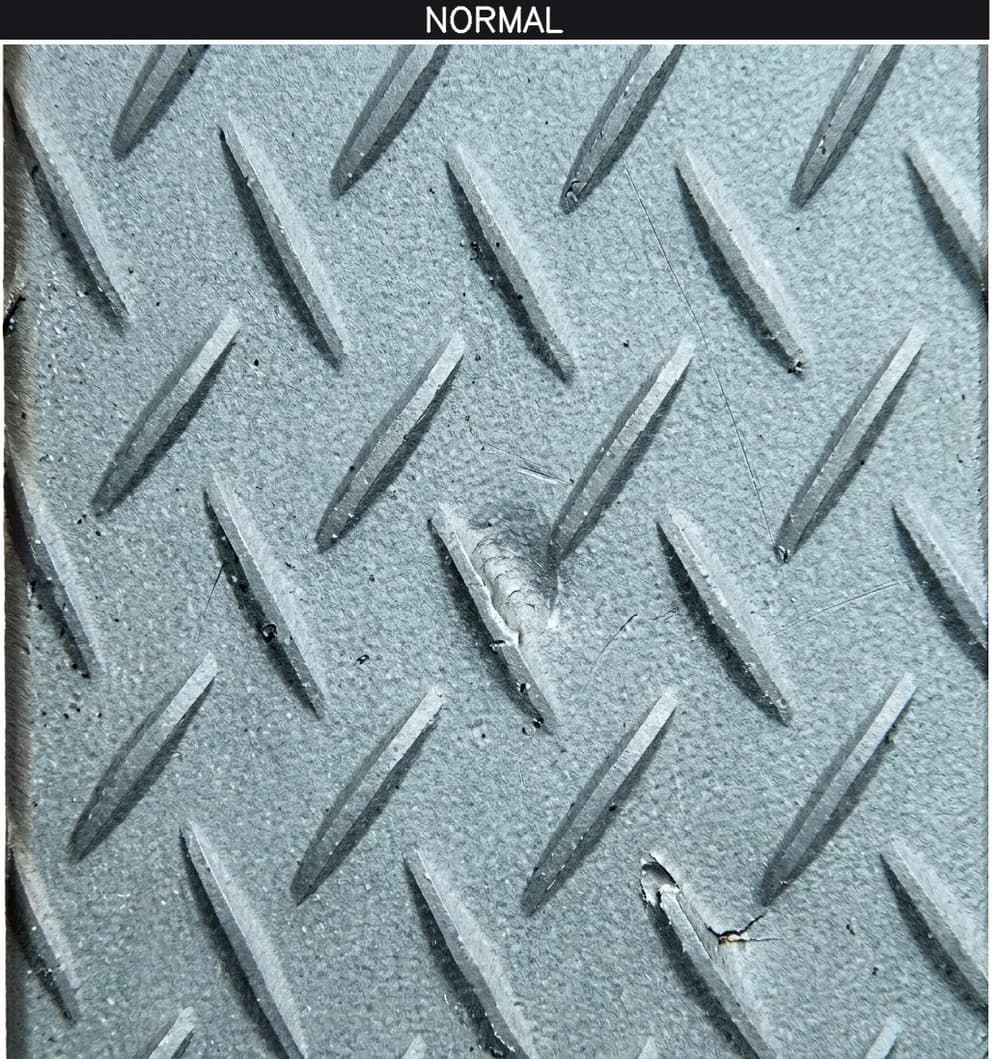
Hattan geçen parçanın işlenmemiş kamera görüntüsü.
Pres, kesim, büküm ve kaynak hatlarına kurulan kapalı kutu edge sistem, üretilen her parçayı öğrenilen kusursuz referansla gerçek zamanlı kıyaslar. Yüzey kusurlarını, delik ve ölçü sapmalarını, büküm açısı ile form hatalarını yakalar; hatalı parçada hattı durdurabilir veya bildirim verir.
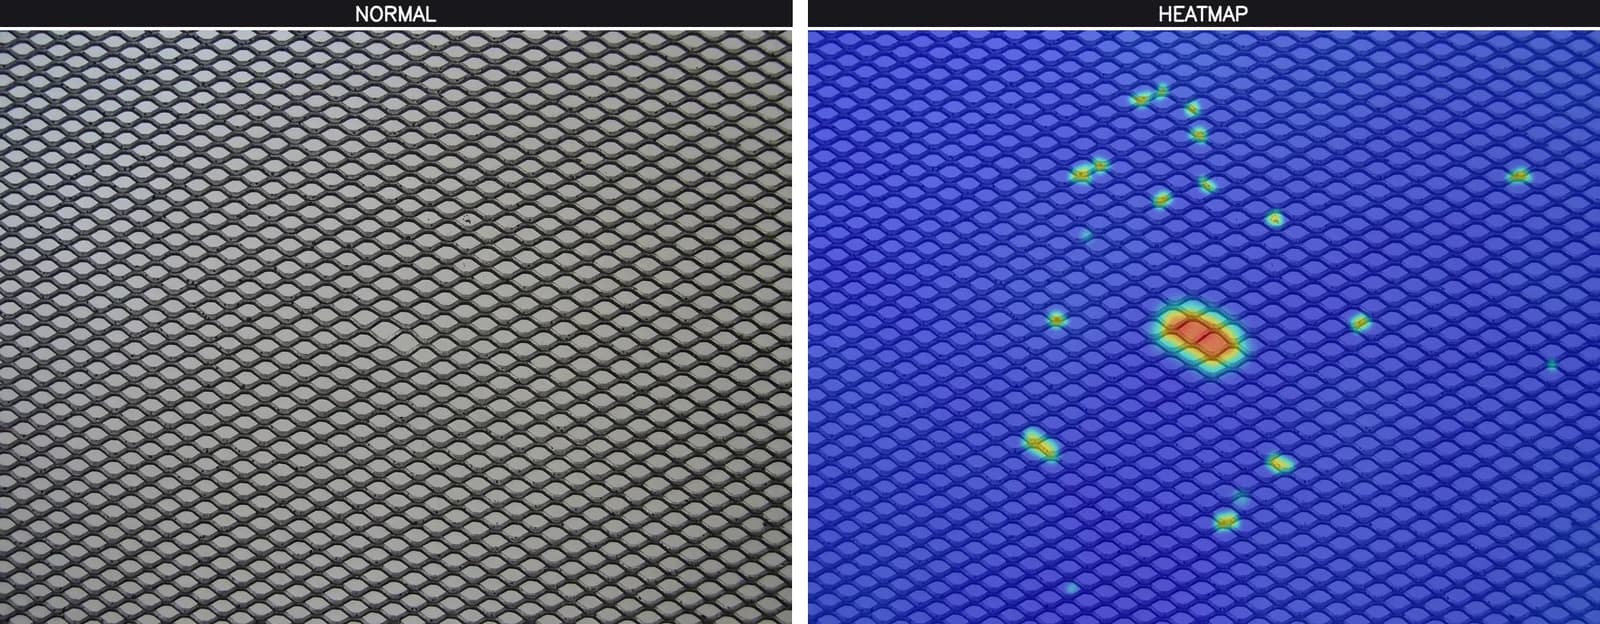 CANLI · HAT 01DENETİM AKTİFPRES ÇIKIŞI · KONVEYÖR
Teknik Özellikler
| Kurulum | Konveyör üstü kapalı kutu istasyon (ışık yalıtımlı) |
|---|---|
| Denetim yöntemi | Kusursuz referans parça ile gerçek zamanlı karşılaştırma |
| İşleme | Uçta / cihaz üstü — bulut bağımlılığı yok |
| Tespit edilen kusurlar | Çizik, çatlak, ezik, kabarma, pas, çapak, leke, form sapması |
| Ölçüsel kontrol | Delik varlığı ve konumu, çap, büküm açısı, uzunluk ve kalınlık |
| Hassasiyet | Optik konfigürasyona bağlı olarak 6 mikrona kadar |
| Anomali eşiği | Müşteri tarafından ayarlanabilir hassasiyet ve kabul sınırı |
| Kusur sınıflandırma | Tür bazlı etiketleme (çizik / çatlak / ezik / çapak vb.) |
| Çoklu ürün | Ürün kodu bazlı profil kaydı, panelden tek dokunuşla geçiş |
| Aksiyon çıktıları | Hat durdurma · siren / ışık · PLC / röle · operatör bildirimi |
| Kayıt & raporlama | Zaman damgalı görsel kayıt · günlük / haftalık / aylık rapor |
| Görsel kanıt | Orijinal görüntü + anomali ısı haritası + güven skoru |
| Entegrasyon | Mevcut pres / konveyör hattına bağımsız istasyon olarak eklenir |
Referans · Karşılaştırma
Sisteme önce kabul kriterlerini karşılayan bir referans parça tanıtılır. Bu referans, ürünün yüzey dokusunu, delik düzenini ve form profilini içerir. Hattan geçen her parça bu profille karşılaştırılır; sapmalar anomali haritasında işaretlenir ve sayısal bir güven skoruna dönüştürülür. Karar, operatörün yorumuna değil tanımlı bir eşiğe bağlanır.
Hattan geçen parçanın işlenmemiş kamera görüntüsü.
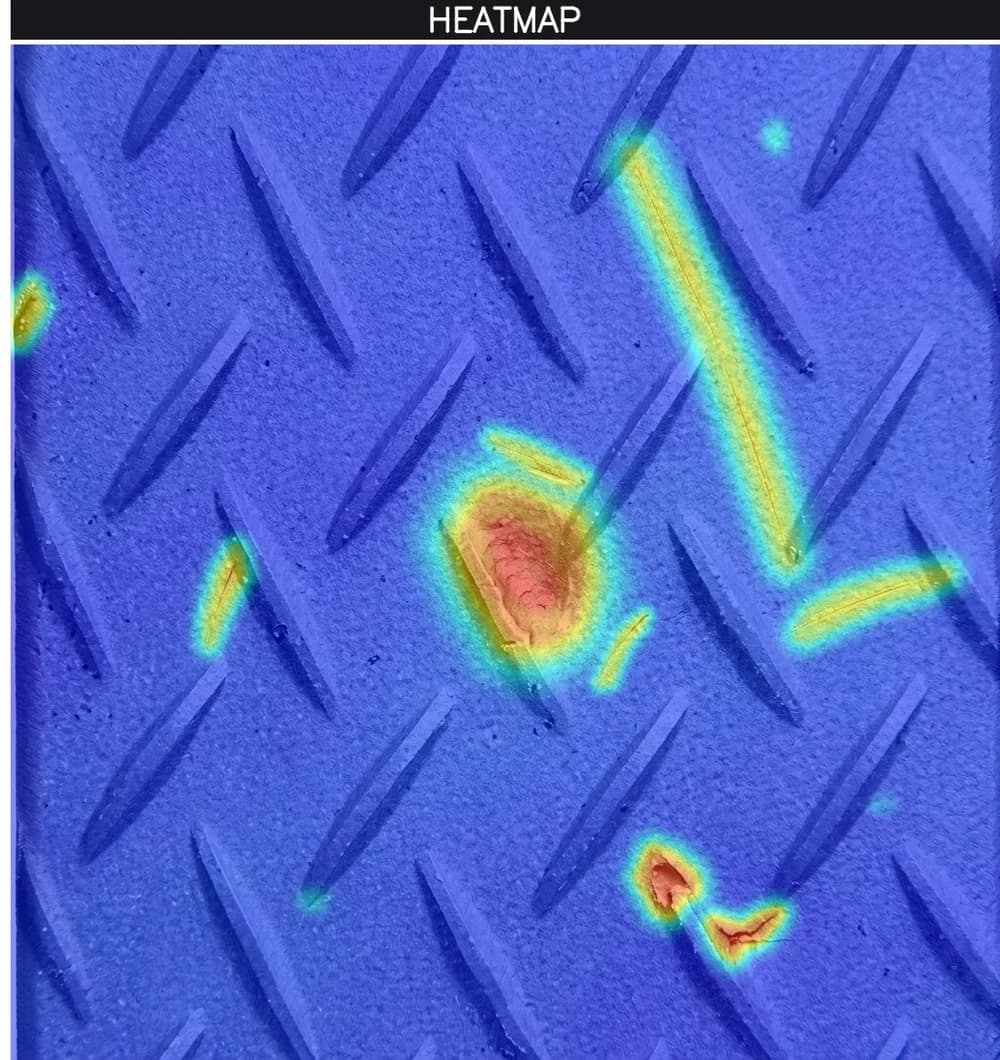
Referanstan sapan bölge işaretlenir ve skor kabul eşiğiyle karşılaştırılır.
Temel Özellikler
Kusursuz parça öğretilir; her üründeki sapmalar bu referansa göre bulunur.
Işık yalıtımlı kutu, kararlı ve tekrarlanabilir görüntüleme sağlar.
Analiz cihaz üzerinde çalışır; düşük gecikme ve veri gizliliği korunur.
Delik konumu, çap, büküm açısı ve geometrik sapmalar birlikte denetlenir.
Hattı durdurur veya operatörü ve PLC'yi anlık uyarır.
Kabul sınırı ve hassasiyet her parça için ayrı ayarlanır.
Hatalar çizik, çatlak, ezik, çapak ve pas olarak etiketlenir.
Orijinal görüntü, ısı haritası ve güven skoru birlikte saklanır.
Mevcut hatta bağımsız bir muayene istasyonu olarak eklenir.
Nasıl Çalışır
Kusursuz parçanın yüzey, delik ve form profili ürün koduyla kaydedilir.
Her parça kapalı kutu içinde kontrollü ışıkla görüntülenir.
Sapmalar ısı haritasında işaretlenip güven skoruna dönüştürülür.
Eşik aşılırsa uyarı verilir veya hat durdurulur; kusur raporlanır.
Sahadan · Tespitler
Aşağıdaki örnekler, sistemin ürettiği anomali ısı haritalarını göstermektedir.
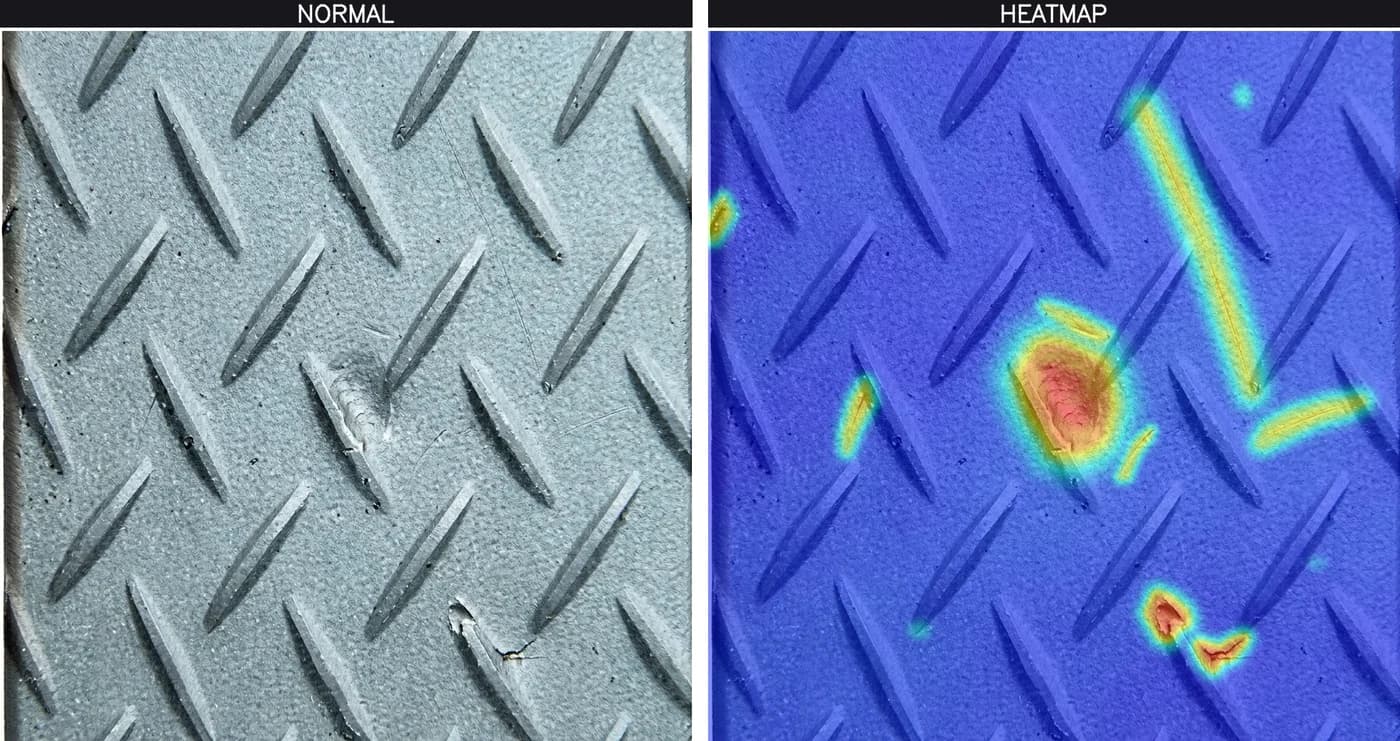
ORIGINAL + HEATMAP
Yüzeyde çatlak — kesim kenarında süreklilik kaybı.
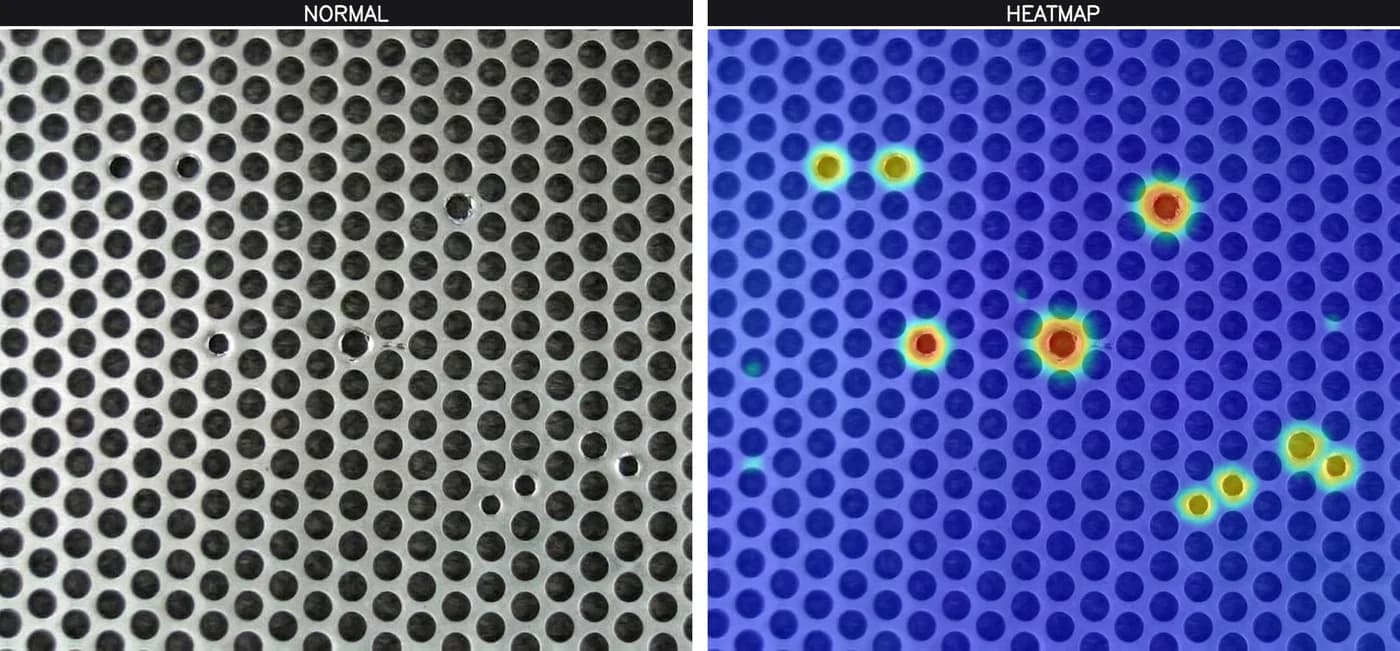
ORIGINAL + HEATMAP
Delik konumu sapması — referans eksene göre kayma.
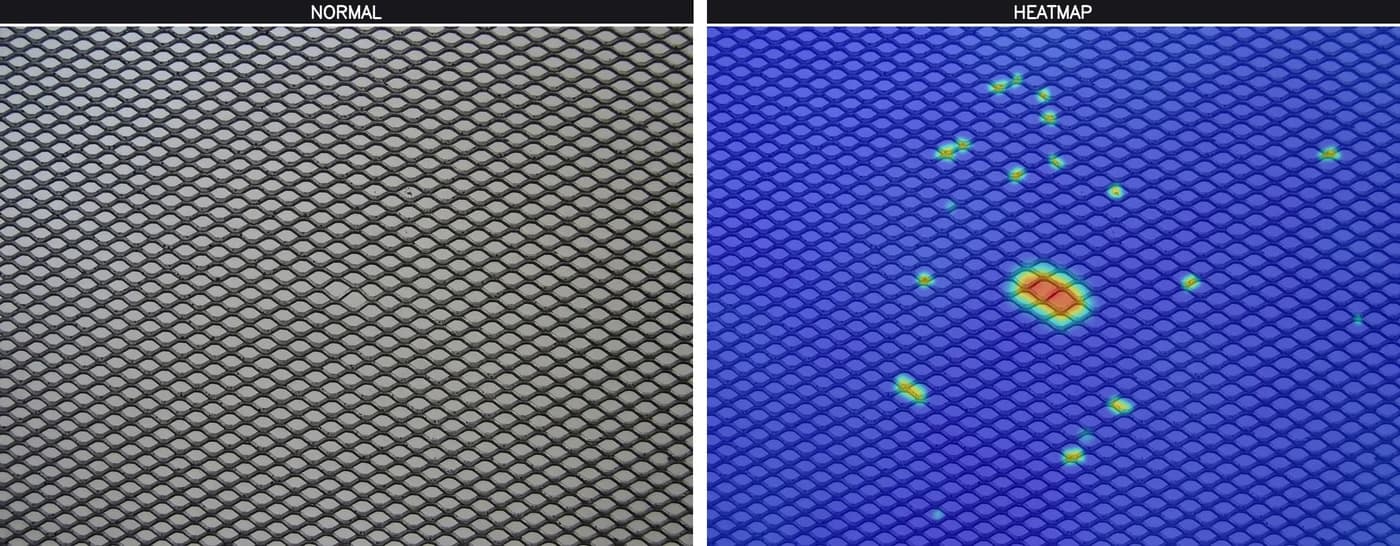
ORIGINAL + HEATMAP
Yüzey çiziği — işlenmiş yüzeyde lokal iz.
Tespit Edilen Anomaliler
Yüzey, ölçü ve form; üçü de aynı geçişte, aynı referansa göre denetlenir.
Çizik, çatlak, ezik, kabarma, pas ve leke; yüzey bütünlüğünü bozan her sapma.
Delik varlığı, konumu ve çapı ile uzunluk, kalınlık ve tolerans dışı geometri.
Büküm açısı, çarpılma, eğilme ve referans profilden ayrışan geometrik bozulmalar.
Aksiyon Çıktıları
Yalnızca uyarı, uyarı + durdurma veya tam otomasyon; sistem üretim senaryonuza göre yapılandırılır.
Röle / PLC entegrasyonuyla hatalı parçada hattı otomatik durdurur.
Operatöre anında siren veya alarm verir.
Lamba veya kule ışığıyla görsel ikaz üretir.
Ekranda anlık bildirim ve hata görseli gösterir.
Mevcut otomasyon altyapısına bağlanabilir çıktı sağlar.
Tespitleri zaman damgasıyla kaydeder ve raporlara işler.
Hatta Entegrasyon
Kapalı kutu konveyör üstüne yerleştirilir.
Farklı parçalar ürün koduyla kaydedilip hızla çağrılır.
Dış ışıktan bağımsız, kararlı görüntü elde edilir.
PLC / röle çıkışları mevcut altyapıya bağlanır.
Bir konveyör ya da ekstrüzyon hattından geçen veya sabit bir hücrede kontrol edilen her türlü ürün denetlenebilir. Defo, varlık – yokluk, ölçü, açı, biçim, doluluk ve yüzey — kısaca tanımlanan standardın dışına taşan her sapma tespit edilir.
Hattınıza özel kurgu
Parçanızı, hat hızınızı ve kabul kriterlerinizi anlatın; ortamınıza uygun kurulum, eşik ve aksiyon senaryosu önerelim.