Müşteri 8D raporu istediğinde: otomotiv tedarikçisinin kaydı
Otomotivde kusurlu parçanın bedeli çoğu zaman parçanın kendisinden çok, ardından gelen sorulardır. Bu yazıda bir 8D sürecinin adımları üzerinden, parça bazında görsel kaydın tedarikçinin elini nasıl güçlendirdiğini anlatıyoruz.
Otomotivde kusurlu parçanın bedeli çoğu zaman parçanın kendisinden çok, ardından gelen sorulardır. Bu yazıda bir 8D sürecinin adımları üzerinden, parça bazında görsel kaydın tedarikçinin elini nasıl güçlendirdiğini anlatıyoruz.
Bir otomotiv tedarikçisinin kalite biriminde çalışan herkes bilir: OEM'in montaj hattında bulunan tek bir kusurlu parça, o parçanın fiyatıyla ölçülmez. Montaj hattı durabilir, parti karantinaya alınır, tedarikçiden ayıklama ekibi istenir ve ardından o tanıdık talep gelir: 8D raporu.
Kusur bazen çok küçüktür. İşlenmiş bir parçanın kenarında kalan bir çapak, bir metal halkanın kenarındaki çentik, yüzeyde bir leke. Ölçü tablosunda her şey toleransın içindedir. Ama parça montajda takılır, contayı keser ya da müşterinin giriş kontrolünde göze batar.
8D, sorunu disiplinli biçimde kapatmak için kurulmuş bir yapı. Otomotivde IATF 16949 gibi kalite yönetim sistemleri ve PPAP gibi onay süreçleri de aynı ilkeye dayanır: izlenebilirlik ve kayıtlı kanıt. Aşağıda 8D'nin kritik adımlarını tek tek ele alıp, her birinde tedarikçinin elinde ne olduğunu ve ne olabileceğini konuşalım.
Sorunu tanımlamak: "Tam olarak ne gördünüz?"
8D'nin ilk adımlarında (D2) sorun net biçimde tanımlanır: hangi parça, hangi kusur, nerede, ne zaman, ne kadar. Bu adımı güçlü kılan şey kanıttır. Tedarikçinin elinde yalnızca numune formları varsa, aradaki binlerce parça hakkında söyleyebileceği bir şey yoktur.
Müşterinin elinde bir fotoğraf ve bir parti numarası vardır. Tedarikçinin elinde ise genellikle vardiya başında ve sonunda doldurulmuş kontrol formları. Bu formlar "numuneler uygundu" der. Çapak ise sürekli bir kusur değildir. Kesici takım aşındıkça belirir, bir süre devam eder, takım değişince kaybolur. İki numune arasında doğup kaybolan bir kusur kâğıt üzerinde hiç var olmamış gibidir.
Parça bazında görsel kayıt varsa tablo farklıdır. Hattan geçen her parçanın kusur işaretlenmiş görüntüsü, zaman damgası ve hattaki sıra numarasıyla birlikte saklanır. ISEE Vision'ın otomotiv parça kalite kontrol istasyonu tam olarak bu kaydı tutar: anomalinin kaçıncı sıradaki parçada görüldüğünü yazar. Böylece "Müşterinin bulduğu kusur bizim hatta işaretlenmiş miydi?" sorusu tahminle değil, kayda bakılarak cevaplanır.
Geçici önlem: "Kaç parça etkilendi, nerede?"
Geçici önlem adımında (D3) ilk soru, etkilenen parçaların nerede olduğudur. Bilgi yoksa güvenli cevap "tümü"dür. Parça bazında kayıt varsa kapsam, kusurun ilk işaretlendiği zamana ve yoğunlaştığı vardiyaya göre daraltılabilir.
"Tümü" cevabı sahada ayıklama, geri çağırma, belki birkaç günlük üretimin yeniden kontrolü demektir. Ayıklama ekibi yollamak, müşteride sıralama yapmak, yolda ve depoda bekleyen stoğu kontrol etmek ayrı ayrı maliyettir.
Kalite literatüründeki 1-10-100 kuralı (Labovitz, Chang ve Rosansky, Making Quality Work, 1992) bu durumu iyi özetler: kusuru kaynağında önlemek 1 birimse, sonradan ayıklamak 10, müşteride düzeltmek 100 birimdir. Rakamlar sembolik, bir büyüklük sırası. Otomotivde bu "100" çoğu zaman alçak gönüllü bir tahmindir.
Kayıt varsa, kusurun ilk ne zaman işaretlendiğine ve hangi vardiyalarda yoğunlaştığına bakmak mümkündür. Böylece "tümü" yerine daha savunulabilir bir sınır çizilir. Bu sınırın müşteriye kabul ettirilmesi yine sizin kalite ekibinizin işidir, ama elinde artık bir dayanak vardır.
Kök neden: bu kusur neden oluştu, neden kaçtı?
8D kök neden adımında (D4) iki ayrı cevap ister: kusurun neden oluştuğu ve kontrolden neden kaçtığı. Oluşma nedeni genellikle tezgâh, takım ya da kalıpla ilgilidir. Kaçma nedeni ise kontrol yöntemiyle. Çoğu fabrikada kaçmanın cevabı, numuneye ve insan gözüne dayanan görsel kontroldür.
Oluşma nedeni tarafında, tekrarlayan bir kusur çoğu zaman bir takımın ya da kalıbın verdiği sinyaldir. Pres hatlarında tekrarlayan çatlak ve sapmaların kalıp bakımına nasıl işaret ettiğini pres parçası kalite kontrol ve kalıp bakımı yazımızda ayrıca ele aldık.
Kaçma nedeninin cevabı ise çoğu fabrikada benzerdir: "Görsel kontrol operatör tarafından yapılıyordu, kusur gözden kaçtı." Bu bir suçlama değil, bir gerçektir. Sandia Ulusal Laboratuvarları'nın hassas savunma (nükleer silah) parçaları üzerinde 82 muayeneciyle yaptığı çalışmada (See, Human Factors, 2015) deneyimli muayeneciler, sekiz kusur tipi içeren 140 parçada kusurlu olanların %85'ini yakaladı. Yazar bu oranın, sektör için bildirdiği %80 civarındaki ortalamadan çok da yüksek olmadığını vurgular: tipik bir gözle muayenede kabaca her beş kusurdan biri geçip gider. Üstelik bu çalışmadaki yüksek yakalama oranı, sağlam parçaların %35'inin de reddedilmesi pahasına geldi; yazar bu kadar yüksek bir ıskarta oranının gözle muayenede tipik olmadığını not eder.
Bir vardiya boyunca aynı parçayı binlerce kez görmek bu tabloyu daha da zorlar. Mackworth'ün 1948'deki klasik deneylerinden bu yana, uzun izleme görevlerinde dikkatin ilk yarım saatten itibaren belirgin biçimde düştüğü biliniyor. Sorun şu ki "operatör eğitimi verildi" düzeltici faaliyeti müşteri gözünde giderek zayıflıyor. Aynı kusur tekrarlarsa ikinci 8D çok daha sert geçer.
Kalıcı önlem: 8D raporunda kaçma noktasını insandan sisteme taşımak
Kalıcı önlemin (D5-D6) ikna edici olması için kaçma noktasının kapanması gerekir. Bunun en güçlü yolu, numune kontrolünü hattan geçen her parçanın denetlendiği bir sisteme taşımaktır. Ama hangi tip sistem olduğu önemlidir: aynı hatta birçok parça numarası dönen bir tedarikçide, her biri için kusur kütüphanesi hazırlamak pratik değildir.
Sağlam parçayı öğrenen yaklaşım
Otomotiv yan sanayisinde aynı hatta birçok parça numarası döner. Her biri için yüzlerce kusurlu örnek toplamak gerçekçi değildir. Üstelik bir sonraki şikâyet, daha önce hiç görülmemiş bir kusur tipiyle gelebilir.
ISEE Vision'ın yapay zekâ destekli görsel denetim sistemi bu yüzden kusurları değil, sağlam parçanın nasıl göründüğünü öğrenir. Hattan geçen her parça bu kusursuz referansla gerçek zamanlı karşılaştırılır. Sapan bölgeler anomali ısı haritasında işaretlenir, sapmanın büyüklüğü sayısal bir güven skoruyla verilir ve parça, sizin ürün bazında ayarladığınız eşiğe göre NG ya da OK olarak sınıflanır. Konunun arka planını anomali tespiti ve endüstriyel uygulamalar yazımızda bulabilirsiniz.
Bir karede birden fazla kusur varsa her biri ayrı işaretlenir ve tipine göre sınıflandırılır. Çapak da leke de kendi yerinde görünür. Metal halka gibi seri akan parçalarda ise her parça akarken numaralanır ve kusurlu olanı ayrıca işaretlenir.
Otomotiv hattında neler denetlenir?
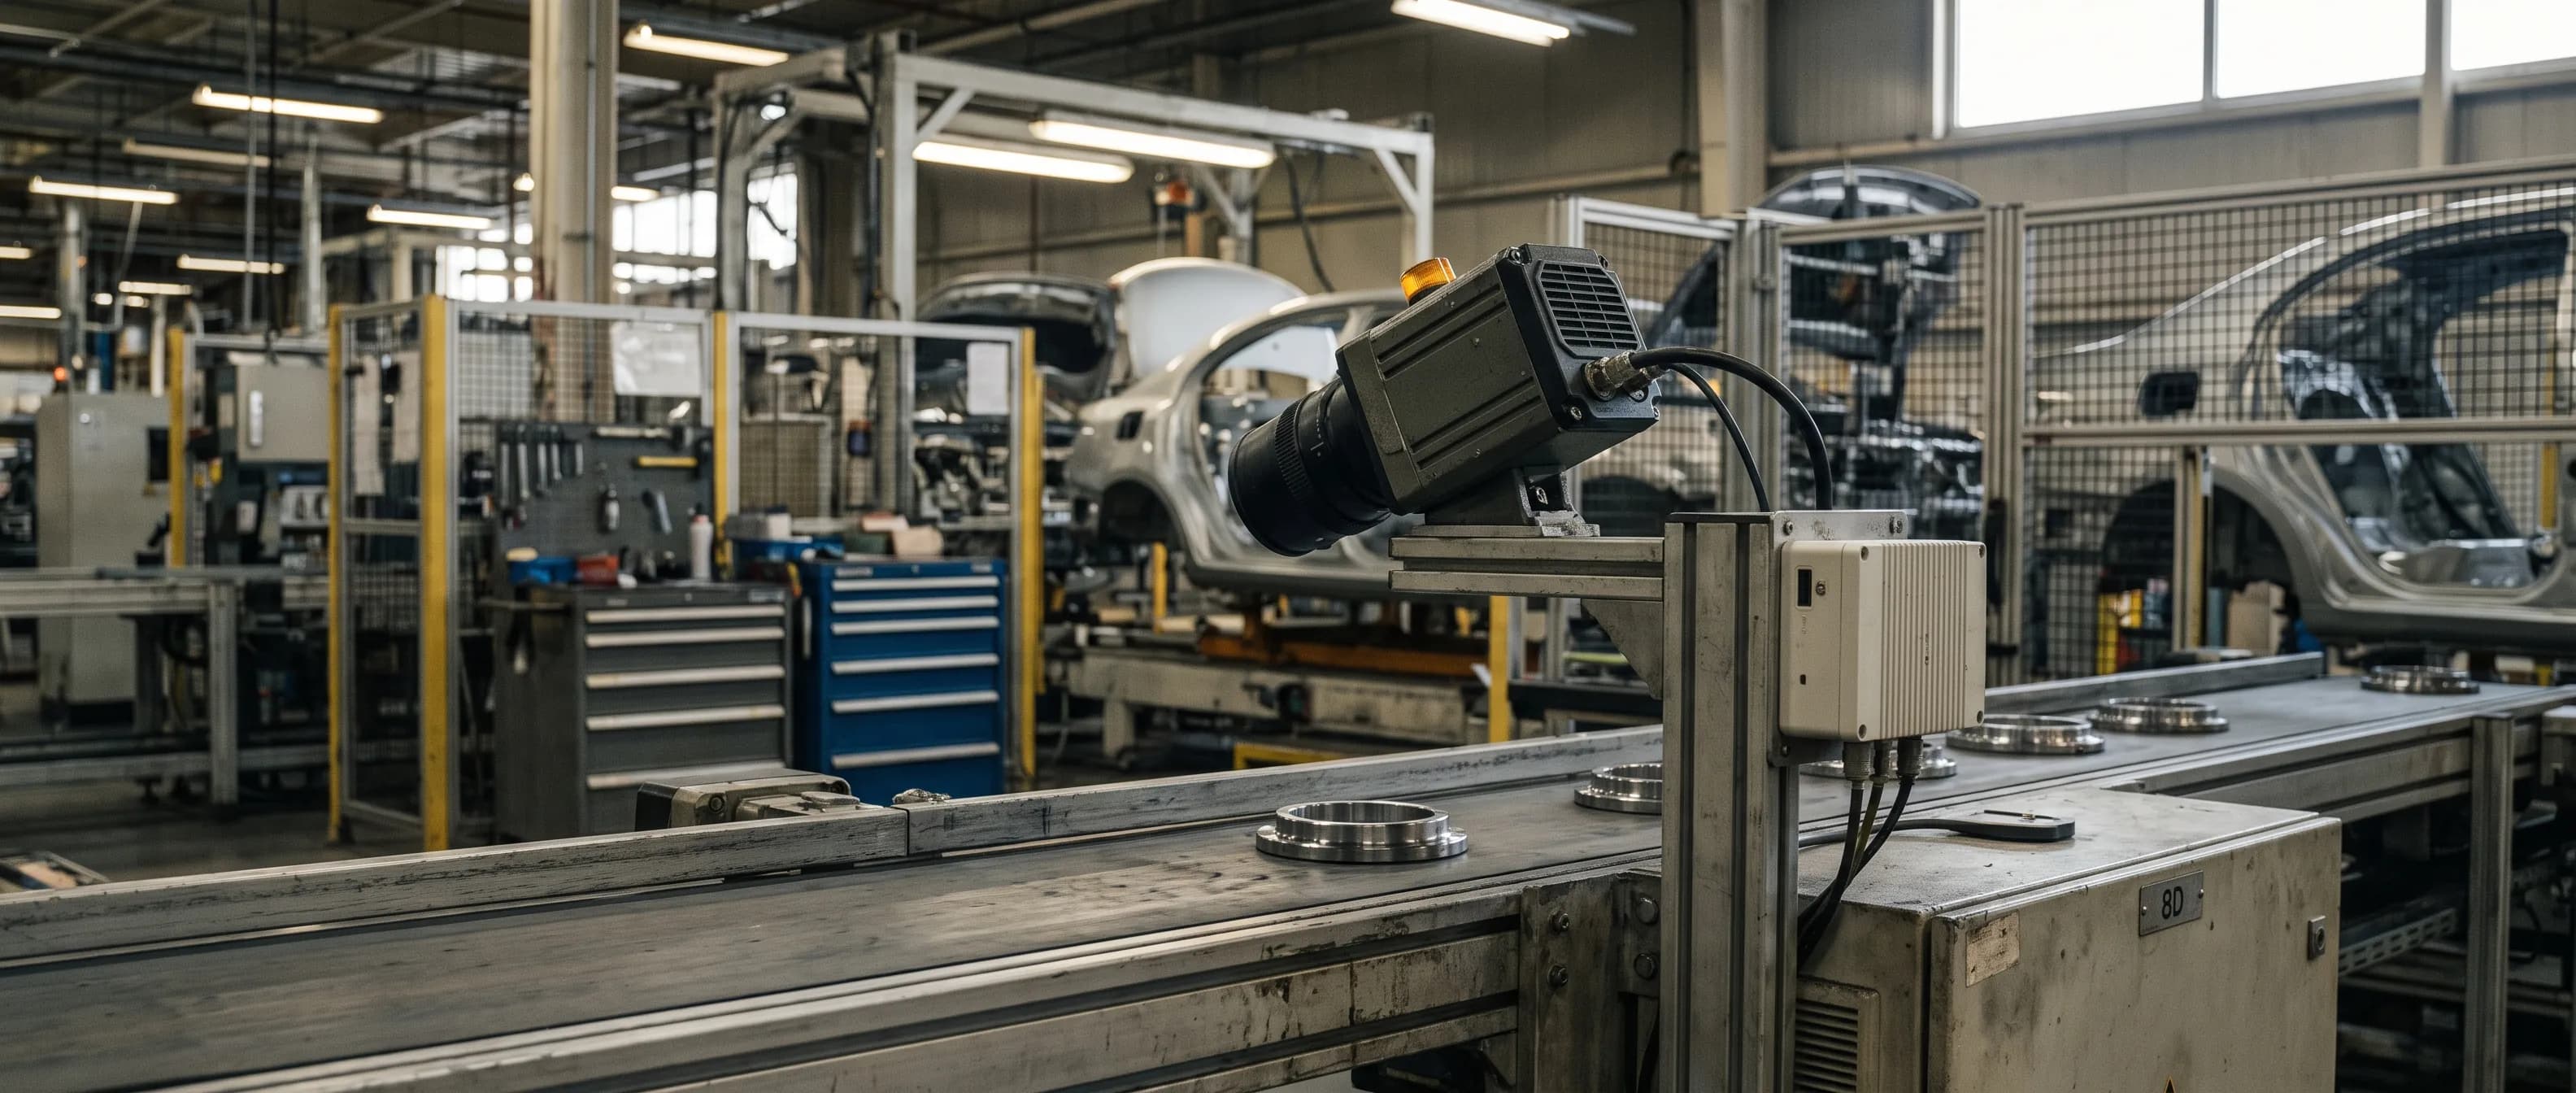
ISEE Vision Anomali Tespiti ailesinin otomotiv hattı şase, sac, iç aksam, dış donanım, motor ve şanzıman parçalarında kullanılır. Robot kol, pres ya da seri üretim hattına entegre edilir ve global shutter kamerayla dakikada 250 metreye kadar akışta çalışır. Görüntüler cihaz üzerinde işlenir, veri fabrikadan çıkmaz. Hassasiyet, optik konfigürasyona bağlı olarak 6 µm'ye kadar iner.
Aşağıdaki tablo, otomotiv hattında yakalanan tipik kusurları ve 8D sürecinde en sık hangi soruyla karşınıza çıktıklarını özetliyor.
| Kusur | Tipik görünüm | 8D'de karşınıza çıkan soru |
|---|---|---|
| Çapak, gaga | Kenarda veya delik ağzında taşan malzeme | "Montajda contayı neden kesti?" |
| Çatlak | Büküm ya da form bölgesinde ince çizgi | "Kalıp veya malzeme mi?" |
| Çizik, boya kusuru | Görünür yüzeyde iz, renk ya da parlaklık farkı | "Giriş kontrolünde neden göze battı?" |
| Kıvrılma, açı ve ölçü sapması | Referans geometriden görünür sapma | "Parça neden yerine oturmadı?" |
| Eksik parça (varlık-yokluk) | Klips, somun, conta gibi bir elemanın olmaması | "Eksik parça nasıl sevk edildi?" |
Eksik parça kontrolü ayrıca önemlidir. Klipsi ya da somunu eksik bir montaj grubu, ölçü tablosunda hiçbir sapma göstermez. Ama müşterinin hattında doğrudan bir duruşa dönüşebilir. Varlık-yokluk kontrolü, referanstaki bir elemanın görüntüde olup olmadığını her parçada sorar.
Kusur bulunduğunda ne olur?
Ne olacağını müşteri seçer: yalnızca uyarı, uyarı ile birlikte hat durdurma ya da tam otomasyon. Operatör ekran, ışık kulesi ya da siren ile uyarılır, sorumlulara e-posta bildirimi de gönderilebilir. Ayırma düzeneği varsa PLC veya röle sinyaliyle NG parça ayrı kasaya yönlendirilir, gerekirse hat aynı çıkışlar üzerinden durdurulur.
Hangi senaryo seçilirse seçilsin, parçanın hurdaya mı, yeniden işlemeye mi gideceği ya da kabul mü edileceği kararı kalite sorumlusunda kalır. Sistem kararı vermez, kararın doğru kanıtla verilmesini sağlar.
Yeni bir parça numarasına geçiş de planlanabilir bir iştir. Yeni parça, sağlam örneklerle birkaç dakikada tanıtılır ve profil ürün koduna göre saklanır. Kayıtlı bir parça numarasına dönüşte profil panelden tek dokunuşla çağrılır, mekanik ayar ya da yeniden kurulum gerekmez. Yine de çok sık değişen hatlarda yeni parça tanıtımının planlamaya nasıl oturacağını önceden konuşmak gerekir.
Doğrulama: önlemin işe yaradığını nasıl gösteriyorsunuz?
8D'nin kapanış adımlarında (D6-D7) müşteri, alınan önlemin etkili olduğunu ve tekrarın önlendiğini görmek ister. "Sistem kuruldu" demek yetmez, çalıştığını veriyle göstermek gerekir. Dönemsel raporlar bu kanıtı üretir.
Her NG kararı için orijinal görüntü, ısı haritası, güven skoru ve zaman damgası saklanır. Web tabanlı yönetim panelinde, operatör ve yönetici için ayrı erişim seviyeleriyle günlük, haftalık ve aylık raporlar alınır: hangi dönemde kaç NG işaretlendi, bunlar hangi kusur tipinde ve hangi vardiyada yoğunlaştı. Bu, müşteriye sunulabilecek somut bir kanıttır.
Aynı veri içeride de kullanılır. Çapak işaretleri belli bir saatten sonra artıyorsa takım ömrü planı gözden geçirilir ve kusurun oluşma nedeninin kendisine de inilir. Kayıtlar IATF 16949 denetimlerine ve PPAP dokümantasyonuna destek olur, ama uyumu tek başına sağlamaz. Uyum, sizin kalite sisteminizin bütününe bağlıdır.
Aşağıdaki tablo, 8D adımlarında parça bazında kayıt olup olmamasının farkını yan yana koyuyor:
| 8D adımı | Tedarikçinin sorusu | Kayıt yoksa | Parça bazında kayıt varsa |
|---|---|---|---|
| D2 Problem tanımı | Kusur bizim hatta görüldü mü? | Numune formları, tahmin | Görüntü, zaman damgası, sıra numarası |
| D3 Geçici önlem | Kaç parça etkilendi? | "Tümü", geniş ayıklama | İlk işaret zamanına göre daraltılmış kapsam |
| D4 Kök neden | Neden oluştu, neden kaçtı? | "Operatör kaçırdı" | Kusur tipi ve zaman deseni, takım ve kalıpla ilişki |
| D5-D6 Kalıcı önlem | Kaçma noktası kapandı mı? | Operatör eğitimi | %100 hat üstü denetim |
| D7 Tekrarı önleme | İşe yaradığını nasıl gösteririz? | Beyan | Dönemsel NG raporları |
8D raporu ve otomotiv tedarikçisi görsel denetimi: sık sorulan sorular
8D raporunda görsel denetim kaydı ne işe yarar?
Kaydın asıl değeri problem tanımı, geçici önlem ve doğrulama adımlarındadır. Kusurlu parçanın hatta işaretlenip işaretlenmediği, ilk ne zaman görüldüğü ve hangi vardiyada yoğunlaştığı kayda bakılarak gösterilir. Bu da etkilenen parti kapsamını daraltmaya ve önlemin etkisini kanıtlamaya yardım eder.
Hiç görülmemiş bir kusur tipi yakalanabilir mi?
Evet, çünkü sistem kusur kataloğuyla değil sağlam parçanın referansıyla çalışır. Referanstan sapan her bölge, daha önce görülmüş olsun olmasın, ısı haritasında işaretlenir. Kusurun kabul edilip edilmeyeceğine eşik ve kalite ekibi karar verir.
Eksik klips ya da somun kontrol edilebilir mi?
Evet. Otomotiv hattında varlık-yokluk kontrolü yapılır ve referansta bulunan bir elemanın görüntüde olmaması anomali olarak işaretlenir. Kayıtta hangi sıradaki parçada eksik görüldüğü de yer alır.
Görsel denetim IATF 16949 uyumunu sağlar mı?
Tek başına sağlamaz. Parça bazında görsel kayıt izlenebilirliği ve denetim kanıtını güçlendirir, ama uyum kalite yönetim sisteminin bütününe bağlıdır.
Özetle: 8D raporunda kayıt, tedarikçinin sigortasıdır
Bir 8D sürecinde tedarikçiyi en çok yoran şey çoğu zaman kusur değil, belirsizliktir: ne zaman başladığını, kaç parçayı etkilediğini, neden kaçtığını bilmemek. 8D raporunu hazırlayan bir otomotiv tedarikçisi için parça bazında görsel kayıt bu belirsizliği azaltır.
- Numune formları iki numune arasındaki binlerce parça hakkında bir şey söylemez. Kusur o aralıkta doğup kaybolabilir.
- Kontrollü bir çalışmada bile deneyimli muayeneciler kusurlu parçaların %85'ini yakaladı; sektör ortalaması %80 civarında. "Operatör eğitimi" tek başına ikna edici bir kalıcı önlem değildir.
- Sağlam parçayı öğrenen bir sistem, çok parça numaralı hatlarda kusur kütüphanesi gerektirmeden her parçayı denetler ve kaçıncı sıradaki parçada ne görüldüğünü kaydeder.
- Kusur hiç kaçmasa bile, "bu partideki her parça denetlendi, işte kaydı" diyebilmek müşteri ilişkisinde güçlü bir pozisyondur.
Elinizde size 8D getirmiş bir parça varsa, onunla başlayalım. Sağlam ve kusurlu numunelerinizi gönderin, ücretsiz denemede sistemin o kusuru nasıl gördüğünü birlikte inceleyelim: deneme için bizimle iletişime geçin.
İletişim: info@isee-vision.com · +90 216 455 95 44