Bir metrelik kusur, bin metrelik iade: kablo yüzey kontrolü
Kabloda kusur küçüktür ama makaraya sarıldığı anda bütün makaranın sorunu hâline gelir. Bu yazıda bir iade şikâyetinden geriye doğru giderek kusurun nerede yakalanması gerektiğini anlatıyoruz.
Kabloda kusur küçüktür ama makaraya sarıldığı anda bütün makaranın sorunu hâline gelir. Bu yazıda bir iade şikâyetinden geriye doğru giderek kusurun nerede yakalanması gerektiğini anlatıyoruz.
Bir kablo üreticisinin kalite biriminde en sevilmeyen e-posta şuna benzer: "Gönderdiğiniz makaralardan birinde kılıf çizik, üzerindeki kod da okunmuyor. Sahadaki ekip kabloyu çekmiyor, makaranın tamamını iade ediyoruz." Bu e-postanın arkasında çoğu zaman aynı boşluk vardır: kablo yüzey kontrolü ve baskı kontrolü hat akarken değil, aralıklarla alınan numunelerle yapılmıştır.
Kusurun kendisi belki bir metre bile değildir. Ama müşteri o bir metreyi makarayı açarken, çoğu zaman şantiyede, kurulum ekibinin önünde görür. O noktadan sonra mesele çizik değildir artık. Güvendir, nakliyedir, yeniden üretimdir, belki de bir sonraki siparişin kime verileceğidir.
Bu e-postayı alan birinin aklına ilk gelen soru şudur: Bu kusur fabrikadan nasıl çıktı? Bu soruya cevap vermek için zamanı geriye saralım.
Kusur her adımda pahalanır: hattan şantiyeye kablonun yolu
Kabloda bir kusurun maliyeti, bulunduğu yere göre katlanarak artar. Hatta yakalanan kusur birkaç metrelik bir kesimle biter, depoda yakalanan makarayı bozar, şantiyede yakalanan ise iade, nakliye ve itibar kaybı getirir. Bu yüzden kalite kontrolün en ucuz olduğu an, kablonun hâlâ aktığı andır.
Kalite literatüründe sık anılan 1-10-100 kuralı (Labovitz, Chang ve Rosansky, Making Quality Work, 1992) bu zinciri iyi özetler. Hatayı kaynağında önlemenin maliyeti 1 ise sonradan ayıklamanın maliyeti 10, müşteriye ulaştıktan sonra düzeltmenin maliyeti 100'dür. Rakamlar birebir ölçü değil, bir büyüklük sırası. Kabloda bu sıra fazlasıyla gerçektir:
- Şantiyede fark edilen kusur nakliye, iade, yeniden üretim ve itibar kaybı demektir.
- Depoda veya sevkiyat öncesinde fark edilse makarayı açmak, kusurlu bölümü bulmak, kesmek ve yeniden sarmak gerekir. Kesilen makara artık sipariş edilen boyda değildir.
- Hatta, kablo akarken fark edilse operatör o anda sebebe bakabilir. Kusurlu bölümün yaklaşık metrajı bilinir, makara çıkmadan karar verilir.
Kablonun özelliği şudur: ürün kesintisiz akar ve hemen sarılır. Sarıldıktan sonra içi görünmez. Yani kusuru yakalamak için tek gerçek fırsat, kablonun kameranın ya da gözün önünden geçtiği o birkaç saniyedir.
Peki o birkaç saniyede kusur neden görülmedi?
Çünkü hızla akan, birbirinin aynısı bir yüzeyi saatlerce izlemek insan dikkatinin sınırlarını zorlar, numune kontrolü ise iki numune arasındaki yüzlerce metreyi hiç görmez. Kabloda kusur çoğu zaman sürekli değildir, bir an belirir ve kaybolur. Burada sorun operatörün özeni değil, yöntemin kör noktasıdır.
Bir operatör saatlerce aynı siyah ya da gri yüzeyin akışını izlediğinde dikkatin düşmesi kişisel bir zaaf değildir. Bu, insan algısının bilinen bir özelliğidir. Mackworth'ün 1948'deki klasik deneylerinden bu yana, uzun süreli izleme görevlerinde dikkatin ilk yarım saatten itibaren belirgin biçimde düştüğü biliniyor.
Dikkat yerindeyken bile insan gözü kusursuz bir filtre değildir. Sandia Ulusal Laboratuvarları'nın hassas savunma (nükleer silah) parçaları üzerinde 82 muayeneciyle yaptığı çalışmada (See, Human Factors, 2015) deneyimli muayeneciler, sekiz kusur tipi içeren 140 parçada kusurlu olanların %85'ini yakaladı. Yazar bu sonucun, sektör için bildirdiği %80 civarındaki ortalamadan çok da yüksek olmadığını vurgular. Kabaca söylersek, tipik bir gözle muayenede her beş kusurdan biri geçip gider. Üstelik bu çalışmada yüksek yakalama oranı, sağlam parçaların %35'inin de reddedilmesi pahasına geldi; yazar bu kadar yüksek bir ıskarta oranının gözle muayenede tipik olmadığını not eder. Kabloda o tarafın da bedeli vardır: şüpheyle kesilen sağlam bir bölüm makarayı sipariş boyunun altına düşürür.
Pratikte kontrol şöyle yürür: vardiya başında, belli aralıklarla ya da makara değişiminde numune alınır, ölçülür, bakılır. Numune temizse aradaki yüzlerce metre de temiz kabul edilir. Oysa çizik, ezik ya da kabarcık bir an belirir, bir süre devam eder, sonra kaybolur. İki numune arasına sıkışan kusur hiçbir forma girmez.
Kablo yüzey kontrolünde iki ayrı kusur ailesi
Kabloda kalite ekibinin aradığı kusurlar iki aileye ayrılır: ekstrüzyondan ve sonrasından gelen yüzey kusurları ile kılıfın üzerindeki yazıdan kaynaklanan baskı kusurları. İkisi farklı sebeplerden doğar ve farklı biçimde yakalanır. İyi bir denetim kurgusu ikisini aynı istasyonda ama ayrı mantıkla ele alır.
Yüzey kusurları ekstrüzyondan ve sonrasından gelir: çizik, ezik, kabarcık, kaplama yırtığı, leke, yabancı madde, çap değişimi. Soğutma teknesinde ya da kılavuz makaralarda sürtünme, nemli granül, hızın değişmesi bunlara yol açabilir. Bu kusurların ortak noktası önceden tarif edilemez olmalarıdır. Bugünkü çizik dünküne benzemez.
Baskı kusurları ise başka bir dünyadır. Kablonun üzerinde tip kodu, standart, üretici bilgisi ve metraj basılıdır. Kurulumu yapan ekip, kabloyu kabul ederken bu yazıya bakar. Mürekkep zayıflarsa karakterler silikleşir, baskı tekeri kayarsa satır bozulur. Bir de en sinsi olanı vardır: baskı net ve temizdir, ama yanlıştır.
Fiber kabloyu düşünün. Üzerinde TIA-568.3-E yazması gerekiyor, ama baskı şablonunda son harf farklı girilmiş. Okunaklı, düzgün, göze hiçbir şekilde kusurlu görünmeyen bir satır. Ama yanlış. Bunu "güzel baskı mı?" diye bakan bir göz ya da kamera yakalamaz. Yakalamak için ne yazması gerektiğini bilmek gerekir.
Aşağıdaki tablo, kablo hattında en sık karşılaşılan kusurları olası kaynakları ve hatta nasıl göründükleriyle özetliyor. Kaynak sütunu bir teşhis değil, bakılacak ilk yer için bir ipucudur.
| Kusur | Olası kaynak | Hatta nasıl görünür |
|---|---|---|
| Çizik | Kılavuz makara, soğutma teknesinde sürtünme | Akış yönünde ince, parlak ya da mat çizgi |
| Ezik | Makara veya çekici baskısı, darbe | Yüzeyde çökük bölge, ışıkta gölge farkı |
| Kabarcık | Nemli granül, sıcaklık dalgalanması | Küçük kabarık nokta, çevresinde yansıma farkı |
| Kaplama yırtığı | Kalıp sorunu, takılma, mekanik hasar | Kılıfta açılma, alttaki katman görünür |
| Leke, yabancı madde | Kirli granül, ortamdan gelen parçacık | Renk ya da doku farkı olan sınırlı bölge |
| Çap değişimi | Hat hızı ya da ekstrüder basıncında oynama | Kenar çizgisinde daralma veya şişme |
| Silik baskı | Zayıf mürekkep beslemesi | Karakterlerde kontrast kaybı |
| Yanlış baskı | Şablona hatalı girilmiş metin | Temiz ve okunaklı ama beklenenden farklı satır |
Kablo yüzey ve baskı kontrolü hatta nasıl çalışır?
ISEE Vision'ın yapay zekâ destekli görsel denetim sistemi, kusurları tek tek tanıtmak yerine sağlam kablonun nasıl göründüğünü öğrenir ve hattan geçen her görüntüyü bu referansla karşılaştırır. Referanstan sapan bölgeler anomali ısı haritasında işaretlenir, sapmanın büyüklüğü sayısal bir güven skoruyla verilir. Kararı operatörün yorumu değil, sizin ürün bazında belirlediğiniz eşik verir.
Yüzey: sağlamı öğrenmek
Sisteme kusurlu örnekleri tek tek göstermek yerine sağlam kablonun nasıl göründüğü öğretilir. Bu yaklaşımın arka planını anomali tespiti ve endüstriyel uygulamalar yazımızda ayrıntılı anlattık. Çiziğin şekli, ezikten farkı, daha önce görülüp görülmediği önemli değildir. "Normal değil" olması yeterlidir. Bu yüzden önceden bir kusur kataloğu hazırlamaya gerek kalmaz. İşaretlenen kusurlar ayrıca tipine göre (çizik, kabarcık, leke gibi) sınıflandırılabilir. Bu referans tabanlı yaklaşım, ISEE Vision Anomali Tespiti ürün ailesinin bütün hatlarında ortaktır.
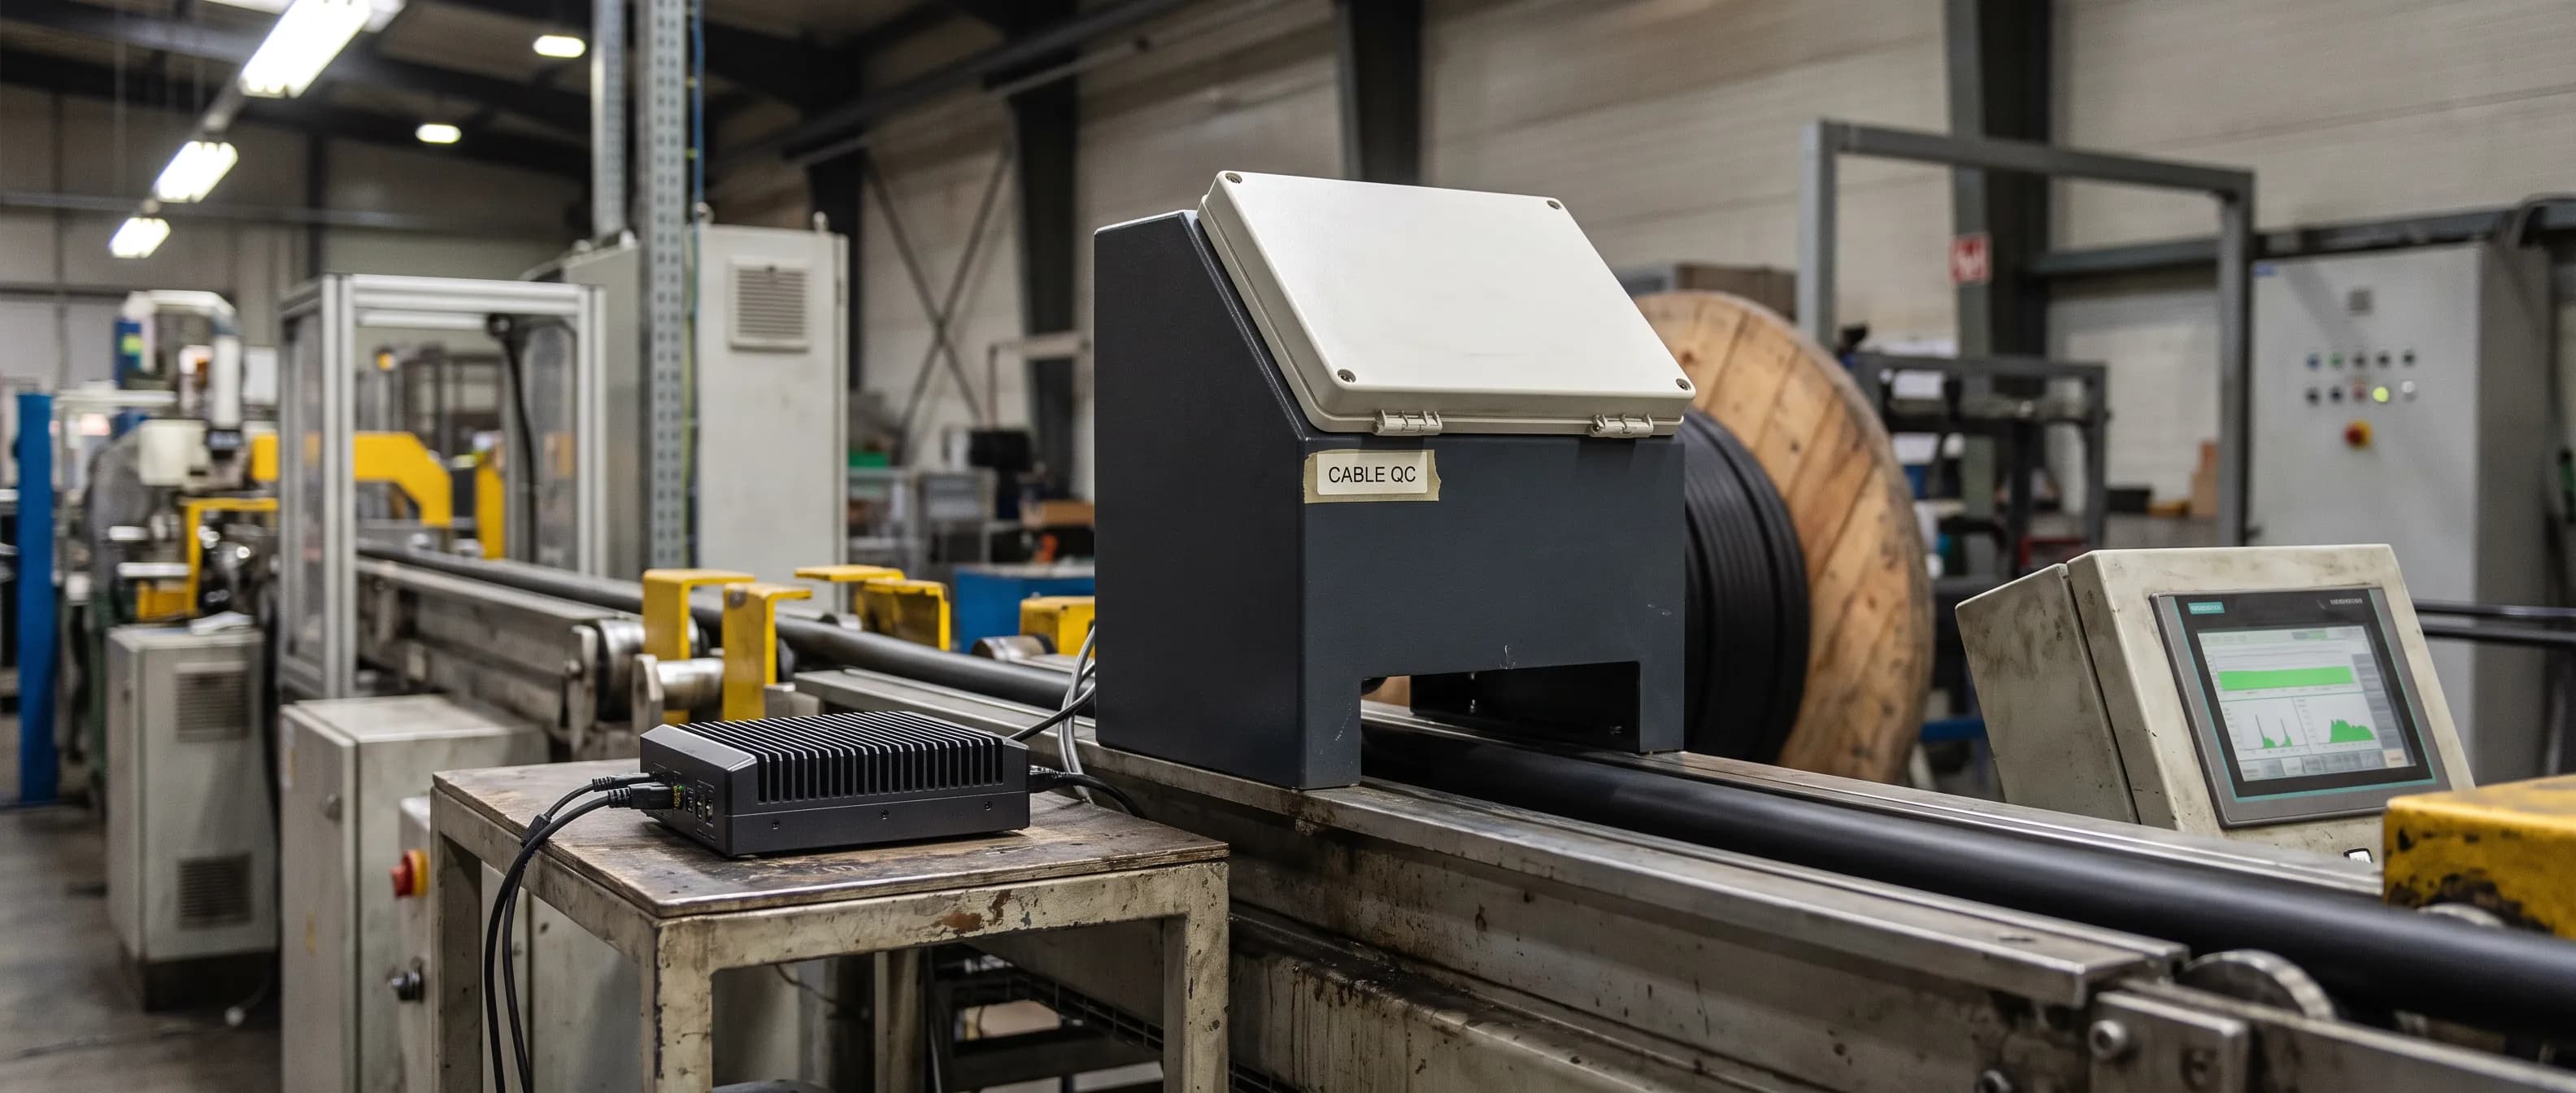
Kablo hatları için tasarlanan kablo, hortum ve boru yüzey denetim istasyonu, birden fazla kamerayla kablonun 360° yüzeyini görür ve dakikada 250 metreye kadar hızlarda çalışır. İki seri vardır: 1-40 mm ince çaplı ürünler için ve 10-100 mm standart çaplar için. İstasyon, kontrollü aydınlatmaya sahip kapalı ve ışık yalıtımlı bir kutudur. Mevcut hatta, hattı yeniden kurmadan bağımsız bir denetim noktası olarak eklenir. Kamera sayısı, lens, ışık açısı ve çalışma mesafesi her hat için ayrıca belirlenir, yani herkese aynı kutu verilmez.
Görüntüler cihaz üzerinde, uçta işlenir. Buluta bağımlılık yoktur, veri fabrikadan çıkmaz ve gecikme düşüktür. Bunun neden önemli olduğunu uçta işleme ile bulut tabanlı sistemlerin karşılaştırması yazımızda açtık. Hassasiyet, optik konfigürasyona bağlı olarak 6 µm'ye kadar iner. En önemlisi, numune değil %100 denetim yapılır: hattan geçen her metre bakılmış olur.
Baskı: beklenen metinle karşılaştırmak
Baskı tarafında bir adım daha eklenir ve kablo hattında bu adım opsiyonel bir özelliktir. Kablo üzerindeki yazı hat akarken okunur (OCR) ve o ürün için tanımlanmış beklenen metinle karşılaştırılır. Beklenen ile basılan arasındaki fark tek karakter olsa bile o karakter işaretlenir. Silik baskıyı görüntüdeki sapma ele verir, yanlış baskıyı ise beklenen metinle karşılaştırma yakalar.
Aynı opsiyon ailesinde yazı ve logo baskı kontrolü ile topraklama kablosunda sarı/yeşil renk oranının 0°, 120° ve 240° açılardan ölçülmesi de bulunur. Hangi opsiyonun gerekli olduğu, ürün yelpazenize ve müşterilerinizin kabul kriterlerine göre değişir.
Kusur bulunduğunda ne olur?
Ne olacağına müşteri karar verir ve bu her hat için ayrı ayarlanır. Üç temel senaryo vardır: yalnızca uyarı, uyarı ile birlikte hat durdurma ya da tam otomasyon. Uyarı ekranda görüntüyle, ışık kulesiyle ya da sirenle verilir. Hat durdurma veya bir işaretleme ve ayırma düzeneğinin tetiklenmesi PLC ya da röle çıkışı üzerinden yapılır.
Hangi senaryo seçilirse seçilsin, işaretlenen bölümün kesilmesi, yeniden işlenmesi ya da kabul edilmesi kararı üretimi bilen kalite ekibinde kalır. Sistem o kararı vermez. Yalnızca kararın doğru bilgiyle ve zamanında verilmesini sağlar.
Asıl kazanç: iade e-postasına verilecek cevap
Hatta yapılan kablo yüzey kontrolünün en somut getirisi, her kusurun görüntüsü, zaman damgası ve yaklaşık metrajıyla kayda geçmesidir. Bir şikâyet geldiğinde tahmin değil kayıt konuşur. Çoğu durumda da şikâyet hiç gelmez, çünkü kusur makaraya sarılmadan önce görülmüş ve ayrılmıştır.
Yazının başındaki e-postaya geri dönelim. Denetim hatta yapılıyorsa, o e-postaya cevap vermek bambaşka bir iştir. Her kusur için orijinal görüntü, ısı haritası ve güven skoru birlikte saklanır. Web tabanlı yönetim panelinde, operatör ve yönetici için ayrı erişim seviyeleriyle bu kayıtlara bakılabilir. Müşteri "şu makara" dediğinde o makaranın üretimi sırasında neler işaretlendiğine ve hangi kararın verildiğine bakmak mümkündür.
Kayıtların bir faydası daha vardır: tekrarlayan desenler. Baskı kusurları hep belli bir saatten sonra artıyorsa mürekkep beslemesine, yüzey çizikleri hep aynı hat hızında çıkıyorsa kılavuz makaraya bakmak gerekebilir. Günlük, haftalık ve aylık raporlar bu soruları yöneticinin önüne kendiliğinden getirir. Aynı mantığın örgülü hortum ve basınçlı boru hatlarında nasıl işlediğini hortum ve boru kalite kontrolü yazımızda ele aldık.
Kendi hattınız için birkaç soru
Böyle bir sisteme bakmadan önce aşağıdaki sorulara cevap vermek, hem sizin hem de tedarikçinizin işini kolaylaştırır:
- Son bir yılda gelen şikâyetlerin ne kadarı yüzey, ne kadarı baskı kaynaklıydı?
- Bir şikâyet geldiğinde kusurlu bölümün hangi metrede olduğunu bugün bulabiliyor musunuz?
- Ürünleriniz hangi çap aralığında, en yüksek hat hızınız kaç m/dk?
- Kaç farklı kablo tipi ve baskı metniyle çalışıyorsunuz, ürün değişimi ne sıklıkla oluyor?
- Kusur bulunduğunda yalnızca uyarı mı istersiniz, yoksa hattın durması ya da otomatik ayırma mı?
Ürün değişimi sorusu önemlidir. Yeni bir kablo tipi sağlam örneklerle birkaç dakikada tanıtılır. Kablo hattında sistem yeni ürüne yaklaşık 5 dakikada kendini otomatik yapılandırır ve profili ürün koduna göre saklar. Daha önce kaydedilmiş bir ürüne dönüşte profil panelden tek dokunuşla çağrılır, mekanik ayar ya da yeniden kurulum gerekmez. Yine de çok sık değişen bir hatta yeni ürün tanıtımının vardiya planına nasıl oturacağını önceden konuşmak gerekir.
Sık sorulan sorular
Kablo yüzey kontrolü hangi hızlarda yapılabilir?
ISEE Vision Anomali Tespiti'nin kablo hattı istasyonu dakikada 250 metreye kadar hızlarda çalışır ve kablonun 360° yüzeyini birden fazla kamerayla görür. Ürün çapına göre 1-40 mm ve 10-100 mm olmak üzere iki seri vardır.
Kablo üzerindeki yazının doğru olup olmadığı kontrol edilebilir mi?
Evet, opsiyonel yüzey yazısı okuma (OCR) ve baskı kontrolü özelliğiyle. Kablo üzerindeki metin hat akarken okunur ve o ürün için tanımlı beklenen metinle karşılaştırılır. Tek bir karakter farkı bile işaretlenir.
Sistem kusur bulduğunda hattı durdurur mu?
Müşteri isterse durdurur. Yalnızca uyarı, uyarı ile hat durdurma ya da tam otomasyon senaryolarından biri seçilir, hat durdurma PLC veya röle çıkışıyla yapılır. İşaretlenen bölümün kesilmesi ya da kabul edilmesi kararı kalite ekibinde kalır.
Görüntüler buluta gönderiliyor mu?
Hayır. Görüntüler cihaz üzerinde işlenir ve veri fabrikanın içinde kalır. Kayıtlar tesis içindeki web tabanlı panelden incelenir.
Özetle
- Kabloda kusurun maliyeti hattan depoya, depodan şantiyeye her adımda katlanır. Yakalama fırsatı gerçekten yalnızca hat akarken açıktır.
- Kontrollü bir çalışmada bile deneyimli muayeneciler kusurların %85'ini yakaladı; sektör ortalaması %80 civarında, yani her beş kusurdan biri kaçabilir. Numune kontrolü ise iki numune arasını hiç görmez.
- Kablo yüzey kontrolünde sağlamı öğrenen bir model, önceden tarif edilemeyen yüzey kusurlarını yakalar. Yanlış baskıyı ise opsiyonel OCR ile beklenen metne karşılaştırma yakalar.
- Her kusurun görüntü, zaman ve yaklaşık metrajla kaydı, iade şikâyetine tahmin yerine kanıtla cevap verdirir.
Kendi kablonuzla görmek isterseniz bir numune makara yeterli. Sağlam ve kusurlu örneklerinizle ücretsiz bir deneme yapalım, sonucu birlikte değerlendirelim: deneme için bizimle iletişime geçin.
İletişim: info@isee-vision.com · +90 216 455 95 44