Hortum ve boru hattında gözle kontrol neden yetmiyor? 5 itiraz
Boru ve hortum üreticileriyle konuştuğumuzda görsel denetim fikrine karşı hep benzer itirazlar duyuyoruz. Hepsinin içinde doğru bir taraf var. Ama hiçbiri tek başına "gözle kontrol yeter" demek için yeterli değil.
Boru ve hortum üreticileriyle konuştuğumuzda görsel denetim fikrine karşı hep benzer itirazlar duyuyoruz. Hepsinin içinde doğru bir taraf var. Ama hiçbiri tek başına "gözle kontrol yeter" demek için yeterli değil.
Hortum ve boru hattında gözle kontrol çoğu fabrikada hâlâ ana yöntemdir, çünkü bu ürünlerin üretimi en "sakin" görünen işlerden biridir. Ekstrüder çalışır, ürün kalibrasyondan ve soğutmadan geçer, baskı ünitesinin önünden akar ve ya kesilir ya da sarılır. Hat iyi ayarlandıysa saatlerce aynı ürün çıkar. Bu sakinlik, kalite kontrolün de "ara sıra bakmak" ile yürüyebileceği izlenimini verir.
Örgülü hidrolik hortumda tek bir telin kopması ya da basınçlı PVC borunun yüzeyinde küçük bir oyuk ise o kadar sakin sonuçlar doğurmaz. Bu ürünler basınç altında çalışır. Tel örgü takviyeli hidrolik hortumlar için EN 853, basınçlı PVC borular için EN 1452 gibi standartların temel konularından biri de tam olarak bu takviyenin ve yüzeyin bütünlüğüdür. Yani buradaki kusur "kozmetik" değildir.
Aşağıda, bu konuyu konuştuğumuz üretim ve kalite ekiplerinden en sık duyduğumuz itirazları ve onlara bakışımızı topladık.
1. "Ustamız 20 yıldır bu işi yapıyor, kaçırmaz."
Deneyimli bir usta kusuru en iyi yorumlayan kişidir, ama vardiya boyunca her metreyi aynı dikkatle görmesi insan algısının sınırları içinde mümkün değildir. Sorun bilgi değil, süredir. Bu yüzden ustanın yeri kusuru ilk fark eden olmak değil, fark edilen kusur hakkında karar veren olmaktır.
Bu cümlenin doğru tarafı şudur: deneyimli bir göz, bir kameranın göremeyeceği şeyleri bağlamıyla değerlendirir. Kusurun nereden geldiğini, ne kadar ciddi olduğunu, hangi ayarın kaydığını çoğu zaman en iyi o usta bilir.
Ama araştırmalar insan muayenesinin sınırını da gösteriyor. Sandia Ulusal Laboratuvarları'nın hassas savunma (nükleer silah) parçaları üzerinde 82 muayeneciyle yaptığı çalışmada (See, Human Factors, 2015) deneyimli muayeneciler, sekiz kusur tipi içeren 140 parçada kusurlu olanların %85'ini yakaladı. Yazara göre bu oran, sektör için bildirilen %80 civarındaki ortalamadan çok da yüksek değil: tipik bir gözle muayenede kabaca her beş kusurdan biri geçip gidiyor. Bu çalışmada yüksek yakalama oranı, sağlam parçaların %35'inin de reddedilmesi pahasına geldi; yazar bu kadar yüksek bir ıskarta oranının gözle muayenede tipik olmadığını not ediyor. Yine de boru ve hortumda o tarafın da bedavaya gelmediği açık: şüpheyle kesilen sağlam bir bölüm fireyi büyütür.
Üstelik uzun süre aynı ürünü izlemek dikkati kaçınılmaz olarak düşürür. Mackworth'ün 1948'deki deneylerinden beri, uzun izleme görevlerinde dikkatin ilk yarım saatten itibaren belirgin biçimde düştüğü biliniyor. Bunun kişinin ustalığıyla ilgisi yoktur.
2. "Hatta zaten çap ve et kalınlığı sensörü var."
Var, ve olmalı. Ama çap ve et kalınlığı sensörü ölçüyü denetler, yüzeyi ve görünümü değil. Kopan bir tel ya da birkaç milimetrelik bir oyuk çoğu zaman çapı ölçülebilir biçimde değiştirmez. Boyut doğrudur, ürün kusurludur.
Lazer çap ölçerler ya da et kalınlığı ölçüm sistemleri boyutsal sapmaları yakalamak için tasarlanmıştır ve bu işi iyi yaparlar. Görsel denetim onların yerine geçmez, onları tamamlar. Sensör "ölçü tutuyor mu?" sorusunu, görsel denetim "yüzey ve görünüm normal mi?" sorusunu cevaplar.
Örgülü hortumda örgünün düzgünlüğü, borunun yüzeyindeki çizik, kabarcık, leke, yabancı madde ya da oyuk ikinci sorunun konusudur. Görsel denetim ayrıca çap değişimini de görüntüde fark eder, ama bu sertifikalı bir ölçüm cihazının yerini tutmaz. İkisi aynı hatta, farklı işler için durur.
3. "Kusurlu ürün zaten basınç testinde ayrılır."
Bazen ayrılır, ama basınç testi bir sonuçtur, sebep değil. Genellikle numune ya da parti bazında yapılır ve kusurun hangi metrede başladığını söylemez. Bir de testin hiç yakalamadığı, sahada zamanla ortaya çıkan zayıflıklar vardır.
Teste kadar gelen kusurlu ürün zaten üretilmiş, örtülmüş, kesilmiş, belki sarılmıştır. Test başarısız olduğunda elinizde "bu partide sorun var" bilgisi olur. "Sorun hangi metrede başladı ve kaç metre sürdü" bilgisi olmaz.
Hemen patlamayan ama sahada, zaman içinde sorun çıkaran bir örgü zayıflığı ya da yüzey hasarı da bu kategoridedir. Kalite literatüründeki 1-10-100 kuralı (Labovitz, Chang ve Rosansky, Making Quality Work, 1992) burada da geçerlidir: kusur kaynağından ne kadar uzakta bulunursa o kadar pahalıya mal olur. Rakamlar sembolik, bir büyüklük sırası. Ama sahada bulunan bir hortum kusurunun, hatta bulunandan kat kat pahalı olduğu açıktır.
Aşağıdaki tablo, hatta yaygın olarak kullanılan kontrol yöntemlerinin neyi yakaladığını ve neyi kaçırdığını yan yana koyuyor. Hiçbiri tek başına yeterli değil, birlikte bir kontrol zinciri oluşturuyorlar.
| Yöntem | Neyi yakalar | Neyi kaçırabilir | Kapsam |
|---|---|---|---|
| Gözle kontrol | Kusuru bağlamıyla yorumlar, sebebini tahmin eder | Uzun vardiyada dikkat düşer, numune araları görülmez | Aralıklı, numune |
| Lazer çap ve et kalınlığı ölçümü | Boyutsal sapma | Çapı değiştirmeyen kopan tel, oyuk, leke | Sürekli, boyut |
| Basınç testi | Dayanım yetersizliği | Hemen patlamayan zayıflık, kusurun konumu | Numune veya parti |
| Hat üstü görsel denetim | Yüzey ve görünüm sapması, örgü kırılması, çap değişimi | Dışarıdan görünmeyen iç yapı ve malzeme dayanımı | %100, sürekli |
4. "Bizim ürünün üstünde baskı var, desen var. Kamera kafayı yer."
Kural tabanlı eski görüntü işleme için bu itiraz büyük ölçüde haklıydı. Sağlamı öğrenen yaklaşımda ise baskı da örgü deseni de "normalin" parçası olarak öğrenilir. Sistem yalnızca bu normalden sapan bölgeleri işaretler.
Kural tabanlı bir sistemde "şu kadar koyu bir leke kusurdur" diye tanım yaparsınız. Sonra borunun üzerindeki yazı da koyu olduğu için her harf kusur sayılır. Sağlamı öğrenen yaklaşım bu sorunu tersinden çözer. Sisteme kusurları tarif etmek yerine sağlam ürün gösterilir: üzerindeki baskıyla, örgü deseniyle, olduğu gibi. Bu yaklaşımın mantığını anomali tespiti ve endüstriyel uygulamalar yazımızda daha geniş anlattık.
ISEE Vision'ın yapay zekâ destekli görsel denetim sistemi her görüntüyü bu öğrenilmiş referansla karşılaştırır. Sapan bölgeler bir anomali ısı haritasında işaretlenir ve sapmanın büyüklüğü sayısal bir güven skoruyla verilir. Kusur kararı operatörün yorumuna değil, ürün bazında sizin ayarladığınız hassasiyet ve kabul eşiğine bağlanır. Aynı mantık, ISEE Vision Anomali Tespiti çözümlerinin pres, otomotiv ve ambalaj gibi diğer hatlarında da kullanılır.
Örgülü hortumda da durum aynıdır. Tekrarlayan örgü deseni sistem için arka plandır. Kopan bir tel, o desendeki kırılma olarak öne çıkar. Ürün akarken işaretlenir ve takip edilir.
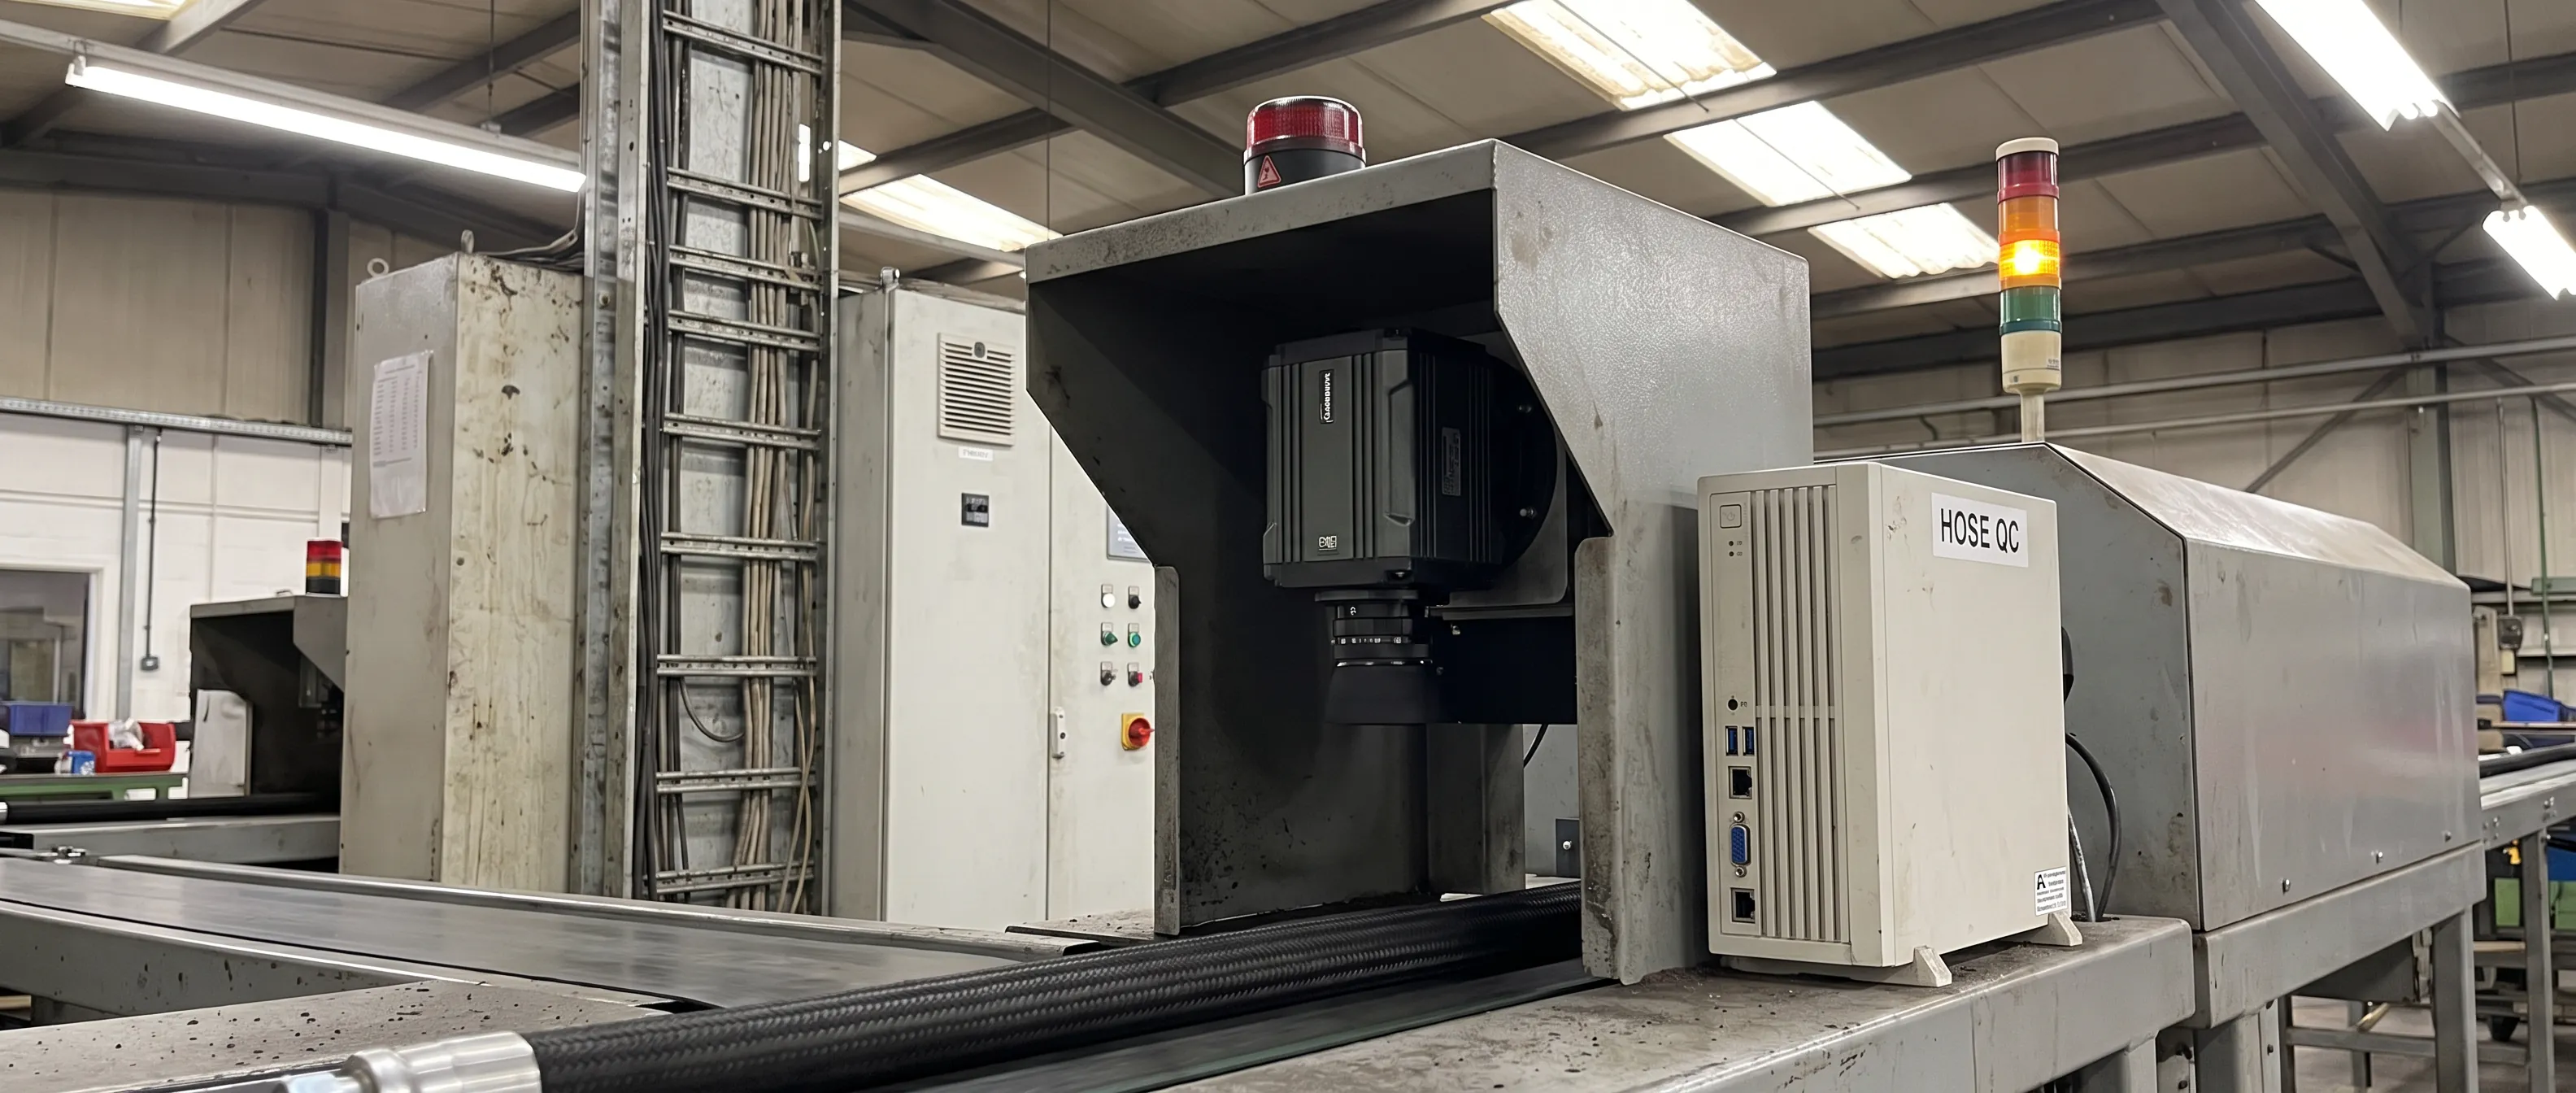
Boru ve hortum için kullanılan hortum ve boru yüzey kontrol sistemi, birden fazla kamerayla ürünün 360° yüzeyini görür ve dakikada 250 metreye kadar hızlarda çalışır. İki seri vardır: 1-40 mm ince çap ve 10-100 mm standart çap. Bu aralığın dışında bir ürününüz varsa bunu baştan konuşmak gerekir. İstasyon kontrollü aydınlatmalı, kapalı ve ışık yalıtımlı bir kutudur ve mevcut hatta, hattı durdurmadan bağımsız bir denetim noktası olarak eklenir.
Ürün değişimi de bir engel değildir. Yeni bir hortum ya da boru tipi sağlam örneklerle birkaç dakikada tanıtılır. Bu hatta sistem yeni ürüne yaklaşık 5 dakikada kendini otomatik yapılandırır ve profili ürün koduna göre saklar. Kayıtlı bir ürüne dönüşte profil panelden tek dokunuşla çağrılır.
5. "Hattı durduracak bir sistem istemiyoruz."
Görsel denetim hattı durdurmak zorunda değildir. Kusur bulunduğunda ne olacağını müşteri seçer: yalnızca uyarı, uyarı ile birlikte hat durdurma ya da tam otomasyon. Ekstrüzyon hattında durmanın maliyetini bilen bir ekip, çoğu zaman yalnızca uyarıyla başlar.
Ekstrüzyon hattında durmak, yeniden devreye almak, ısıyı ve ayarı yeniden tutturmak başlı başına bir maliyettir. Bu yüzden uyarı senaryosunda hat akmaya devam eder. Operatör ekrandaki görüntüyle, ışık kulesiyle ya da sirenle uyarılır. Hatta bir işaretleme ya da ayırma düzeneği varsa PLC veya röle üzerinden sinyal verilir. Hattın durması gereken bir kusur tipi varsa, o da aynı çıkışlar üzerinden tanımlanabilir.
Hangi senaryo seçilirse seçilsin, kusurlu bölümü kesmek, yeniden işlemek ya da kabul etmek kararı yine üretimi bilen kişidedir. Sistem yalnızca o kararın doğru bilgiyle ve zamanında verilmesini sağlar.
Görüntüler cihaz üzerinde, uçta işlenir. Ağ bağlantısı kopsa bile denetim sürer, veri fabrikadan çıkmaz. Bu mimarinin neden tercih edildiğini uçta işleme ile bulut sistemlerinin karşılaştırması yazımızda anlattık.
Gözle kontrolün yanına: hortum ve boru hattında kamera nereye konmalı?
Kamera, kusurun hâlâ görünür olduğu son noktaya konmalıdır: boru ve hortumda kesme ya da sarmadan hemen önce, örgülü hortumda ise örgü makinesinden sonra, üst kılıf çekilmeden önce. Bu noktada yakalanan her kusur görüntüsü, zamanı ve yaklaşık metrajıyla kaydedilir. Böylece kusurun nerede başladığı tahmin edilmez, kayda bakılır.
Beş itirazın hepsi aslında aynı şeyi söylüyor: "Mevcut düzenimiz bir şekilde çalışıyor." Doğru, çoğu fabrikada çalışıyor. Asıl soru, kaçan kusurun ne zaman, nerede ve kimin önünde ortaya çıktığı. Görsel denetimin bu soruya getirdiği iki somut şey doğru yerde bakmak ve kayıttır.
Kayıt tarafında her kusur orijinal görüntüsü, ısı haritası, güven skoru ve zaman damgasıyla saklanır. Kablo, hortum ve boru hattında kusurun yaklaşık metrajı da kayda girer. Web tabanlı yönetim panelinde, operatör ve yönetici için ayrı erişim seviyeleriyle bu kayıtlar incelenir ve günlük, haftalık, aylık raporlar alınır. "Kopan tel işaretleri hep aynı vardiyada mı, aynı üründe mi yoğunlaşıyor?" gibi bir soru, tahmin yerine veriyle cevaplanır.
Konum tarafında mantık basittir: kusurun en ucuz yakalandığı yer, ürünün kesilmeden ya da sarılmadan önceki son görünür hâlidir. Örgülü hortumda kılıf çekildikten sonra kopan tel bir daha görülmez, bu yüzden bakış noktası örgü ile kılıf arasıdır. Hangi noktanın sizin hattınız için doğru olduğu, ürün tipine ve hattın yerleşimine göre değişir. Bunu kâğıt üzerinde değil, hattın başında birlikte bakarak belirlemek gerekir.
Kılıflı ürünlerde yüzeyin yanında üzerindeki yazının da önemli olduğu durumlar için kablo yüzey ve baskı kontrolü yazımıza bakabilirsiniz. Aynı istasyon ailesi ve aynı referans mantığı orada da geçerli.
Hortum ve boru hattında gözle kontrol hakkında sık sorulan sorular
Görsel denetim lazer çap ölçerin yerini tutar mı?
Hayır, ikisi farklı işler yapar. Çap ölçer boyutu sürekli ölçer, görsel denetim ise kopan tel, oyuk, kabarcık, leke gibi çapı değiştirmeyen yüzey ve görünüm sapmalarını yakalar. En sağlıklı kurgu ikisini birlikte kullanmaktır.
Örgülü hortumda kopan tel hat akarken yakalanabilir mi?
Evet. Tekrarlayan örgü deseni sağlam referansın parçası olarak öğrenilir ve kopan tel bu desendeki bir kırılma olarak ısı haritasında işaretlenir. Bunun için kameranın, üst kılıf çekilmeden önceki bir noktada konumlanması gerekir.
Hangi çap ve hızdaki ürünler denetlenebilir?
ISEE Vision Anomali Tespiti'nin kablo, hortum ve boru istasyonu 1-40 mm ve 10-100 mm olmak üzere iki seride gelir ve dakikada 250 metreye kadar hızlarda çalışır. Ürünün 360° yüzeyi birden fazla kamerayla görülür.
Sistem kusur bulunca hattı durdurur mu?
Siz isterseniz durdurur. Yalnızca uyarı, uyarı ile hat durdurma ya da tam otomasyon senaryolarından biri seçilir ve durdurma PLC veya röle üzerinden yapılır. Kusurlu bölümle ne yapılacağına kalite ekibi karar verir.
Özetle: hortum ve boru hattında gözle kontrol için dört not
- Örgülü hortumda kopan tel ve basınçlı boruda yüzey oyuğu kozmetik değildir. Bu ürünler basınç altında çalışır.
- Usta, sensör ve basınç testi gereklidir ama her biri farklı bir şeyi kaçırır. Hat üstü görsel denetim bu zincirde yüzey ve görünüm halkasını %100 kapsamla tamamlar.
- Sağlamı öğrenen yaklaşım baskıyı ve örgü desenini normal sayar, yalnızca sapmayı işaretler. Kusurda ne olacağını, uyarıdan hat durdurmaya kadar, siz seçersiniz.
- Hortum ve boru hattında gözle kontrolü tamamlayan asıl kazanç kayıt ve doğru konumdur: kusur kesilmeden, sarılmadan, kılıf çekilmeden önce görülür ve metrajıyla saklanır.
Kendi ürününüzde bu itirazlardan hangisinin geçerli olduğunu görmenin en kolay yolu denemektir. Birkaç metre sağlam ve kusurlu boru ya da hortum numunesi gönderin, ücretsiz denemeyi sizin ürününüz üzerinde yapalım: deneme için bizimle iletişime geçin.
İletişim: info@isee-vision.com · +90 216 455 95 44