Desenli sac yüzey hata tespiti: desen mi, kusur mu?
Düz bir sacda çizik kolay görülür. Sorun, yüzeyin kendisi binlerce "çizgi" ve "delik"ten oluştuğunda başlar.
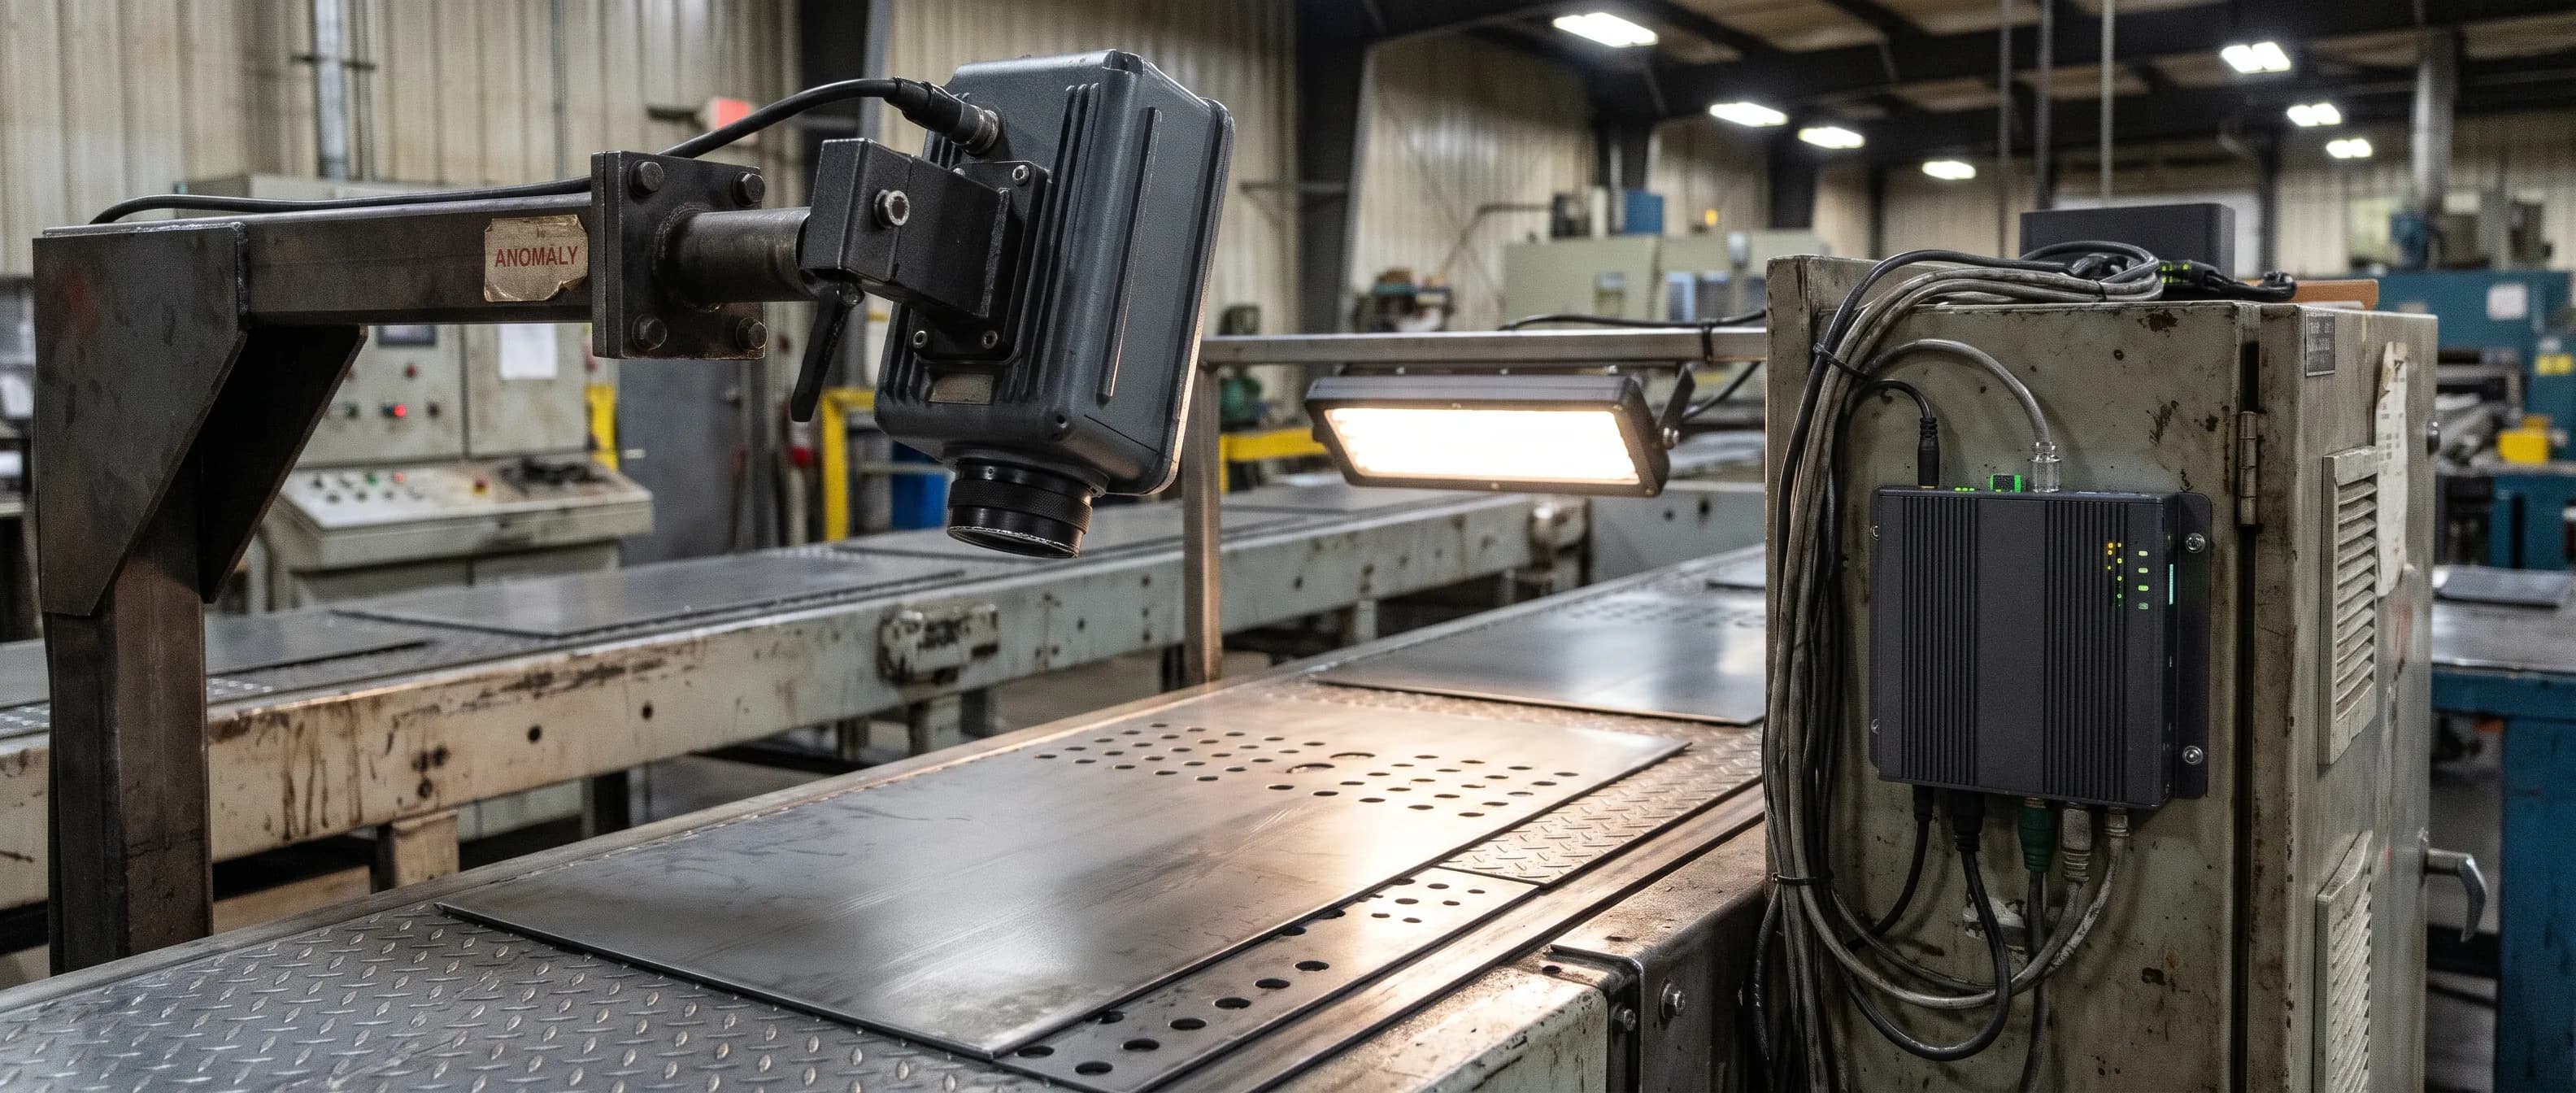
Düz bir sacda çizik kolay görülür. Sorun, yüzeyin kendisi binlerce "çizgi" ve "delik"ten oluştuğunda başlar.
Düz ve boyalı bir sacda sac yüzey hata tespiti nispeten kolaydır: kamerayı yerleştirir, "yüzeyde koyu bir leke varsa uyar" dersiniz. Arka plan sakin, kusur belirgindir. Ama baklava desenli bir döşeme sacına ya da delikli bir perfore levhaya baktığınızda tablo değişir. Görüntünün her santimetresinde kenar, gölge, parlama ve boşluk vardır. Sağlam yüzeyin kendisi, düz bir sacda "kusur" sayılacak şeylerle doludur.
Bu yazıda bu sorunun neden zor olduğunu, klasik görüntü işlemenin nerede tıkandığını ve sağlam ürünü öğrenen yaklaşımın soruyu nasıl farklı sorduğunu anlatıyoruz. Elektronik ya da yazılım bilgisi gerekmiyor. Yazının sonunda, ölçüsel kontrolün (delik konumu, çap, büküm açısı) bu resmin neresinde durduğunu da netleştiriyoruz.
Kural tabanlı görüntü işleme desenli sacda neden tökezler?
Kural tabanlı görüntü işleme, kusuru önceden tarif edilmiş eşik ve şekil kurallarıyla arar. Desenli sacda sağlam yüzeyin kendisi bu kurallara takıldığı için sistem ya sürekli yanlış alarm verir ya da eşik gevşetildiğinde gerçek kusuru kaçırır. Sorun kameranın kalitesinde değil, sorulan sorudadır.
Kamera için bir görüntü, yan yana dizilmiş binlerce küçük karenin (pikselin) parlaklık değerlerinden ibarettir. "Çizik" ya da "delik" gibi kavramları bilmez. Ona bunları ya biz tarif ederiz ya da kendisi bir şekilde öğrenir. Klasik yaklaşımda tarif eden biziz ve tipik kurallar şöyledir:
- Belirli bir eşikten koyu bölge varsa kusurdur.
- Uzun, ince bir çizgi varsa çiziktir.
- Delik çapı şu aralıkta değilse hatalıdır.
- Delikler arası mesafe şu kadar değilse sıra kaymıştır.
Düz bir yüzeyde bu kurallar iş görür. Desenli sacda ise her biri ayrı bir baş ağrısına dönüşür.
Desenin kendisi kurala takılır
Baklava sacın her kabartmasının bir aydınlık, bir de gölge tarafı vardır. "Koyu bölge = kusur" kuralı, sağlam sacda bile yüzlerce koyu bölge bulur. Eşiği gevşetirseniz bu kez gerçek iz de kaybolur.
Işık her şeyi değiştirir
Metal parlaktır. Sac biraz dalgalandığında, ışık açısı birkaç derece değiştiğinde ya da yüzey biraz yağlı geldiğinde aynı desen kamerada farklı görünür. Sabit eşiklerle yazılmış kurallar bu oynamaya karşı hassastır. Bir gün çalışan ayar ertesi gün sürekli yanlış alarm verebilir.
Kusurun tek bir tarifi yoktur
Delikli sacda "bozuk delik" tek tip değildir: yarım kalmış delik, çapaklı delik, hiç açılmamış delik, iki deliğin birleşmesi, sıranın kayması. Baklava sacda iz bir sürtünme çizgisi, bir ezik ya da bir leke olabilir. Kural tabanlı sistemde her biri için ayrı kural yazmak gerekir. Listede olmayan yeni bir kusur tipi çıktığında sistem onu göremez.
Her ürün yeni bir proje demektir
Delik çapı, delik aralığı ya da desen tipi değişince kuralların çoğu yeniden ayarlanır. Ürün çeşidi çok olan bir atölyede bu, bitmeyen bir ayar işi demektir. Kısacası kural tabanlı yaklaşım şunu sorar: "Bu görüntüde tarif ettiğim kusurlardan biri var mı?" Desenli yüzeyde hem "tarif" hem "kusur" bulanıktır.
| Kural tabanlı görüntü işleme | Referans tabanlı anomali tespiti | |
|---|---|---|
| Sorduğu soru | "Tarif ettiğim kusur var mı?" | "Bu bölge sağlam sacın aynı bölgesine benziyor mu?" |
| Desene bakışı | Gölge ve kenarlar gürültüdür, kurala takılır | Desen "normal"in parçasıdır, referanstır |
| Yeni kusur tipi | Kural yazılana kadar görülmez | Sağlamdan farklıysa işaretlenir |
| Yeni ürün | Kuralların çoğu yeniden ayarlanır | Sağlam örneklerle yeni profil tanıtılır |
| Sonucun gösterimi | Genellikle evet/hayır | Isı haritası ve güven skoru |
Soruyu tersinden sormak: sağlam sacı öğrenen sac yüzey hata tespiti
Anomali tespiti, sisteme kusur örnekleri göstermek yerine sağlam sacı öğretir ve her yeni görüntüyü bu referansla karşılaştırır. Böylece desen gürültü olmaktan çıkar, referansın kendisi olur. Sağlamdan farklı görünen her bölge, kusur listesinde olsun olmasın, işaretlenir.
Sistem birkaç sağlam örnekten "normal"in neye benzediğini öğrenir: kabartmaların nasıl sıralandığını, deliklerin aralığını, gölgelerin nasıl düştüğünü. Bundan sonra her yeni görüntü için sorulan soru şudur: "Bu görüntünün her bölgesi, öğrendiğim sağlam sacın aynı bölgesine benziyor mu?" Bu küçük fark üç önemli sonuç doğurur:
- Desen artık gürültü değil, referanstır. Kabartmanın gölgesi kusur sayılmaz, çünkü sağlam sacda da hep oradadır.
- Kusur listesi gerekmez. Yarım delik, birleşmiş delik ya da daha önce hiç görülmemiş bir iz; hepsi "sağlam sacdan farklı" olduğu için ayrışır. Hangi kusurun çıkacağını önceden bilmek zorunda değilsiniz.
- Yeni ürüne geçiş kısalır. Yeni bir delik düzenine ya da desene geçtiğinizde kural yazmak yerine sisteme o ürünün sağlam örneklerini gösterirsiniz. Yeni ürün birkaç dakika içinde tanıtılır, kaydedilen ürün profili ise ürün koduyla saklanır ve panelden tek dokunuşla geri çağrılır. Mekanik ayar ya da yeniden kurulum gerekmez.
Sahada bu, ISEE Vision'ın metal sanayi kalite kontrol istasyonuyla yapılır. Bu yapay zekâ destekli görsel denetim sistemi pres, kesim, büküm ve kaynak hatlarına mevcut hattı yeniden kurmadan bağımsız bir istasyon olarak eklenir. İstasyon kapalı, ışık yalıtımlı bir kutudur ve içindeki aydınlatma kontrollüdür. Bu, parlak metalde ortam ışığının yarattığı oynamayı büyük ölçüde ortadan kaldırır. Kamera sayısı, lens, ışık açısı ve çalışma mesafesi hatta göre belirlenir; herkese aynı kutu verilmez.
Görüntü işleme cihaz üzerinde, yani uçta yapılır. Bulut bağlantısına ihtiyaç yoktur, görüntüler tesiste kalır ve gecikme düşüktür. Denetim numuneyle değil, %100 yapılır: hattan geçen her levhaya bakılır. Hassasiyet, optik konfigürasyona bağlı olarak 6 µm'ye kadar iner. ISEE Vision Anomali Tespiti ürün ailesinin tamamını anomali tespiti ürün sayfasında inceleyebilirsiniz; yaklaşımın genel mantığını ve farklı sektörlerdeki örneklerini ise anomali tespiti ve endüstriyel uygulamalar yazımızda anlattık.
Isı haritası ve ölçüsel kontrol: sac yüzeyinde iki ayrı soru
Desenli sacda iki farklı soru sorulur: "Bu yüzey sağlam sac gibi görünüyor mu?" ve "Delik, büküm ve kalınlık toleransın içinde mi?" İlkini anomali modeli ısı haritasıyla cevaplar. İkincisi, metal hattı istasyonunun ayrıca yaptığı ölçüsel kontroldür ve tanımlı toleranslara göre değerlendirilir.
Bir sistemin sadece "hatalı" demesi yetmez. Operatör de kalite sorumlusu da hatanın nerede olduğunu görmek ister. Anomali tespitinde bunun yolu anomali ısı haritasıdır. Görüntünün üzerine, sağlam sacdan ne kadar farklı olduğuna göre renklendirilmiş bir katman bindirilir. Normal bölgeler sakin kalır, sapan bölge öne çıkar. Her karara bir de sayısal güven skoru eşlik eder.
Baklava sacda bu şöyle görünür: yüzlerce kabartmanın arasındaki sürtünme izi, haritada tek bir sıcak bölge olarak belirir. Kabartmaların gölgeleri ise haritada sessiz kalır.
Delikli sacda da benzer bir tablo çıkar: yüzlerce düzgün delik arasında bozulan birkaç tanesi ayrışır. Burada bir ayrımı net yapmak gerekir. Anomali modeli bir deliğin sağlam örneklere göre farklı göründüğünü söyler; deliğin çapını milimetre cinsinden ölçmek onun işi değildir. Ölçü ayrı bir adımdır ve metal hattındaki istasyon bu adımı da yürütür: delik varlığı ve konumu, delik çapı, büküm açısı, uzunluk ve kalınlık tanımlı toleranslara göre kontrol edilir, form ve açı sapmaları raporlanır. İki kontrol aynı istasyonda yan yana çalışır ama farklı sorulara cevap verir.
| Desenli sacda görülen durum | Olası kaynak | Nasıl yakalanır |
|---|---|---|
| Sürtünme izi, çizik | Taşıma, istifleme, rulo açma | Isı haritasında sıcak bölge |
| Ezik, kabarma | Doğrultma, taşıma darbesi | Isı haritasında sıcak bölge |
| Pas, leke | Depolama, yağ ve nem | Isı haritasında sıcak bölge |
| Çapaklı ya da yarım delik | Aşınmış zımba, delme kalıbı | Isı haritası (görünüş farkı) |
| Açılmamış delik, kaymış sıra | Kalıp ayarı, besleme hatası | Delik varlığı ve konum kontrolü |
| Delik çapı ya da büküm açısı toleransta değil | Zımba aşınması, büküm ayarı | Ölçüsel kontrol (tolerans) |
Tablodaki "olası kaynak" sütunu bir teşhis değil, bakılacak ilk yer için bir ipucudur. Kusurun hangi sınıfa girdiği (çizik, çatlak, ezik, çapak gibi) sistemin kusur sınıflandırmasıyla etiketlenir; kökün nerede olduğuna ise sahayı bilen ekip karar verir.
İnsan gözü desenli sacda neden yetmiyor?
Deneyimli bir kontrolcü desenli sacda izi çoğu zaman görür; sorun görebilmek değil, saatlerce aynı dikkatle görebilmektir. Tekdüze izleme görevlerinde dikkat ilk yarım saatten itibaren belirgin biçimde düşer. Tekrarlı desen bunu ağırlaştırır, çünkü göz düzene alışır ve küçük sapmayı desenin parçası gibi okur.
Dikkat düşüşü, Mackworth'ün 1948'deki klasik çalışmasından beri bilinen bir bulgudur. Daha yakın tarihli bir çalışma da gözün yakalama oranına dair fikir verir. Sandia Ulusal Laboratuvarları'nın hassas savunma (nükleer silah) parçaları üzerinde 82 deneyimli muayeneciyle yaptığı çalışmada (See, Human Factors, 2015) muayeneciler, sekiz kusur tipi içeren 140 parçada kusurlu olanların %85'ini yakaladı. Yazar, bu kontrollü ortamdaki sonucun bile sektör için bildirdiği %80 civarındaki ortalamadan çok da yüksek olmadığını vurgular: tipik bir gözle muayenede kabaca her beş kusurdan biri geçip gider. Üstelik bu çalışmada yüksek yakalama oranı, sağlam parçaların %35'inin de reddedilmesi pahasına geldi; yazar bu kadar yüksek bir ıskarta oranının gözle muayenede tipik olmadığını not eder. Desenli sacda iki yönlü risk de tanıdıktır: tekrarlı desene alışan göz küçük bir izi kaçırabilir, gölgesi biraz koyu düşmüş sağlam bir levhayı ise şüpheyle ayırabilir.
Kamera yorulmaz. Ama asıl katkısı yorulmaması değil, her kararı kayıt altına almasıdır. Her sapma zaman damgalı görsel kayıtla saklanır: orijinal görüntü, ısı haritası ve güven skoru birlikte. Hat bir enkodere bağlıysa sapmanın rulonun kaçıncı metresinde, ayrık levha üretiminde ise kaçıncı sıradaki parçada görüldüğü de kayda geçer. Zaman damgası vardiya ve partiyle eşleştirildiğinde, sorunun hammaddeden mi, doğrultmadan mı yoksa delme kalıbından mı geldiğini konuşmak için sağlam bir başlangıç noktası elde edilir.
Sistem kararı nasıl iletir, son sözü kim söyler?
Bir sapma görüldüğünde ISEE Vision'ın yapay zekâ destekli görsel denetim sistemi levhayı NG olarak işaretler ve önceden seçilmiş aksiyonu uygular. Bu aksiyon müşteriye göre ayarlanır: yalnızca uyarı, uyarı ile birlikte hat durdurma ya da tam otomatik ayıklama. Levhanın ıskartaya mı, yeniden işlemeye mi gideceği ya da kabul edilip edilmeyeceği ise kalite ekibinin kararıdır.
Uyarı siren, ışık kulesi ya da ekran bildirimiyle verilebilir. Otomatik ayıklama ya da hat durdurma isteniyorsa sistem PLC'ye veya röleye sinyal gönderir. Hangi kusurun hangi aksiyonu tetikleyeceği operatörün yorumuna değil, tanımlı bir eşiğe bağlanır. Hassasiyet ve kabul sınırı ürün bazında, müşteri tarafından ayarlanır.
Son söz yine sizdedir. Isı haritasında görülen iz bir döşeme sacının alt yüzündeyse belki kabul edilir. Görünür bir cephe panelindeyse ıskartaya ayrılır. Sistem neyin farklı olduğunu ve nerede olduğunu gösterir; bunun sizin müşteriniz için ne anlama geldiğine siz karar verirsiniz. Web tabanlı yönetim paneli günlük, haftalık ve aylık raporlar sunar; operatör ve yönetici için ayrı erişim seviyeleri vardır.
Aynı kayıtların bakım tarafına nasıl taşınacağını, yani aynı noktada tekrarlayan bir kusurun kalıp hakkında ne söylediğini pres parçası kalite kontrolü ve kalıp bakımı yazımızda ayrıca ele aldık.
Sık sorulan sorular
Desenli sacda yapay zekâ kusur örneklerine ihtiyaç duyar mı?
Hayır, başlangıç noktası sağlam sacdır. Anomali tespiti sağlam örneklerden "normal"i öğrenir ve ondan sapan bölgeyi işaretler. Kusurlu numuneler denemede sonucu birlikte değerlendirmek için faydalıdır, ama modeli kurmak için şart değildir.
Sistem delik çapını ve büküm açısını ölçebilir mi?
Evet, metal hattı istasyonu delik varlığı ve konumu, çap, büküm açısı, uzunluk ve kalınlık için ölçüsel kontrol yapar. Bu ölçüm, yüzeydeki görünüş farkını yakalayan anomali modelinden ayrı bir adımdır ve tanımlı toleranslara göre değerlendirilir.
Ürün değiştirdiğimizde ne kadar uğraş gerekir?
Yeni bir desen ya da delik düzeni, o ürünün sağlam örnekleriyle birkaç dakika içinde tanıtılır. Kaydedilen profil ürün koduyla saklanır ve panelden tek dokunuşla geri çağrılır; mekanik ayar ya da yeniden kurulum gerekmez.
Görüntüler tesis dışına çıkıyor mu?
Hayır. İşleme cihaz üzerinde yapılır ve bulut bağlantısı gerekmez. Görüntüler, ısı haritaları ve raporlar tesiste kalır.
Özetle
- Desenli ve delikli sacda sac yüzey hata tespitinin zorluğu kusurun küçük olması değil, sağlam yüzeyin kendisinin karmaşık olmasıdır.
- Kural tabanlı sistemler bu karmaşıklığı kurallarla tarif etmeye çalışır; sağlam sacı öğrenen anomali tespiti ise deseni referans alır ve ondan sapan her şeyi işaret eder.
- Görünüş farkı (ısı haritası) ile ölçüsel tolerans (delik, büküm, kalınlık) iki ayrı sorudur; metal hattı istasyonu ikisini yan yana çalıştırır.
- Sistem neyin, nerede farklı olduğunu kaydeder; ıskarta, yeniden işleme ya da kabul kararı kalite ekibinindir.
Bu mantığın sizin desen ve delik düzeninizde nasıl çalıştığını görmenin en kısa yolu denemek. Birkaç sağlam ve birkaç kusurlu numune ayırın; bizimle iletişime geçin, ücretsiz bir denemede ısı haritalarını kendi sacınız üzerinde birlikte inceleyelim.
İletişim: info@isee-vision.com · +90 216 455 95 44