Kumaş hataları nasıl tespit edilir? Kontrol masasında sekiz saat
Kumaş kontrol masasında sekiz saat geçiren herkes bilir: sorun yöntemde değil, insanın sınırlarındadır. Bu sınırları bilmek, kontrolü nereye ve nasıl destekleyeceğinizi gösterir.
Kumaş kontrol masasında sekiz saat geçiren herkes bilir: sorun yöntemde değil, insanın sınırlarındadır. Bu sınırları bilmek, kontrolü nereye ve nasıl destekleyeceğinizi gösterir.
Kumaş hataları çoğu fabrikada aynı yerde aranır ve tespiti aynı insana kalır: kontrol masasının başındaki kontrolöre. Klasik kumaş kontrol makinesi neredeyse her tekstil fabrikasında benzer görünür: arkadan ya da üstten aydınlatılmış eğik bir yüzey, sabit hızla akan kumaş, başında bir kontrolör. Kontrolör bir kusur gördüğünde makineyi durdurur, kusuru işaretler, puanını yazar ve devam eder. Top bittiğinde puanlar toplanır, kumaşın kalitesi belirlenir.
Yöntem yerleşiktir ve iyi işler. Ama bu yazı makinenin kendisinden çok, o masanın başında oturan insanla ilgili. Klasik makinenin neyi iyi yaptığını, nerede zorlandığını ve üretim hattına eklenen yapay zekâ ile görsel denetimin bu tabloyu nasıl değiştirdiğini yan yana koyuyoruz. Kısa cevap baştan söyleyelim: biri diğerinin yerine geçmez, ama işin ağırlığı yer değiştirir.
Kontrol masasında kumaş hataları nasıl tespit edilir?
Klasik yöntemde kumaş hataları, üretilmiş kumaş ışıklı bir masada sabit hızla açılırken bir kontrolörün gözüyle tespit edilir; kontrolör kusuru görür, işaretler ve puanlar. Bu masa, kumaş kontrolünün klasik son durağıdır. Kusuru görmek ve puanlamak kontrolöre, kumaşı taşımak, aydınlatmak ve metrajı saymak makineye düşer.
Makinenin işi kumaşı düzgün sermek ve iyi aydınlatmaktır. Kumaş leventten ya da toptan açılır, eğik ve aydınlatılmış masanın üzerinden geçer, tekrar sarılır. Çoğu makinede bir metre sayacı ve kontrolörün hızı kendine göre ayarlayabildiği bir kumanda bulunur. Ama kusuru bulan şey makine değil, kontrolörün gözüdür.
4 puan sistemi neyi ölçer, neyi ölçemez?
Pek çok işletmede kusurlar 4 puan sistemiyle değerlendirilir; ASTM D5430 bu yaklaşımı tarif eden standartlardan biridir. Mantık basittir: kusurun boyuna göre 1'den 4'e kadar puan verilir, toplam puan belirli bir metrajla ilişkilendirilir ve kumaşın birinci kalite mi, ikinci kalite mi olduğuna karar verilir.
Bu sistem ortak bir dil sağlar; tedarikçi ile alıcı aynı rakama bakarak konuşabilir. Ama iki örtük varsayımı vardır. Birincisi, kusurların görüldüğünü varsayar; görülmeyen kusur puanlanmaz. İkincisi, kontrol üretimden sonra yapılır; masaya gelen top, kusurlarıyla birlikte zaten üretilmiştir. Bu iki varsayım, kontrolün kalitesini neredeyse tamamen masa başındaki insanın dikkatine bağlar.
Akan kumaşa bakmak neden bu kadar zor?
Kumaş kontrolü, insan algısının en zayıf olduğu görev türlerinden biridir: uzun süre değişmeyen bir yüzeye bakmak ve nadiren ortaya çıkan bir şeyi beklemek. Bu yüzden en deneyimli kontrolör bile vardiyanın sonunda başındaki kadar dikkatli değildir. Bu bir disiplin sorunu değil, insan algısının bilinen bir sınırıdır.
Konu yeni değil. II. Dünya Savaşı sırasında radar operatörleri üzerine yapılan çalışmalar, uzun süreli izleme görevlerinde dikkatin ilk yarım saatten itibaren belirgin biçimde düştüğünü gösterdi (Mackworth, 1948). Radar ekranı ile kumaş masası arasında sanıldığından daha çok benzerlik var: ikisinde de kişi, çoğu zaman hiçbir şey olmayan bir akışta nadir bir sinyali yakalamaya çalışır.
Sandia Ulusal Laboratuvarları'nda yapılan daha yakın tarihli bir çalışmada ise 82 deneyimli muayeneci, nükleer silah sistemleri için üretilen 140 hassas parçayı sekiz kusur tipi için inceledi (See, Human Factors, 2015). Kontrollü koşullarda bile kusurlu parçaların %85'i yakalandı; yazar bu oranın, sektör için bildirdiği %80 civarındaki ortalamadan çok da yüksek olmadığını vurgular. Kabaca söylersek, tipik bir gözle muayenede her beş kusurdan biri geçip gider. Bu çalışmada yüksek yakalama oranı, sağlam parçaların %35'inin de reddedildiği bir ıskarta oranı pahasına geldi; yazar böyle bir oranın görsel muayenede tipik olmadığını not eder. Çalışma tekstil üzerine değil, ama mesajı açık: en dikkatli göz bile kusurların bir kısmını kaçırır, gözü sıkılaştırmak ise sağlam kumaşı ikinci kaliteye düşürme riskini getirir. Bu, kontrolörlerin işini iyi yapmadığı anlamına gelmez; insanın bu işi sekiz saat boyunca aynı dikkatle yapamayacağı anlamına gelir.
Örgü ve dantelde iş daha da zorlaşır. Düz dokuma kumaşta bir leke çevresinden kolayca ayrılır. Ama örgünün kendisi binlerce tekrar eden ilmekten oluşur; dantelin deseni ise boşluklar, motifler ve bağlantılarla doludur. Göz, bu karmaşıklık içinde neyin desen, neyin kusur olduğunu sürekli ayırt etmek zorundadır ve yorgunluk çok daha hızlı gelir.
Kontrol masası ile hat üstü yapay zekâ karşılaştırması
Klasik kontrol masası kumaşı üretimden sonra, insan gözüyle ve insan hızında kontrol eder. Hat üstü yapay zekâ ise kumaşı üretilirken, hattı yavaşlatmadan ve her metresini kontrol eder; kusuru metre bazında konumlandırır ve top için bir kusur haritası çıkarır. Masa ortadan kalkmaz, ama masaya gelen yük ve kayıt kalitesi değişir.
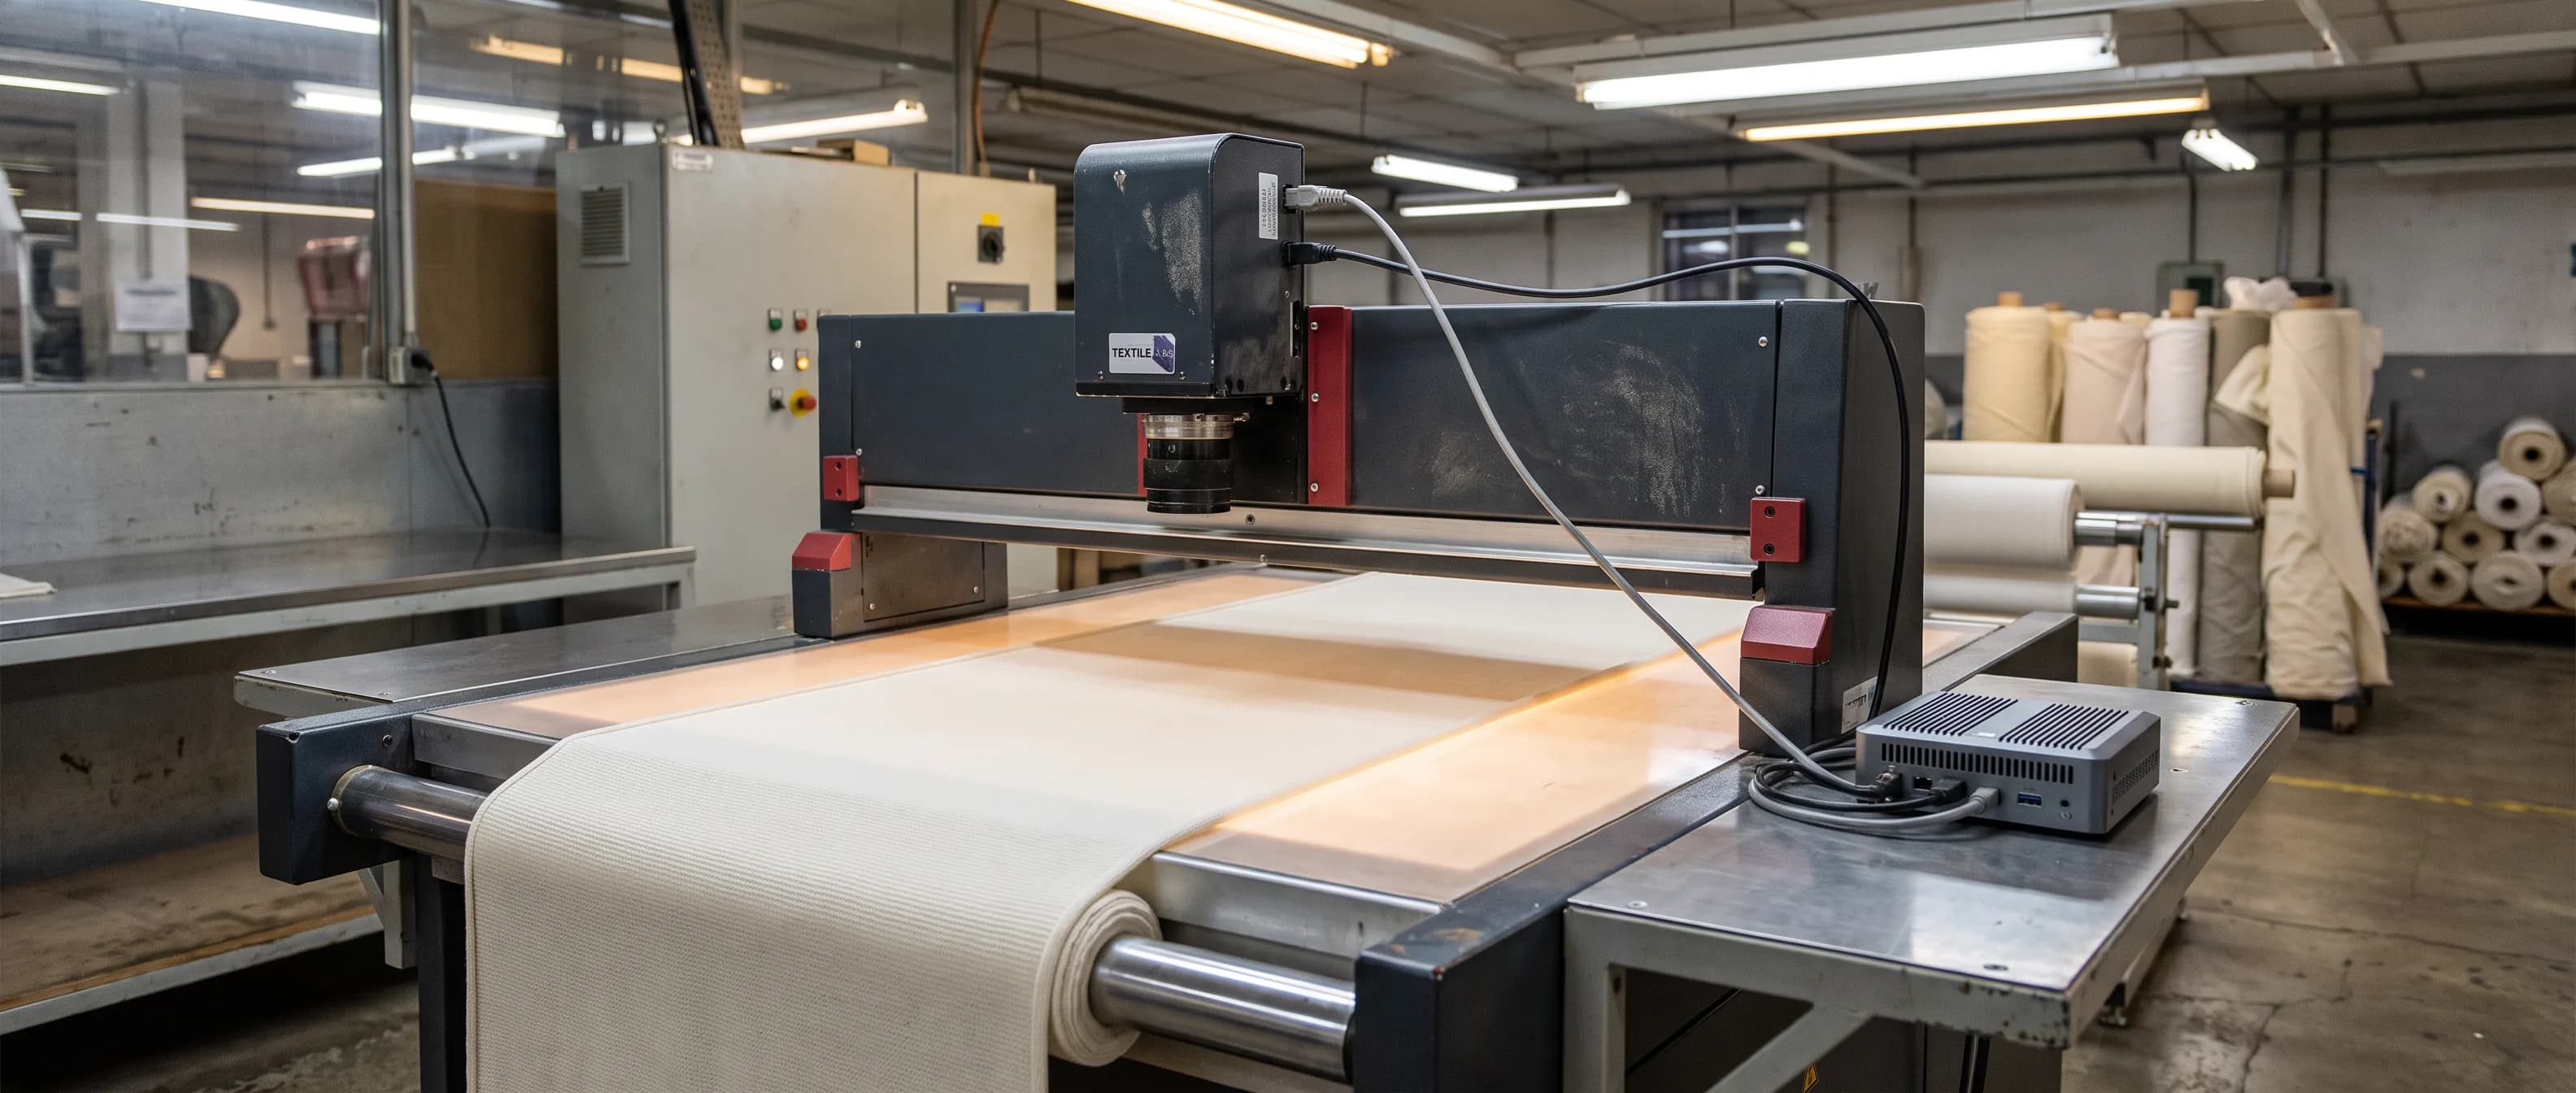
ISEE Vision'ın yapay zekâ destekli görsel denetim sistemi, masaya değil hattın üstüne kurulan bir kumaş kontrol makinesi gibi çalışır: dokuma, örme, baskı ve kaplama hatlarına bağımsız bir denetim istasyonu olarak eklenir. Hattı 450 m/dk'ya kadar yavaşlatmadan izler, encoder ile her kusuru metre bazında konumlandırır ve top bazlı bir kusur haritası oluşturur. Bu harita doğrudan kesim planına girdi olur.
| Kriter | Klasik kontrol masası | Hat üstü yapay zekâ (ISEE Vision Anomali Tespiti) |
|---|---|---|
| Ne zaman kontrol edilir? | Üretimden sonra, ayrı bir istasyonda | Üretim sırasında, kumaş akarken |
| Kapsam | Kontrolörün dikkatine bağlı; yorgunlukla düşer | Her metre, vardiya boyunca aynı ölçütle |
| Hız | Kontrolörün takip edebildiği hız; kusurda durdurulur | Hattı yavaşlatmadan 450 m/dk'ya kadar |
| Kusur konumu | Metre sayacı ve elle işaret | Encoder ile metre bazında, otomatik |
| Kayıt | Elle tutulan puan formu | Zaman damgalı görüntü, ısı haritası, güven skoru |
| Çıktı | Top başına toplam puan ve kalite sınıfı | Top bazlı kusur haritası, kesim planına girdi |
| Kusur tanımı | Kontrolörün deneyimi ve 4 puan tablosu | Sağlam kumaş referansı ve ayarlanabilir eşik |
| Karar | Kontrolör verir | İşletme verir; sistem işaretler, kaydeder, uyarır |
Bu tablo bir "kazanan" ilan etmek için değil. Kumaş kontrol makinesi, müşterinin istediği 4 puan raporunu hazırlamak ve sınırdaki kusuru elle değerlendirmek için hâlâ yerinde bir araçtır. Hat üstü denetimin farkı, kusuru masaya gelmeden, üretildiği anda görmesidir. Aynı kaçık ilmek bir topta tekrar tekrar beliriyorsa, bu daha top bitmeden fark edilir ve örme makinesine bakılabilir.
Kusur kesimden sonra ortaya çıkarsa
Masada kaçan kusurun nereye gittiğini düşünmek, maliyeti anlamanın en kolay yoludur. Kumaş kesimhaneye gider, pastal serilir, kalıplar çıkarılır. Kaçık ilmek ya da bozuk desen ancak kesilmiş parçalar dikime geldiğinde ya da hazır ürün ütüye girdiğinde fark edilir. Bu noktada kaybedilen artık birkaç metre kumaş değil, kesim ve dikim işçiliği, belki de bir sevkiyat tarihidir.
Kalite yönetiminde bunun bilinen bir adı var: 1-10-100 kuralı. Bir hatayı kaynağında önlemek 1 birime mal oluyorsa, içeride bulup düzeltmek 10, müşteride ortaya çıkması 100 birime mal olur (Labovitz, Chang ve Rosansky, Making Quality Work, 1992). Rakamlar sembolik, bir büyüklük sırası; ama yön tartışmasızdır.
Top bazlı kusur haritası tam bu noktada işe yarar. Kesimhane, hangi metrede ne tür bir kusur olduğunu bilerek pastal planını kusurlu bölgelerin etrafından dolaşacak şekilde yapabilir. Konfeksiyon firması bir itirazla geldiğinde de "hangi top, hangi metre, nasıl bir kusur?" sorusunun cevabı elle tutulan bir forma değil, görüntülü kayda dayanır.
Örgü ve dantelde kumaş hataları nasıl ayırt edilir?
Örgü ve dantelde kural tabanlı hata tespiti zorlanır, çünkü "boşluk varsa kusurdur" gibi bir kural dantelde anlamsızdır; dantel zaten boşluktan oluşur. Sağlamı öğrenen yapay zekâ, yani anomali tespiti, soruyu basitleştirir: bu bölge öğrendiğim desene uyuyor mu?
Sisteme kusur kataloğu vermezsiniz; kusursuz kumaşı gösterirsiniz. Sistem bu kumaşın dokusunu, rengini ve desen tekrarını öğrenir; sonra akan her kareyi bu referansla kıyaslar ve sapan bölgeyi ısı haritasında, bir güven skoruyla birlikte işaretler. Yaklaşımın genel mantığını anomali tespiti ve endüstriyel uygulamaları anlattığımız yazıda daha ayrıntılı bulabilirsiniz.
Tekstil hattında yakalanan kusurlar arasında delik, atlama, iplik kopuğu, çözgü ve atkı hataları, leke, yağ izi, desen kayması, baskı bozulması ve renk tonu sapması var. Bunlar türüne göre sınıflandırılır, böylece raporlar "kaç kusur" ile değil, "hangi kusur, nerede, ne sıklıkla" ile konuşur.
Numune çalışmalarımızda iki örnek bunu iyi gösteriyor:
- Örgüde kaçık ilmek: Dokunun kendisi oldukça karmaşıktı. Kaçan ilmek ise ısı haritasında tek bir bölgede toplandı; çevresindeki sağlam örgü öne çıkmadı.
- Dantelde desen bozukluğu: Çiçek desenli bir dantelde motifin bozulduğu bölgeler ayrı ayrı işaretlendi; desenin parçası olan boşluklar ise normal kabul edildi.
Aynı mantık mobilyada döşemelik kumaş için de geçerli; sık dokuda küçük yırtıkların nasıl işaretlendiğini mobilya yüzey hatalarını ele aldığımız yazıda anlattık.
Kontrolörün işi nasıl değişir?
Sistem devreye girdiğinde kontrolörün rolü ortadan kalkmaz, değişir. Saatlerce "bir şey olacak mı" diye beklemek yerine sistemin işaretlediği noktalara bakar ve karar verir. Bu, insanın gerçekten iyi olduğu iştir: bir kusuru görüp ne kadar ciddi olduğunu, puanını, kesimde etrafından dolaşılıp dolaşılamayacağını değerlendirmek.
Kayıt tarafı da değişir. Her tespit zaman damgasıyla, orijinal görüntü, ısı haritası ve güven skoruyla saklanır; rulonun hangi metresinde ve hangi saatte görüldüğü bilinir. Web tabanlı yönetim panelinde her top için metraj ve zaman damgalı bir kalite raporu çıkar; günlük, haftalık ve aylık raporlar da aynı kayıtlardan hazırlanır.
Tespit anında ne olacağını işletme belirler. ISEE Vision Anomali Tespiti yalnızca uyarı verecek, uyarı ile birlikte hattı durduracak ya da tam otomatik çalışacak şekilde ayarlanabilir. Siren, ışık kulesi, ekran bildirimi ve PLC ya da röle çıkışı kullanılabilir. Ama kusurlu metrajın kesilip ayrılacağına, yeniden işleneceğine ya da kabul edileceğine kalite ekibi karar verir.
Artikel değişimi sorusu
Tekstil işletmelerinin haklı olarak sorduğu ilk sorulardan biri şudur: "Bizde artikel her gün değişiyor, her seferinde sistemi baştan mı eğiteceğiz?"
Hayır. Yeni bir kumaş, sağlam numunesiyle birkaç dakika içinde tanıtılır ve ürün koduyla bir profil olarak kaydedilir. Aynı artikel tekrar geldiğinde kayıtlı profil panelden tek dokunuşla çağrılır; mekanik ayar ya da yeniden kurulum gerekmez.
Desen ve kumaş görüntüleri ticari değer taşıdığı için görüntünün nerede işlendiği de baştan netleşmelidir. İşleme cihaz üzerinde yapılır, buluta bağımlı değildir ve veri fabrikada kalır; bu mimarinin farkını uç işleme ile bulut sistemlerini karşılaştırdığımız yazıda bulabilirsiniz.
Sık sorulan sorular
Yapay zekâ kontrol masasının yerini alır mı?
Çoğu işletmede almaz, yükünü azaltır. Hat üstü denetim kusuru üretim sırasında yakalar ve metre bazında kaydeder; klasik makine ise sınırdaki kusurun değerlendirilmesi ve müşterinin istediği 4 puan raporu için kullanılmaya devam edebilir.
Hat üstü denetim hangi hızda çalışır?
ISEE Vision'ın tekstil hattı için görsel denetim sistemi, hattı yavaşlatmadan 450 m/dk'ya kadar çalışır. Kusurun konumu encoder ile metre bazında kaydedilir.
4 puan sistemi yerine mi kullanılır?
Hayır. 4 puan sistemi alıcı ile tedarikçi arasındaki ortak dildir ve yerinde kalır. Yapay zekâ ile görsel denetim, puanlanacak kusurların gözden kaçmamasını ve her birinin görüntüsüyle kayıt altına alınmasını sağlar.
Deneme için ne kadar kumaş gerekir?
Bir top sağlam kumaş ve birkaç kusurlu örnek yeterlidir. Sağlam kumaş referansı oluşturur; kusurlu örnekler, sistemin sizin kusurlarınızı nasıl işaretlediğini görmenizi sağlar.
Özetle: kontrolörü yalnız bırakmamak
Kumaş hatalarının tespiti çoğu zaman bir disiplin meselesi olarak görülür: daha dikkatli bakılsın, daha sık mola verilsin, daha iyi aydınlatılsın. Bunların hepsi yardımcı olur. Ama sekiz saat boyunca akan bir kumaşın her metresine aynı dikkatle bakmak insanın doğasına aykırıdır.
- Kontrol masası üretimden sonra, insan gözüyle kontrol eder; hat üstü yapay zekâ üretim sırasında her metreyi kontrol eder.
- Gözle muayene kusurların bir kısmını kaçırır: Sandia'nın hassas parçalar üzerindeki kontrollü çalışmasında deneyimli muayeneciler kusurların %85'ini yakaladı, bu da yazarın bildirdiği %80 civarındaki sektör ortalamasının pek üstünde değil.
- Encoder ile metre bazında konum ve top bazlı kusur haritası, kesim planını kusurlu bölgelerin etrafından dolaşacak şekilde kurmayı sağlar.
- Sistem işaretler, kaydeder ve uyarır; kusurlu metraja ne olacağına kalite ekibi karar verir.
ISEE Vision'ın tüm anomali tespiti çözümlerini ayrıca inceleyebilirsiniz. Örgünüzün ya da dantelinizin bu yaklaşımla nasıl göründüğünü görmek isterseniz, bir top sağlam kumaş ve birkaç kusurlu örnek yeterli. Bizimle iletişime geçin, numuneniz üzerinde ücretsiz bir deneme yapalım; sonucu kendi kumaşınızda görün.
İletişim: info@isee-vision.com · +90 216 455 95 44